
مقدمة
تُعد الصباغة (Textile Dyeing) واحدة من أهم مراحل تجهيز المنتجات النسيجية، فهي المسؤولة عن إكساب الألياف أو الخيوط أو الأقمشة أو المنتجات النهائية اللون المطلوب، مع تحقيق مستوى مناسب من التجانس وثبات اللون وفقًا لنوع الليف (Fiber) والصبغة وظروف المعالجة.
ولا تقتصر الصباغة على إضافة مادة ملونة إلى النسيج، بل هي عملية متكاملة تجمع بين الكيمياء والفيزياء وعلم الألياف والهندسة الميكانيكية والتحكم في العمليات. ويتأثر نجاحها بعوامل عديدة، مثل نوع الليف، ونوع الصبغة، ودرجة الحرارة، ودرجة الحموضة (pH)، والزمن، ونسبة الحمام، والمواد المساعدة، وطريقة تداول المادة النسجية.
ومن هنا، فإن فهم الصباغة يبدأ من تحضير الخامة قبل الصباغة، ثم اختيار نظام الصبغة المناسب، وفهم آلية انتقال الصبغة إلى الليف وتثبيتها أو احتجازها داخله، ثم إجراء عمليات الغسيل والتجهيز والاختبارات اللازمة للتأكد من جودة المنتج النهائي.
ما هي الصباغة؟
الصباغة هي عملية يتم خلالها إكساب الألياف أو الخيوط أو الأقمشة أو المنتجات النسيجية لونًا محددًا، وذلك من خلال انتقال جزيئات المادة الملونة إلى المادة النسجية ثم ارتباطها بالليف أو انتشارها داخله أو احتجازها فيه، وفقًا لنوع الصبغة ونوع الليف وظروف المعالجة.
ولا يقتصر نجاح عملية الصباغة على الوصول إلى اللون المطلوب فقط، بل يشمل أيضًا تحقيق تجانس مناسب للون ومستوى مطلوب من ثباته أثناء الاستخدام والغسيل والاحتكاك والضوء، بحسب طبيعة المنتج ومتطلبات الاستخدام.
الفرق بين اللون الطبيعي ولون الصباغة
اللون الطبيعي للألياف هو اللون الناتج عن التركيب الكيميائي والفيزيائي الأصلي للمادة الليفية، مثل اللون الكريمي أو المصفر للقطن الخام، أو اللون الأبيض إلى العاجي في بعض أنواع الصوف.
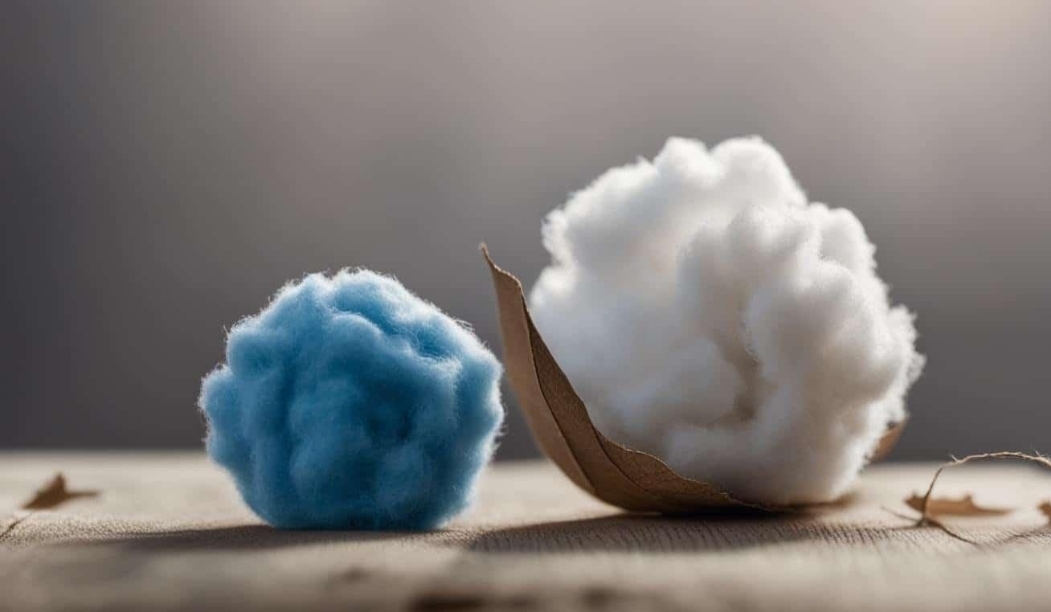
أما لون الصباغة فهو لون مكتسب ينتج عن معالجة المادة النسجية بمادة ملونة، مثل الأصباغ (Dyes)، بحيث تنتقل المادة الملونة إلى الليف وترتبط به أو تنتشر داخله أو تُحتجز فيه وفقًا لنوع الصبغة والليف وظروف المعالجة. وفي حالة البيجمنتات (Pigments)، تختلف الآلية؛ إذ تبقى الجسيمات الملونة أساسًا على سطح المادة ويتم تثبيتها باستخدام مادة رابطة (Binder).
وقد يختلف اللون الطبيعي ودرجة نقاء الخامة من مصدر إلى آخر، كما قد تحتوي الخامة الخام على مواد وشوائب تؤثر في قابليتها للصباغة. لذلك تحتاج العديد من الخامات إلى عمليات تحضير أولية قبل الصباغة، بهدف إزالة المواد غير المرغوبة وتحسين قابلية الخامة للبلل والامتصاص، والوصول إلى سطح أكثر تجانسًا واستعدادًا للمعالجة اللونية.
الفرق بين الأصباغ (Dyes) والبيجمنتات (Pigments)
رغم أن كلًا من الأصباغ (Dyes) والبيجمنتات (Pigments) يُستخدم لإكساب المواد النسيجية اللون، فإن آلية عمل كل منهما تختلف بصورة جوهرية.
الأصباغ (Dyes)
الأصباغ هي مواد ملونة تنتقل من وسط التطبيق إلى الليف (Fiber) ، ثم ترتبط به أو تنتشر داخله أو تُحتجز فيه وفقًا لنوع الصبغة ونوع الليف وظروف المعالجة.
وفي أنظمة الصباغة التقليدية، يكون الهدف هو تحقيق انتقال مناسب للصبغة من حمام الصباغة إلى المادة النسجية، ثم الوصول إلى درجة كافية من الارتباط أو التثبيت أو الاحتجاز داخل الليف، بحسب نظام الصبغة المستخدم.
ولهذا تختلف عائلات الأصباغ حسب نوع الليف؛ فالأصباغ التفاعلية (Reactive Dyes) تُستخدم على نطاق واسع مع القطن والألياف السليلوزية، والأصباغ الحمضية (Acid Dyes) مع الصوف والحرير والنايلون، بينما تُستخدم الأصباغ المشتتة (Disperse Dyes) بصورة رئيسية مع البوليستر.
البيجمنتات (Pigments)
البيجمنتات هي مواد ملونة غير ذائبة عادةً في الماء، ولا تعتمد على الانتقال إلى داخل الليف بالطريقة نفسها التي تعتمد عليها الأصباغ.
وبدلًا من ذلك، تبقى جسيمات البيجمنت أساسًا على سطح المادة النسيجية، ويتم تثبيتها باستخدام مادة رابطة (Binder) تكوّن طبقة أو فيلمًا رابطًا يساعد على تثبيت جسيمات البيجمنت على سطح الألياف.
ولهذا السبب تختلف آلية تلوين المنسوجات بالبيجمنتات عن الصباغة التقليدية باستخدام Dyes؛ إذ تعتمد النتيجة بدرجة كبيرة على خواص البيجمنت والـBinder وطريقة التطبيق والمعالجة اللاحقة.
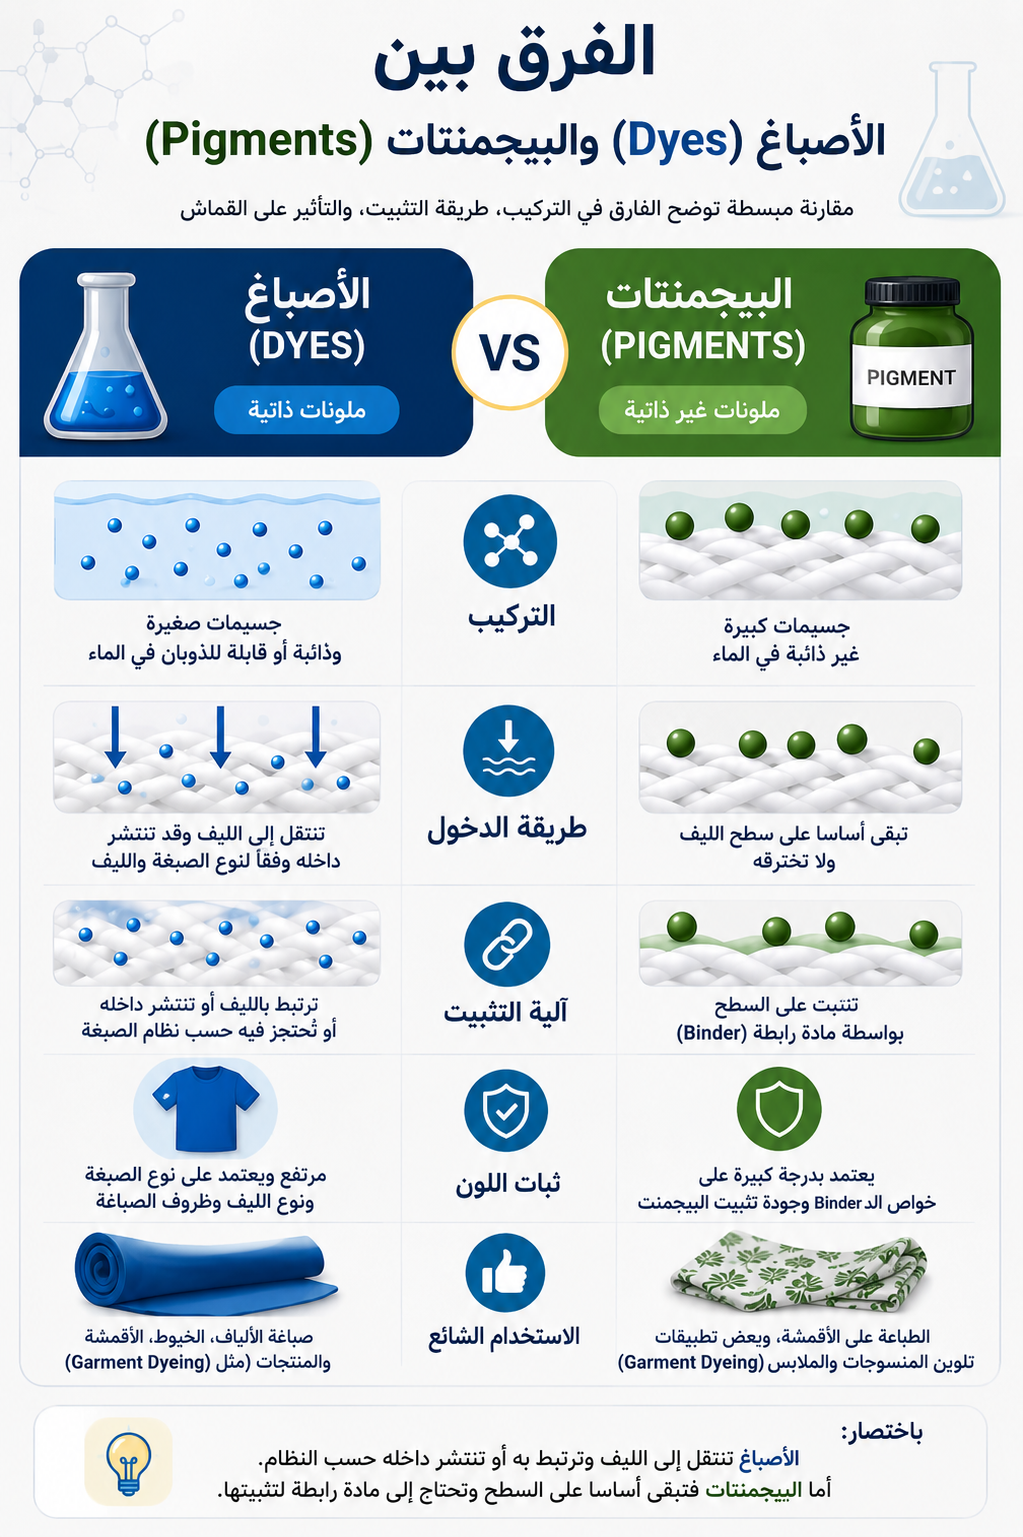
ومن المهم هنا عدم اعتبار Pigments مجرد نوع آخر من Dyes؛ فالفرق الأساسي بينهما يتعلق بمكان وجود المادة الملونة وآلية تثبيتها. ففي الصباغة باستخدام Dyes تنتقل المادة الملونة إلى الليف وترتبط به أو تنتشر داخله أو تُحتجز فيه، بينما تبقى جسيمات Pigments أساسًا على سطح المادة وتحتاج إلى Binder لتثبيتها.
كما أن استخدام Pigments لا يعني بالضرورة استخدامها في الطباعة فقط؛ فهي تُستخدم بصورة واسعة في طباعة المنسوجات، كما تدخل في بعض تطبيقات تلوين المنتجات النسيجية والملابس.
الفرق الأساسي بين Dyes وPigments
يمكن تلخيص الفرق في أن:
Dyes → تنتقل إلى الليف وترتبط به أو تنتشر داخله أو تُحتجز فيه.
Pigments → تبقى أساسًا على سطح المادة وتحتاج إلى Binder لتثبيتها.
وينعكس هذا الاختلاف على عدد من الخواص، مثل طريقة التطبيق، وملمس القماش، والثبات، ونوع الماكينة، وطبيعة المعالجة بعد التلوين.
ومن المهم أيضًا عدم الخلط بين استخدام Pigments وبين الطباعة؛ فالبيجمنتات تستخدم بكثرة في الطباعة، لكن توجد أيضًا تقنيات طباعة تعتمد على Dyes مثل Reactive Printing وAcid Printing وDisperse Printing.
لذلك فإن الفرق الأساسي ليس أن Dyes تستخدم في الصباغة وPigments تستخدم في الطباعة، وإنما الفرق الحقيقي يتعلق بآلية انتقال المادة الملونة وتثبيتها على أو داخل المادة النسجية.
مقارنة بين الأصباغ (Dyes) والبيجمنتات (Pigments)
| م | المعيار | الأصباغ- Dyes | البيجمنتات- Pigments |
|---|---|---|---|
| 1 | الذوبان | قد تكون ذائبة، أو تُستخدم في صورة تسمح بانتقالها إلى الليف وفق نظام الصباغة | غير ذائبة عادةً في الماء |
| 2 | طريقة الوصول إلى المادة | تنتقل من وسط التطبيق إلى الليف ثم قد ترتبط به أو تنتشر داخله أو تُحتجز فيه | تبقى أساسًا على سطح الألياف ولا تعتمد على اختراق الليف بالطريقة نفسها |
| 3 | آلية التثبيت | ترتبط بالليف أو تُحتجز داخله وفق نوع الصبغة والليف وظروف المعالجة | تُثبت أساسًا على سطح المادة باستخدام مادة رابطة (Binder) |
| 4 | ثبات اللون | يختلف حسب نوع الصبغة والليف ونظام التثبيت، وقد يكون مرتفعًا جدًا | يعتمد بدرجة كبيرة على نوع البيجمنت وخواص الـ Binder وطريقة التطبيق والمعالجة |
| 5 | تأثيره على ملمس القماش | لا يعتمد عادةً على تكوين طبقة رابطة سطحية | قد يؤثر الـ Binder في ملمس وخواص سطح القماش |
| 6 | الاستخدام الشائع | صباغة الألياف والخيوط والأقمشة والمنتجات النسيجية | شائع جدًا في الطباعة وبعض تطبيقات تلوين الأقمشة والملابس |
الفرق بين الصباغة والطباعة
| م | المعيار | الصباغة- Dyeing | الطباعة- Printing |
|---|---|---|---|
| 1 | التعريف | إكساب المادة النسجية لونًا وفق نظام صباغة محدد | تطبيق اللون في مناطق محددة من المادة النسجية وفق تصميم معين |
| 2 | التغطية | غالبًا تشمل كامل سطح المادة | تقتصر عادةً على مناطق محددة وفق التصميم |
| 3 | التصميم | ألوان موحدة أو تأثيرات لونية عامة | نقوش ورسومات وتصميمات متعددة |
| 4 | المادة الملونة | Dyes أو Pigments حسب النظام والتطبيق | Dyes أو Pigments حسب تقنية الطباعة |
| 5 | الماكينات | Jet، Winch، Jigger وغيرها Rotary Screen، Flat Screen، Digital وغيرها | Rotary Screen، Flat Screen، Digital وغيرها |
| 6 | الهدف الأساسي | الحصول على اللون الأساسي أو التأثير اللوني للمادة | إنشاء نقوش أو تصميمات لونية محددة على المادة |
ملاحظة مهمة: الطباعة ليست مرادفة لاستخدام Pigments؛ فهناك تقنيات مثل Reactive Printing وAcid Printing وDisperse Printing تستخدم أصباغًا (Dyes) حقيقية، ولكنها تطبقها في مناطق محددة وفق التصميم.
باختصار:
الصباغة تجيب عن سؤال: «ما لون المادة النسجية؟»
بينما الطباعة تجيب عن سؤال: «ما التصميم أو النقش الموجود عليها؟»
أهمية الصباغة
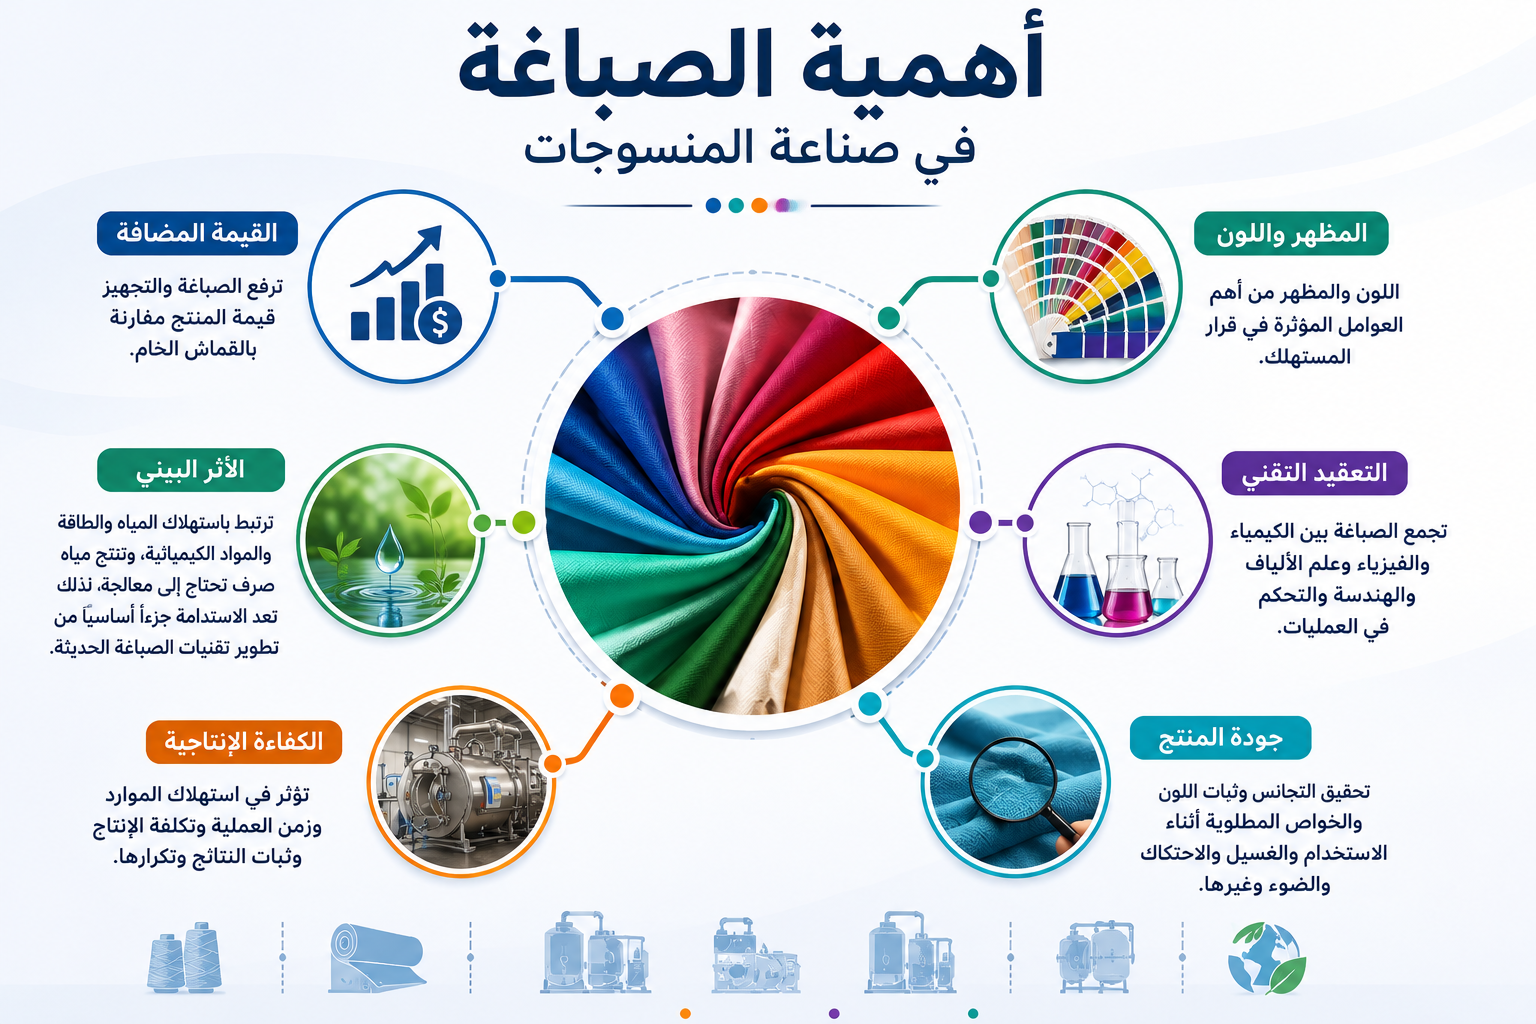
لا تقتصر أهمية الصباغة على إكساب المادة النسجية اللون المطلوب، بل تمثل مرحلة مؤثرة في القيمة النهائية للمنتج ومظهره وجودته وكفاءة تصنيعه وأثره البيئي.
القيمة المضافة
يمكن أن ترفع الصباغة والتجهيز قيمة المنتج بصورة كبيرة مقارنة بالقماش الخام (Grey Fabric)، وإن كانت الزيادة الفعلية تختلف حسب نوع المنتج والسوق ومستوى التجهيز.
المظهر والقرار الشرائي
يمثل اللون والمظهر من أهم العوامل التي تؤثر في اختيار المستهلك للمنتج النسجي، كما يساهم التحكم في اللون وتجانسه في تحقيق المظهر المطلوب للمنتج.
التعقيد التقني
تجمع الصباغة بين الكيمياء والفيزياء وعلم الألياف والهندسة الميكانيكية والتحكم في العمليات، ولذلك فإن الوصول إلى نتيجة مستقرة يتطلب التحكم في مجموعة مترابطة من المتغيرات.
جودة المنتج
لا يكفي الوصول إلى اللون المطلوب؛ بل يجب تحقيق التجانس وثبات اللون والخواص المطلوبة أثناء الاستخدام والغسيل والاحتكاك والضوء وغيرها من ظروف الاستخدام.
الكفاءة الإنتاجية
يؤثر اختيار نظام الصباغة والماكينة والوصفة وظروف التشغيل في استهلاك المياه والطاقة والمواد الكيميائية، وكذلك في زمن العملية وتكلفة الإنتاج وإمكانية تكرار النتيجة بين الدفعات.
الأثر البيئي
ترتبط الصباغة باستهلاك المياه والطاقة والمواد الكيميائية، كما تنتج مياه صرف تحتاج إلى معالجة. ولذلك أصبحت كفاءة استهلاك الموارد وتحسين الاستنفاد وتقليل الحمل الكيميائي في مياه الصرف من المحاور الأساسية لتطوير تقنيات الصباغة الحديثة.
رحلة المادة النسجية من المادة الخام إلى المنتج المصبوغ
يمكن تبسيط رحلة الصباغة في صورة عامة كالتالي:
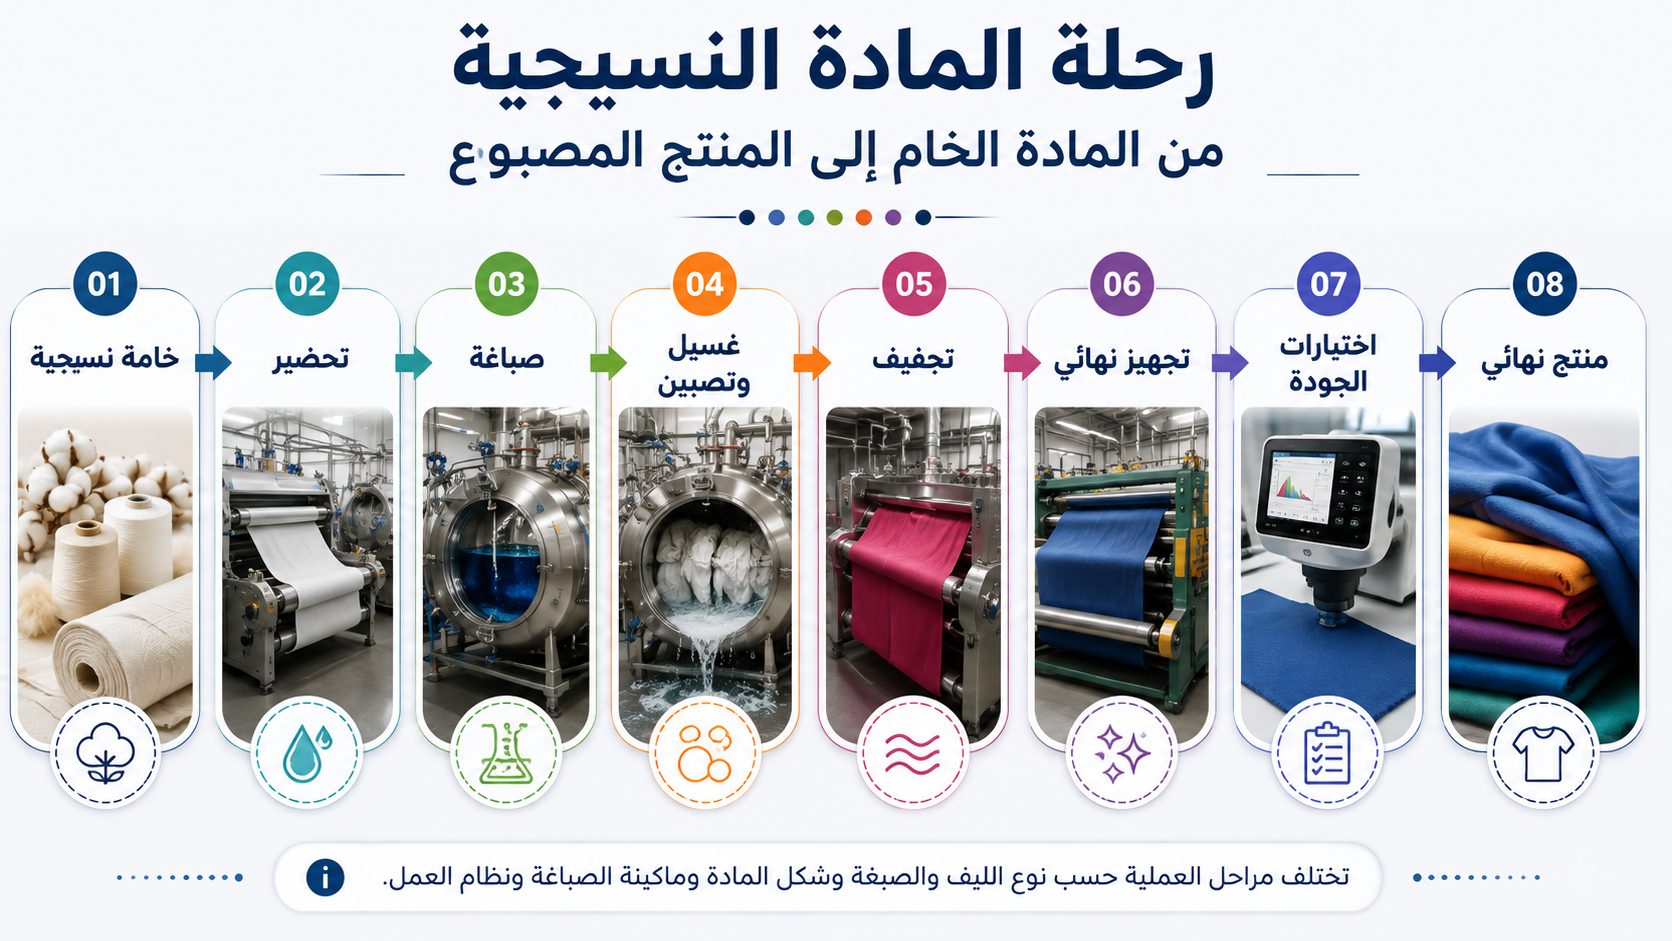
ولا تكون جميع هذه المراحل موجودة بالضرورة بنفس الصورة في كل نظام؛ إذ تختلف العملية حسب نوع الليف والصبغة وشكل المادة وماكينة الصباغة.
نبذة تاريخية عن الصباغة
كيف بدأ الإنسان في تلوين المنسوجات؟
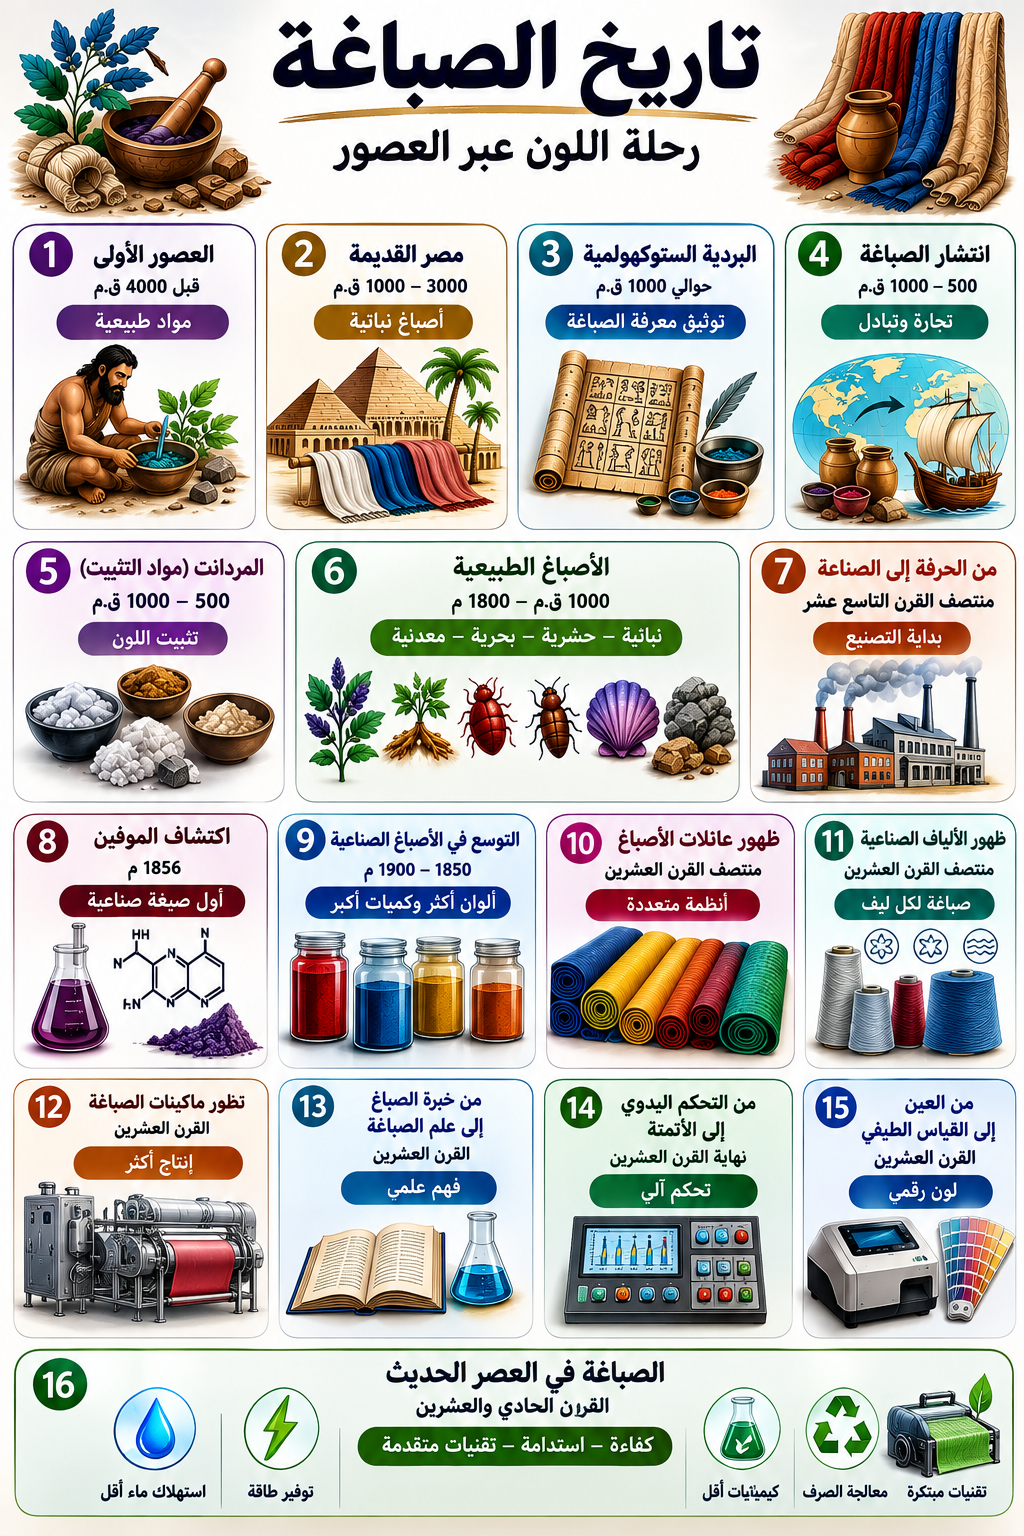
يُعد تلوين المنسوجات من أقدم التطبيقات التي ارتبطت بتطور صناعة النسيج. ومع ظهور المنسوجات الأولى، بدأ الإنسان في ملاحظة أن بعض النباتات والأخشاب والجذور والحشرات والمعادن يمكن أن تمنح الألياف ألوانًا مختلفة.
ومن الصعب تحديد مكان أو تاريخ واحد يمكن اعتباره نقطة البداية الفعلية لفن الصباغة؛ فمن المرجح أن الإنسان اكتشف استخدام المواد الملونة بصورة مستقلة في مناطق وحضارات متعددة، ثم تطورت طرق استخراج اللون وتطبيقه وتثبيته مع مرور الزمن.
ومع تطور صناعة النسيج، لم يعد الهدف مجرد تغيير لون الألياف، بل بدأ الإنسان في البحث عن ألوان أكثر ثباتًا، وطرق أفضل لاستخراج المواد الملونة، ووسائل تساعد على تثبيت اللون على الألياف ومقاومة الغسيل والضوء والعوامل المختلفة.
وهكذا انتقلت الصباغة تدريجيًا من تجربة تعتمد على الموارد الطبيعية المتاحة إلى حرفة لها تقنيات وطرق معالجة أكثر تنظيمًا.
الصباغة في مصر القديمة
تمثل مصر القديمة أحد السياقات التاريخية المهمة في تطور استخدام الأصباغ الطبيعية، فقد عُرفت المنسوجات في مصر منذ عصور مبكرة، وارتبطت بها محاولات تلوين الألياف باستخدام مصادر طبيعية مختلفة.
وتشير المصادر التاريخية إلى استخدام مواد ملونة طبيعية مختلفة في مصر وعبر مناطق العالم القديم، ومن بينها النيلة (Indigo) والفوة (Madder) والقرطم (Safflower) والحناء (Henna) والزعفران (Saffron)، إلى جانب أصباغ أخرى ذات مصادر نباتية وحيوانية.
وكان الكتان من أهم الخامات النسيجية في مصر القديمة، ولذلك ارتبط تطور تقنيات التلوين تاريخيًا بتطور معالجة هذه الألياف والمنسوجات.
ولا ينبغي النظر إلى استخدام هذه المواد على أنه نظام صباغة موحد طوال التاريخ المصري؛ فقد اختلفت المواد المستخدمة وطرق تحضيرها وتطبيقها باختلاف الفترة والمكان ونوع النسيج واللون المطلوب.
وتوضح هذه المرحلة أن الصباغة لم تكن مجرد إضافة لون إلى النسيج، بل كانت معرفة عملية تعتمد على اختيار مصدر اللون وطريقة استخراجه وتحضير النسيج وطريقة تثبيت اللون.
ومع مرور الزمن، لم تقتصر معرفة الصباغة على الممارسة الحرفية، بل بدأت بعض التقنيات والوصفات المتعلقة بالألوان تُوثق كتابةً، ومن أبرز الأمثلة على ذلك البردية الستوكهولمية.
البردية الستوكهولمية وتوثيق معرفة الصباغة القديمة
لم تقتصر معرفة الصباغة في العالم القديم على الخبرة العملية المتوارثة، بل ظهرت أيضًا محاولات مبكرة لتوثيق طرق تحضير الأصباغ ومعالجة الألياف. ومن أبرز الأمثلة المرتبطة بتاريخ صباغة المنسوجات البردية الستوكهولمية (Stockholm Papyrus)، التي تحتوي على وصفات ومعلومات تتعلق بتحضير الألوان وتطبيقها على المواد المختلفة.
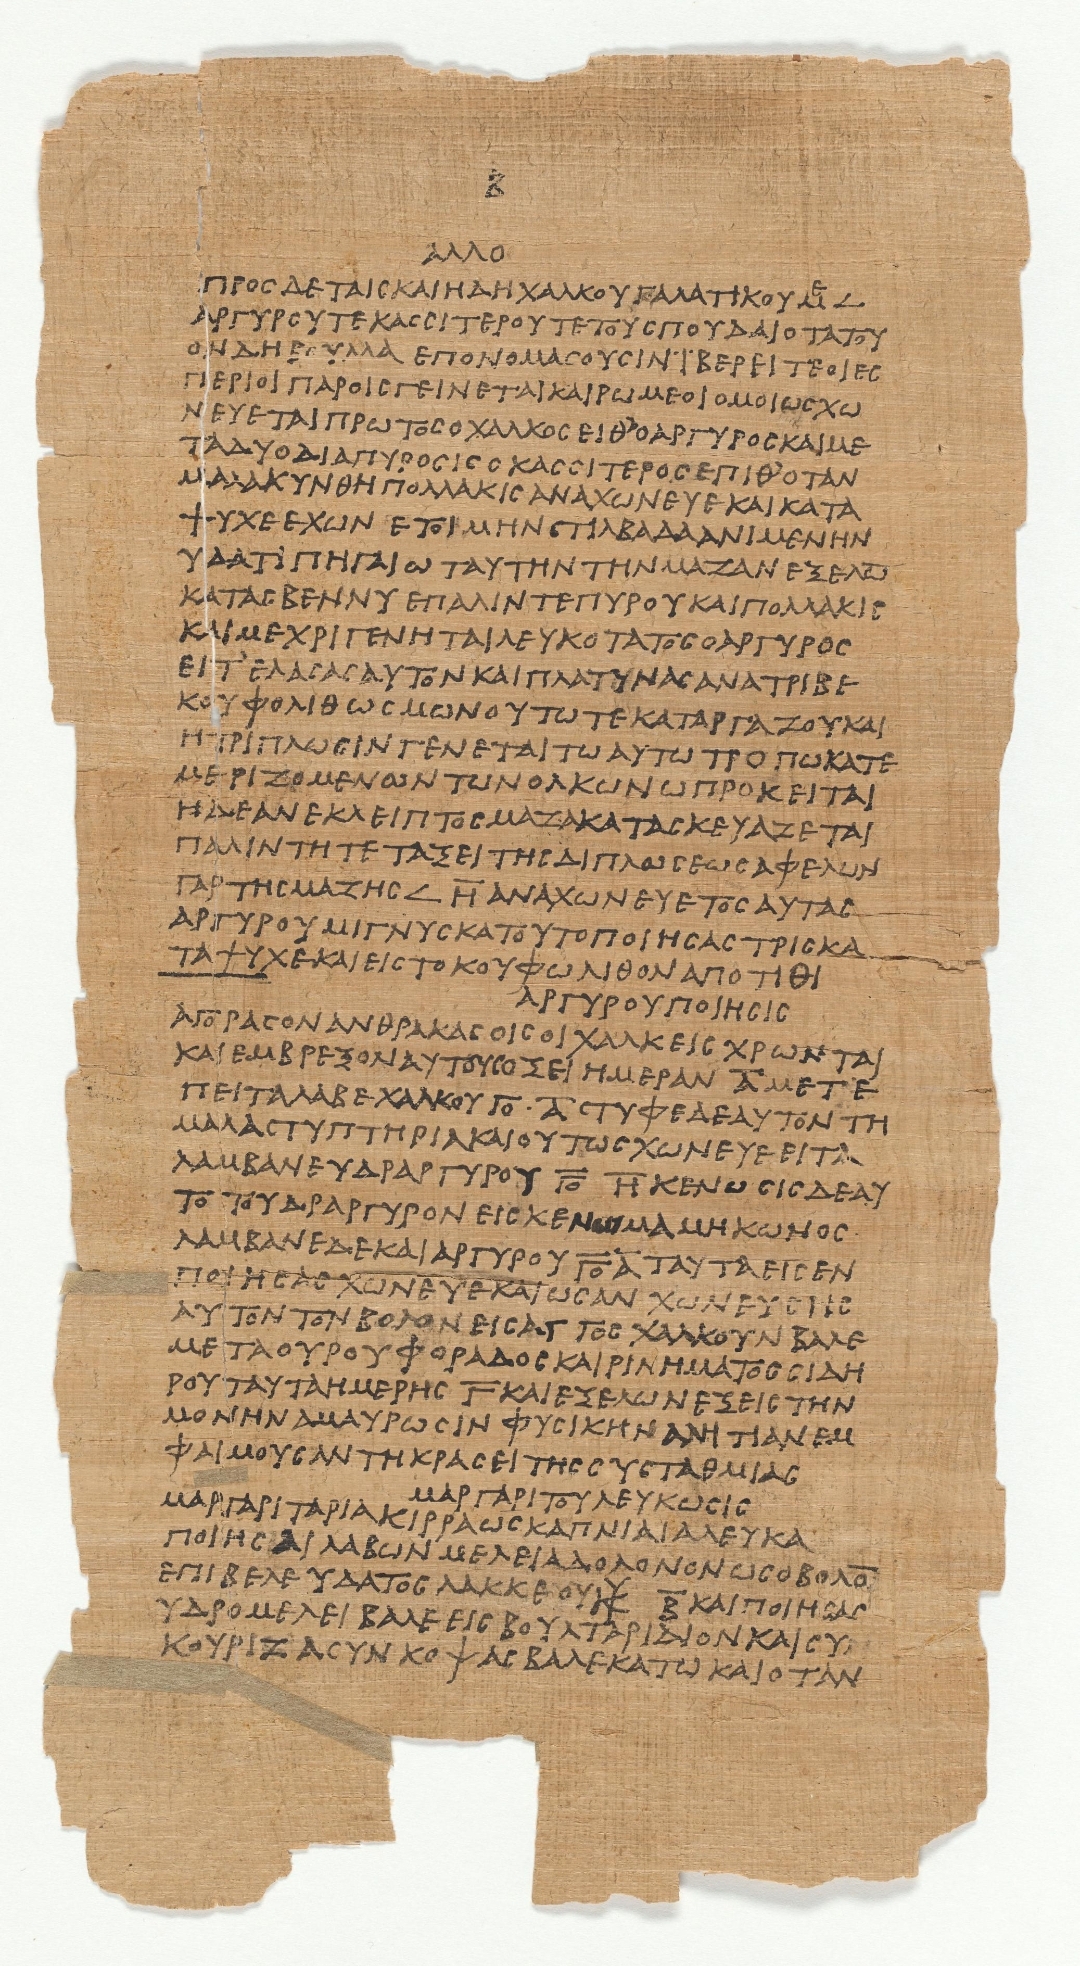
وتكتسب هذه البردية أهمية خاصة في تاريخ الصباغة لأنها توضح أن المعرفة المتعلقة بالألوان والمواد المستخدمة وطرق تحضيرها لم تكن مجرد تجارب عشوائية، بل بدأت تتحول إلى معرفة يمكن تسجيلها ونقلها والاستفادة منها في عمليات الصباغة.
ويمثل هذا النوع من التوثيق خطوة مهمة في الانتقال من الخبرة الحرفية إلى المعرفة المنظمة، وهي الفكرة التي تطورت لاحقًا مع ظهور كتب ومدارس متخصصة في الصباغة ثم مع دخول الكيمياء إلى صناعة الأصباغ.
الأصباغ الطبيعية وانتشار تقنيات الصباغة
اعتمدت الحضارات القديمة، ثم المجتمعات التي جاءت بعدها، بصورة أساسية على المصادر الطبيعية للحصول على الألوان. وشملت هذه المصادر النباتات والحشرات وبعض المعادن والكائنات البحرية.
ومن أشهر الأصباغ الطبيعية التي ارتبطت بتاريخ الصباغة:
النيلة (Indigo)
تُعد النيلة من أشهر الأصباغ الطبيعية في تاريخ المنسوجات، وقد استخدمت في مناطق مختلفة من العالم لإنتاج درجات اللون الأزرق.
ومن أشهر مصادرها النباتية Indigofera tinctoria (True Indigo)، وهي شجيرة من الفصيلة البقولية، وكانت أوراقها تُستخدم تاريخيًا لإنتاج صبغة الإنديغو الزرقاء.
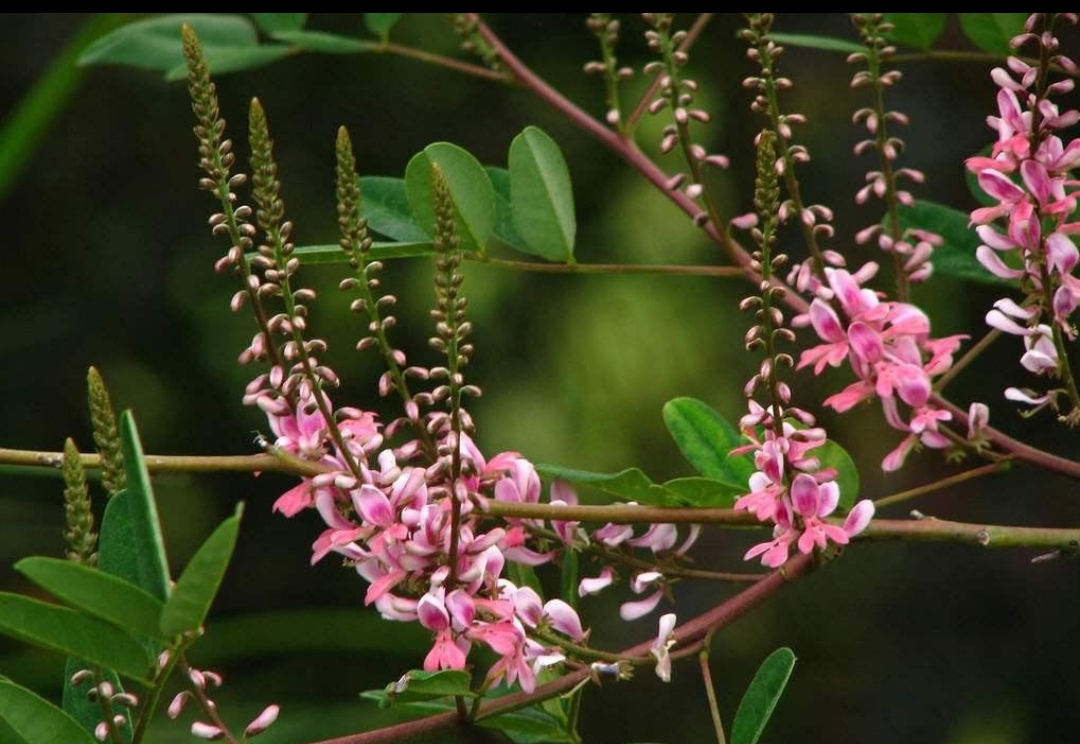
وقد استمر استخدام النيلة حتى العصر الصناعي، ثم أصبحت النيلة الصناعية (Synthetic Indigo) عنصرًا أساسيًا في صناعة الدنيم الحديثة.
الفوة (Madder)
استُخدمت جذور نبات الفوة كمصدر للحصول على درجات حمراء، وكان من أهم مركباتها الملونة الأليزارين (Alizarin).
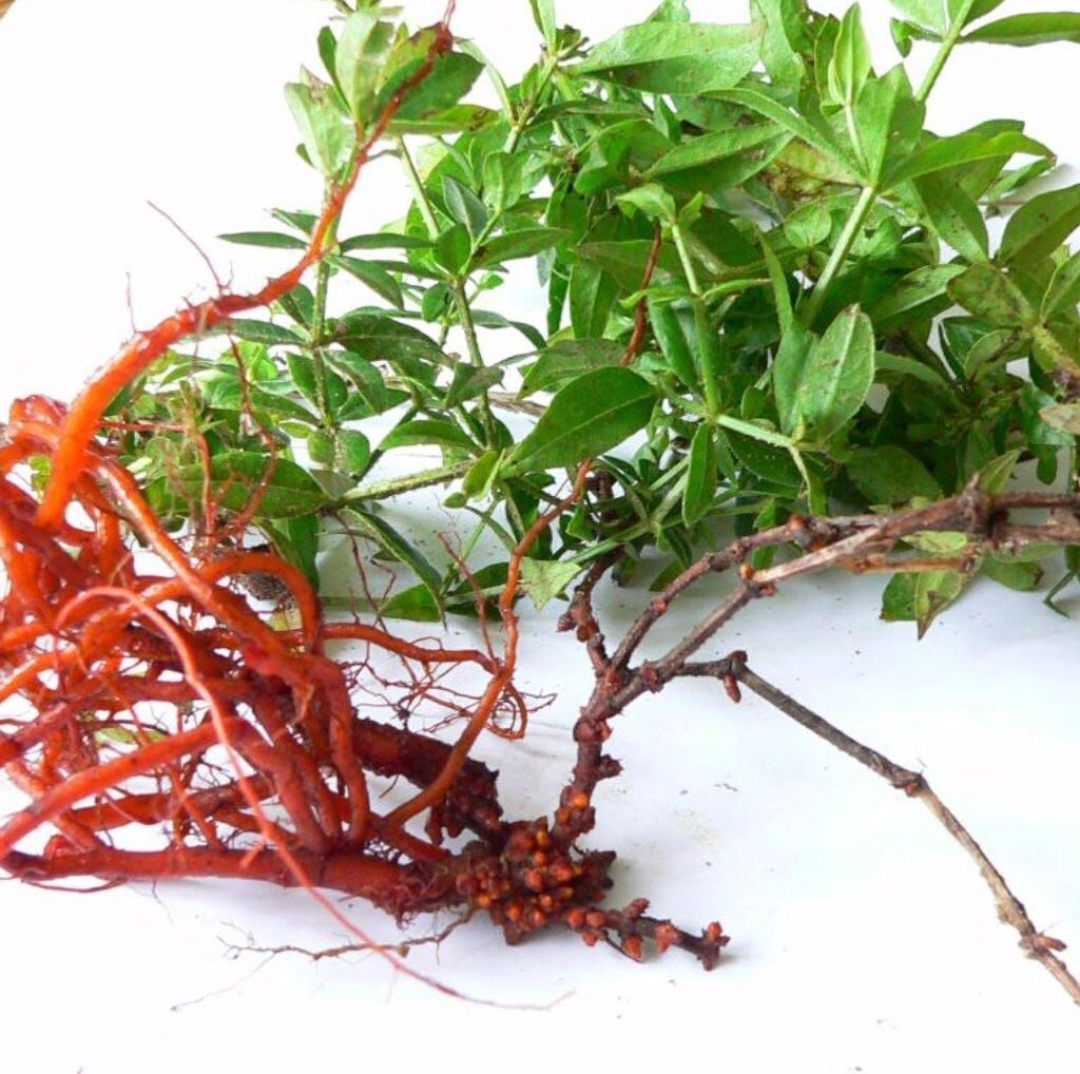
واكتسبت الفوة أهمية كبيرة تاريخيًا بسبب قدرتها على إنتاج ألوان حمراء ذات قيمة، قبل أن يتم لاحقًا تطوير طريقة لإنتاج الأليزارين صناعيًا.
القرمز (Cochineal) والكيرمس (Kermes)
ارتبطت الأصباغ الحشرية تاريخيًا بإنتاج درجات حمراء قوية وثمينة، وكانت بعض هذه الأصباغ ذات قيمة مرتفعة بسبب صعوبة جمع الحشرات واستخلاص المادة الملونة منها.
القرمز (Cochineal)
يُستخرج القرمز من أنواع معينة من الحشرات، ومن أشهرها حشرة القرمز المرتبطة تاريخيًا بإنتاج الصبغة الحمراء. وقد اكتسب القرمز أهمية كبيرة بسبب قدرته على إنتاج درجات حمراء زاهية وقوية، واستُخدم في صباغة المنسوجات وغيرها من التطبيقات اللونية.
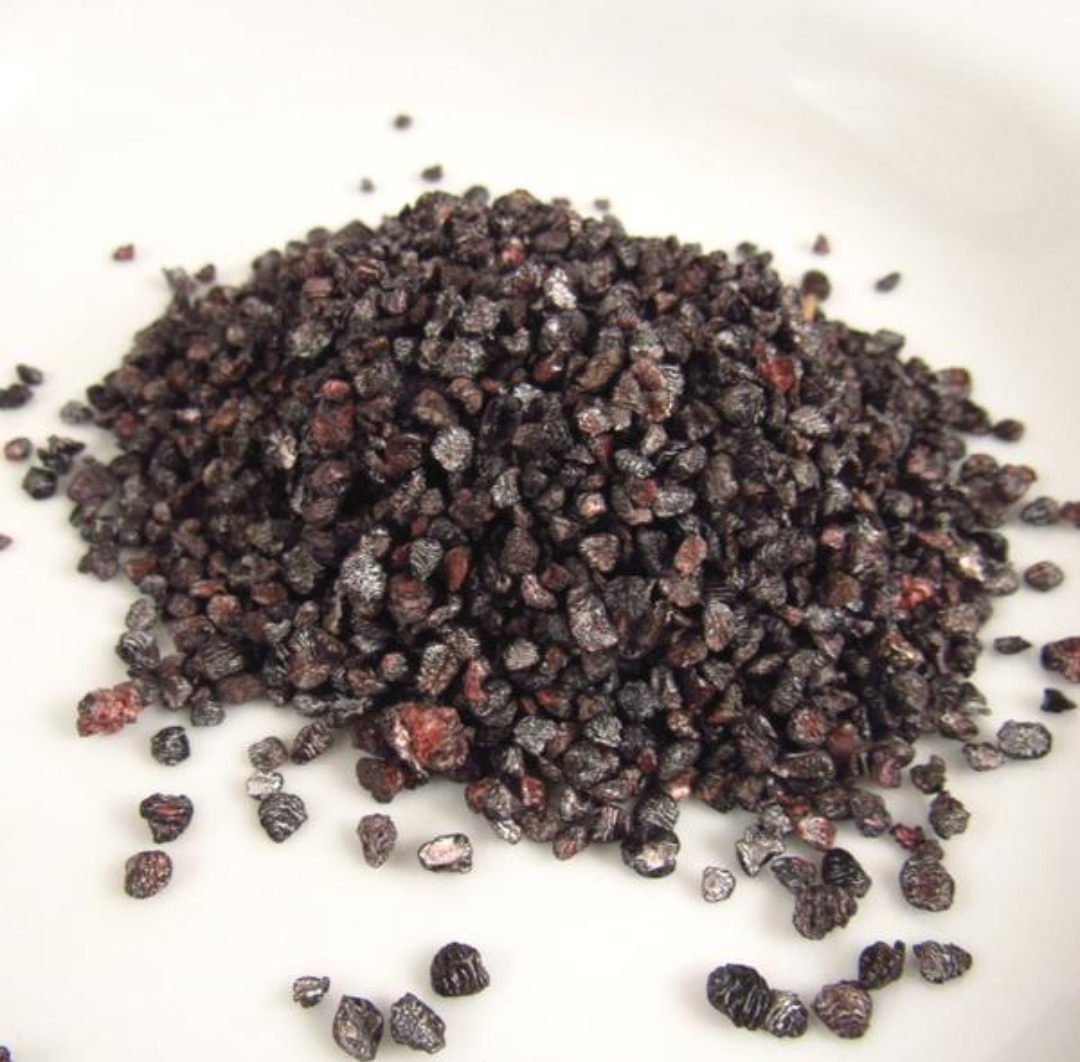
الكيرمس (Kermes)
يُعد الكيرمس مصدرًا حشريًا تاريخيًا آخر للأصباغ الحمراء، ومن أشهر أنواعه Kermes vermilio. وقد استُخدمت هذه الحشرات في مناطق مختلفة من حوض البحر المتوسط للحصول على ألوان حمراء ذات قيمة.
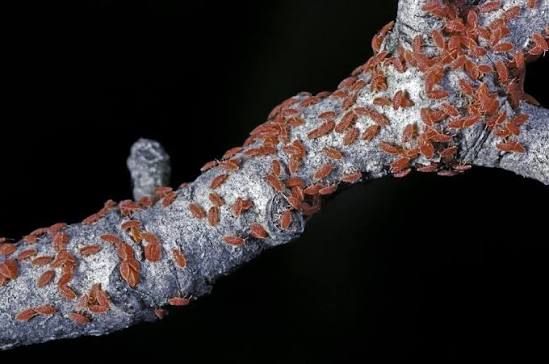
ورغم أن القرمز والكيرمس ينتميان إلى مجموعة الأصباغ الحشرية، فإنهما لا يمثلان المصدر نفسه؛ فالـCochineal والـKermes يرتبطان بأنواع مختلفة من الحشرات، كما تختلف المواد الملونة الناتجة وطرق الحصول عليها.
وقد ساهم استخدام هذه المصادر الحشرية في تطور تقنيات الصباغة القديمة، وأظهر إمكانية الحصول على ألوان قوية من مصادر طبيعية غير نباتية.
الأصباغ البحرية والمعدنية
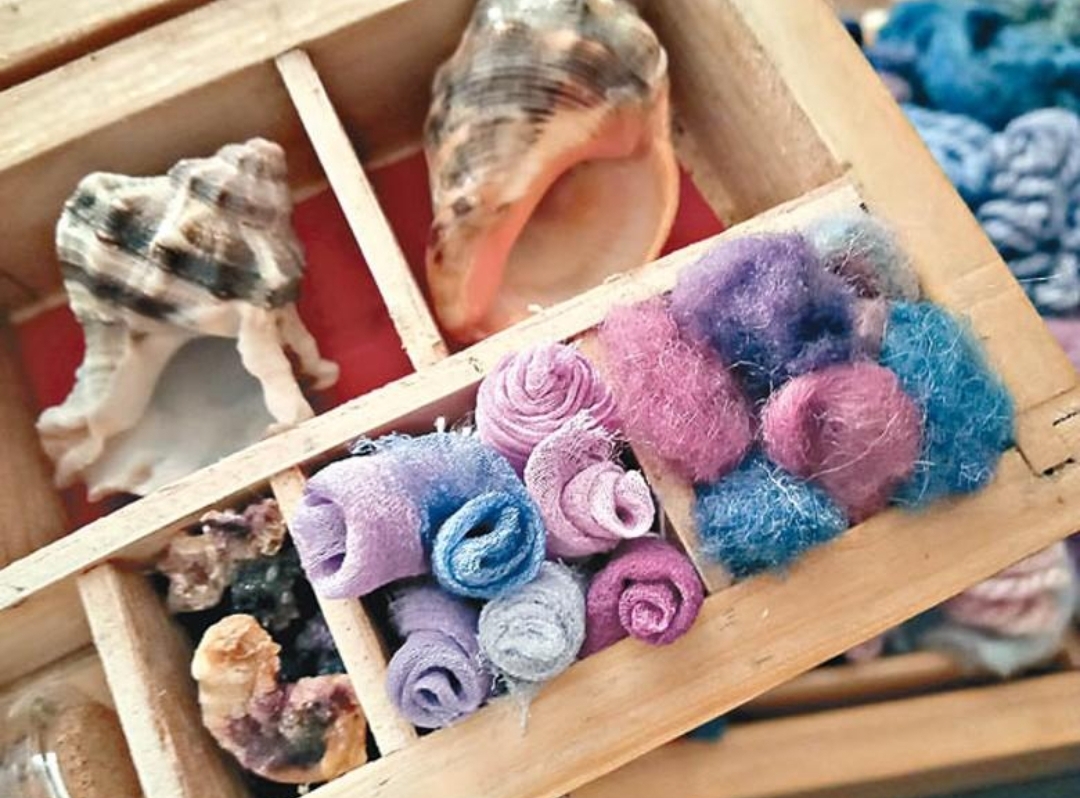
لم تقتصر مصادر الألوان الطبيعية على النباتات والحشرات، بل استخدمت بعض الحضارات أيضًا مصادر بحرية للحصول على ألوان مميزة. ومن أشهر الأمثلة الأرجوان التاريخي (Tyrian Purple)، الذي ارتبط باستخدام إفرازات بعض أنواع القواقع البحرية، وكان من الألوان النادرة مرتفعة القيمة في الحضارات القديمة.
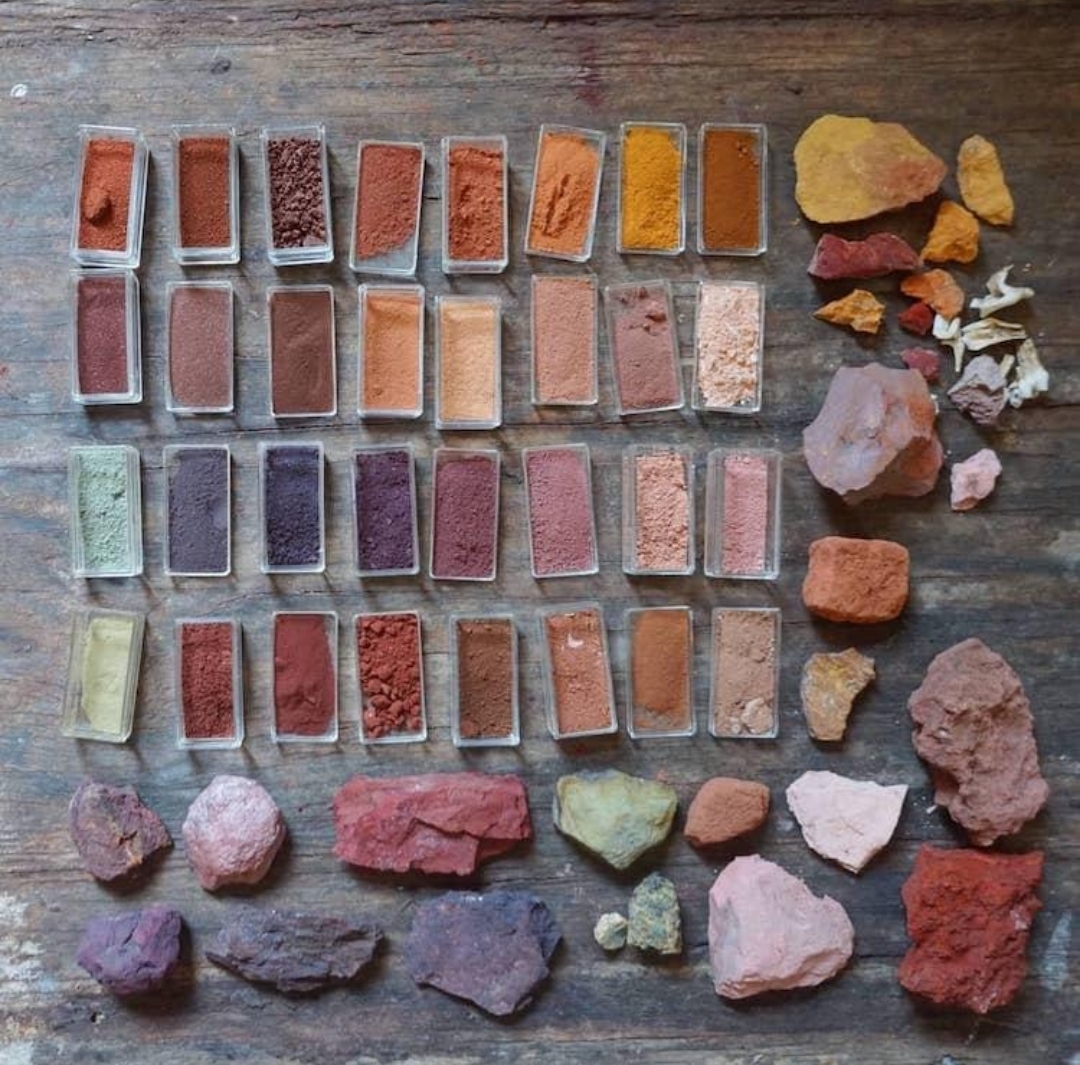
كما استُخدمت بعض المواد المعدنية والمواد الملونة الطبيعية للحصول على ألوان مختلفة في تطبيقات متنوعة، إلا أن طبيعتها وخواصها وآلية استخدامها كانت تختلف عن الأصباغ العضوية المستخلصة من النباتات والحشرات.
ومع تراكم الخبرات عبر الزمن، لم تعد الصباغة مجرد استخدام لمصدر ملون، بل تطورت إلى حرفة متخصصة شملت استخراج المواد الملونة وتحضيرها، وتهيئة الألياف، واستخدام المواد المساعدة، والتحكم في ظروف الصباغة للحصول على ألوان أكثر انتظامًا وثباتًا.
وقد مهّد هذا التراكم التدريجي للخبرات والتقنيات الطريق أمام ظهور صناعة الأصباغ الحديثة، التي انتقلت لاحقًا من الاعتماد على المصادر الطبيعية إلى إنتاج الأصباغ صناعيًا باستخدام الكيمياء.
تجارة الأصباغ وانتقال تقنيات الصباغة بين الحضارات
مع ازدياد أهمية الألوان في الملابس والمنسوجات، أصبحت بعض المواد الملونة سلعًا تجارية ذات قيمة، وانتقلت النباتات والمواد الخام وطرق تحضير الأصباغ بين مناطق مختلفة من العالم.
وساعدت طرق التجارة والهجرة والتبادل الثقافي على انتقال المعرفة المتعلقة باستخراج الأصباغ وتهيئة الألياف واستخدام المواد المساعدة، مما أدى إلى انتشار بعض تقنيات الصباغة خارج مناطق نشأتها الأصلية.
وأصبح توفر بعض الألوان وجودتها وتكلفة الحصول عليها عاملًا اقتصاديًا مهمًا، خصوصًا بالنسبة للألوان النادرة أو التي تتطلب كميات كبيرة من المادة الخام لإنتاجها.
دور المردانت (Mordants) في الصباغة القديمة
لم يكن الحصول على اللون يعتمد على مصدر المادة الملونة وحده، إذ استخدمت المجتمعات القديمة مواد مساعدة عُرفت لاحقًا باسم المردانت (Mordants) للمساعدة على تثبيت بعض الأصباغ على الألياف وتحسين شدة اللون وثباته.
ومن أشهر المواد التي ارتبطت تاريخيًا بهذه التطبيقات أملاح الألومنيوم والحديد وبعض المواد الأخرى، وكان اختيار المادة المساعدة يعتمد على نوع الليف والصبغة واللون المطلوب.
ويمثل استخدام المردانت خطوة مهمة في تطور الصباغة، لأنه يعكس انتقال الإنسان من مجرد استخراج اللون من مصدر طبيعي إلى فهم العلاقة بين الصبغة والليف والمواد الكيميائية المساعدة.
من الحرفة إلى الصناعة
حتى منتصف القرن التاسع عشر تقريبًا، كانت غالبية الأصباغ المستخدمة في المنسوجات ذات مصادر طبيعية، ولذلك كانت صناعة الصباغة مرتبطة بتوافر النباتات والحشرات والمواد الخام اللازمة لاستخراج اللون.
وكان هذا الوضع يفرض عددًا من القيود، مثل اختلاف تركيز المادة الملونة من مصدر إلى آخر، وصعوبة الحصول على درجات لونية متطابقة بصورة مستمرة، وتفاوت الثبات، وارتفاع تكلفة بعض الألوان النادرة.
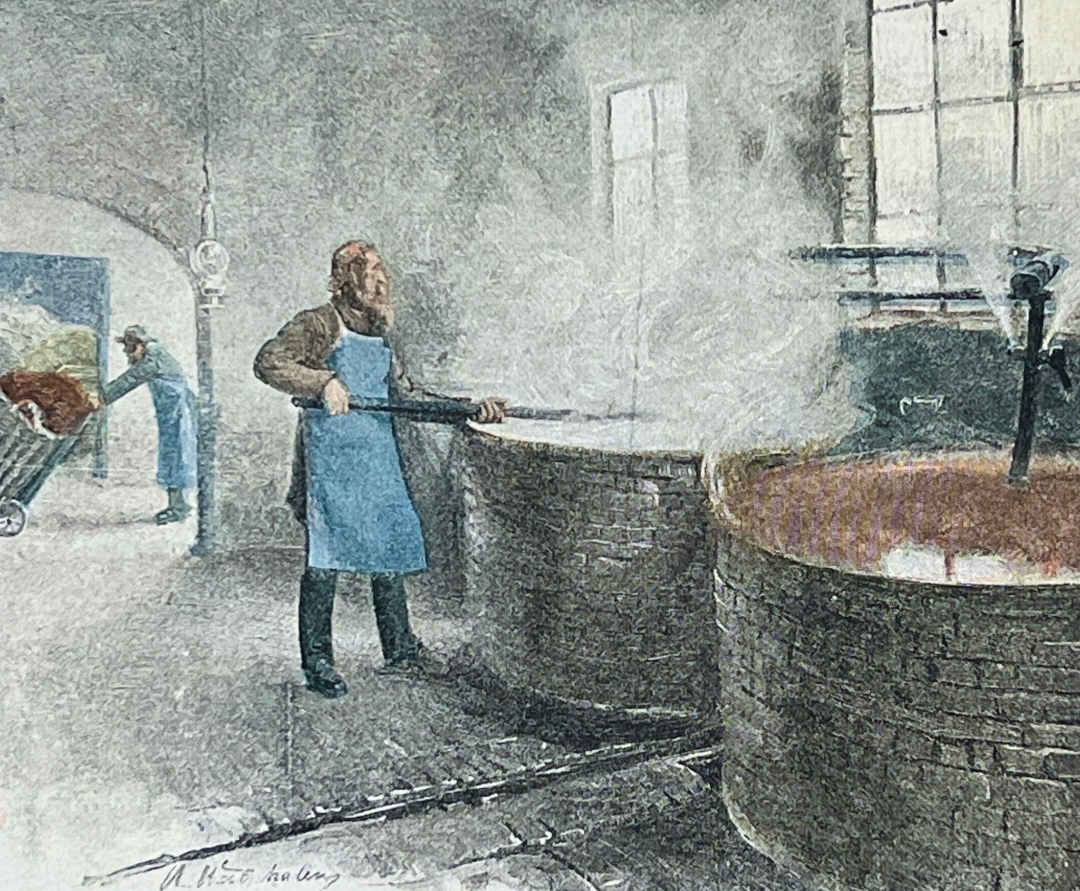
ومع تطور الكيمياء العضوية في القرن التاسع عشر، بدأ العلماء في دراسة تركيب المواد الملونة الطبيعية ومحاولة تحضير مركبات ملونة جديدة داخل المختبرات.
وكان هذا التطور بداية الانتقال من الاعتماد على استخراج اللون من المصادر الطبيعية إلى إمكانية تصميم وتحضير مواد ملونة باستخدام التفاعلات الكيميائية.
اكتشاف الموفين (Mauveine) وبداية عصر الأصباغ الصناعية
في عام 1856، كان الكيميائي البريطاني الشاب ويليام هنري بيركن (William Henry Perkin) يحاول تحضير الكينين (Quinine) وهو مركب كان يُستخدم لعلاج الملاريا، لكنه حصل أثناء إحدى تجاربه على مادة داكنة، واكتشف بعد معالجتها أنها تعطي لونًا بنفسجيًا يمكن استخدامه في صباغة الحرير.
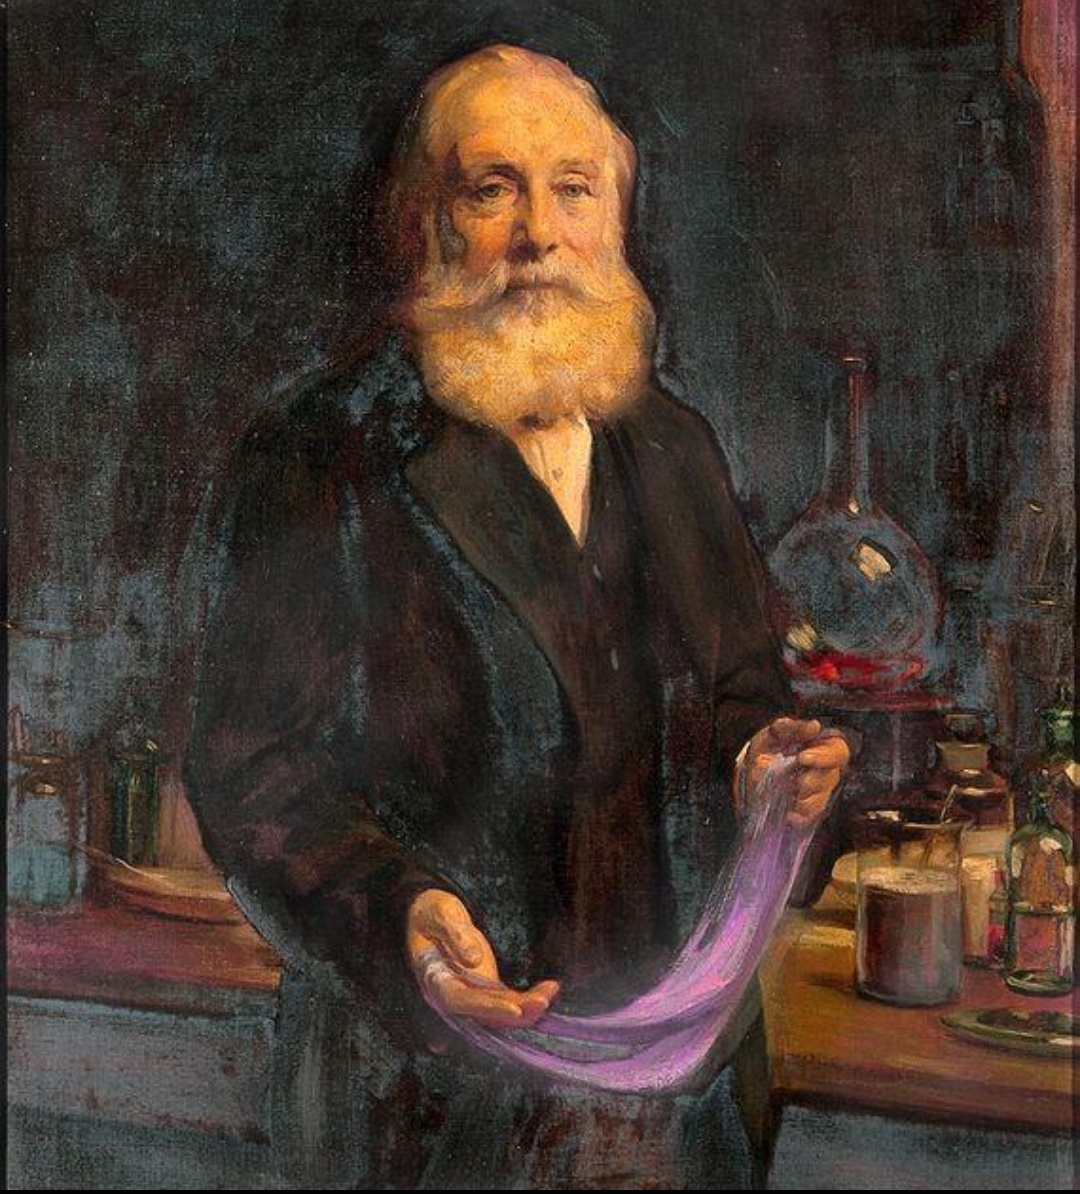
أطلق بيركن على اللون اسم Mauve، وعلى المادة الملونة اسم Mauveine، وسرعان ما أدرك إمكانية إنتاجها على نطاق تجاري.
وفي العام نفسه حصل بيركن على براءة اختراع، ثم بدأ تطوير عملية لإنتاج الصبغة صناعيًا.
يمثل اكتشاف الموفين نقطة تحول رئيسية في تاريخ الصباغة؛ فقد كانت من أوائل الأصباغ العضوية الصناعية التي حققت نجاحًا تجاريًا واسعًا، وكانت أول صبغة صناعية تجارية ناتجة عن التخليق العضوي، وأسهم نجاحها في إطلاق صناعة الأصباغ الكيميائية القائمة على التخليق العضوي ومشتقات قطران الفحم.
ولم يكن تأثير هذا الاكتشاف مقتصرًا على إنتاج اللون البنفسجي، بل أدى إلى زيادة الاهتمام بالبحث عن مركبات ملونة جديدة يمكن تصنيعها بكميات كبيرة وتطبيقها على أنواع مختلفة من الألياف.
المنافسة بين الأصباغ الطبيعية والصناعية
لم تختفِ الأصباغ الطبيعية مباشرة بعد ظهور الأصباغ الصناعية، بل استمر استخدامها لفترة طويلة في العديد من التطبيقات والأسواق.
لكن الأصباغ الصناعية امتلكت مزايا مهمة، مثل إمكانية الإنتاج بكميات كبيرة، وتوحيد التركيب، وتوفير درجات لونية متعددة، وإمكانية تصميم أصباغ تتناسب مع ألياف وتطبيقات محددة.
ومع تطور الصناعة الكيميائية وانخفاض تكلفة الإنتاج وتحسن أداء الأصباغ الصناعية، اتسع استخدامها تدريجيًا وأصبح الاعتماد على المصادر الطبيعية أقل في كثير من تطبيقات الصباغة الصناعية.
التوسع السريع في الأصباغ الصناعية
بعد نجاح Mauveine، تسارعت الأبحاث في مجال الكيمياء العضوية وظهرت عائلات جديدة من الأصباغ الصناعية.
وفي النصف الثاني من القرن التاسع عشر ظهرت أصباغ صناعية بألوان وخواص مختلفة، كما بدأ تطوير أصباغ أكثر ملاءمة لأنواع محددة من الألياف.
ومن الأمثلة المهمة على هذا التطور تصنيع الأليزارين (Alizarin) صناعيًا، وهو المركب المسؤول عن اللون الأحمر المميز في الفوة. وقد ساعد ذلك على تقليل الاعتماد على المصدر النباتي الطبيعي وفتح المجال أمام إنتاج اللون بكميات أكبر وبدرجة أعلى من التحكم.
ومع نهاية القرن التاسع عشر وبداية القرن العشرين، أصبح البحث في الأصباغ مرتبطًا بصورة متزايدة بالكيمياء الصناعية، وظهرت شركات ومراكز بحثية متخصصة في تطوير الأصباغ والمواد الكيميائية اللازمة لتطبيقها.
ظهور عائلات الأصباغ الحديثة
خلال النصف الأول من القرن العشرين استمر تطوير عائلات متعددة من الأصباغ، وأصبح لكل مجموعة خصائص وتطبيقات مختلفة ترتبط بنوع الليف وآلية التثبيت المطلوبة.
وظهرت أو تطورت أنظمة مثل:
- الأصباغ المباشرة (Direct Dyes)
- الأصباغ الفات (Vat Dyes)
- الأصباغ الكبريتية (Sulfur Dyes)
- الأصباغ الآزوية (Azoic Dyes)
- الأصباغ الحمضية (Acid Dyes)
- الأصباغ الأساسية (Basic Dyes)
- الأصباغ المشتتة (Disperse Dyes)
وفي مراحل لاحقة ظهرت الأصباغ التفاعلية (Reactive Dyes) وانتشرت تجاريًا بصورة كبيرة لصباغة الألياف السليلوزية، وأصبحت من أهم الأنظمة المستخدمة مع القطن.
ومع انتشار الألياف الصناعية مثل البوليستر والنايلون والأكريليك، أصبح من الضروري تطوير أصباغ وأنظمة صباغة تتوافق مع التركيب الكيميائي والخواص الفيزيائية لكل نوع من الألياف.
وهكذا أصبح اختيار الصبغة يعتمد بصورة أساسية على العلاقة بين تركيب الليف وتركيب الصبغة وآلية انتقالها وتثبيتها داخل المادة النسجية.
ظهور الألياف الصناعية وتأثيرها في تكنولوجيا الصباغة
كان ظهور الألياف الصناعية خلال القرن العشرين عاملًا مهمًا في تطوير تكنولوجيا الصباغة، إذ لم تعد الأصباغ مصممة أساسًا للتعامل مع الألياف الطبيعية فقط.
فقد أدى انتشار ألياف مثل النايلون والبوليستر والأكريليك إلى الحاجة إلى أنظمة صباغة تتوافق مع اختلاف التركيب الكيميائي والبنية الفيزيائية لهذه الألياف.
وساهم ذلك في تطوير الأصباغ الحمضية المناسبة للنايلون، والأصباغ الأساسية للأكريليك، والأصباغ المشتتة للبوليستر، إلى جانب تطوير ماكينات وظروف تشغيل تتناسب مع هذه الخامات.
وبذلك أصبح تطور الألياف وتطور الأصباغ وماكينات الصباغة مسارات مترابطة تؤثر في بعضها بعضًا.
تطور ماكينات وتقنيات الصباغة
لم يتطور علم الأصباغ وحده، بل تطورت معه معدات وماكينات الصباغة.
فبعد أن كانت عمليات الصباغة تعتمد على أوعية وأحواض بسيطة وتداول المادة يدويًا، ظهرت أنظمة ميكانيكية أكثر قدرة على التحكم في حركة المادة النسجية وحركة حمام الصباغة.
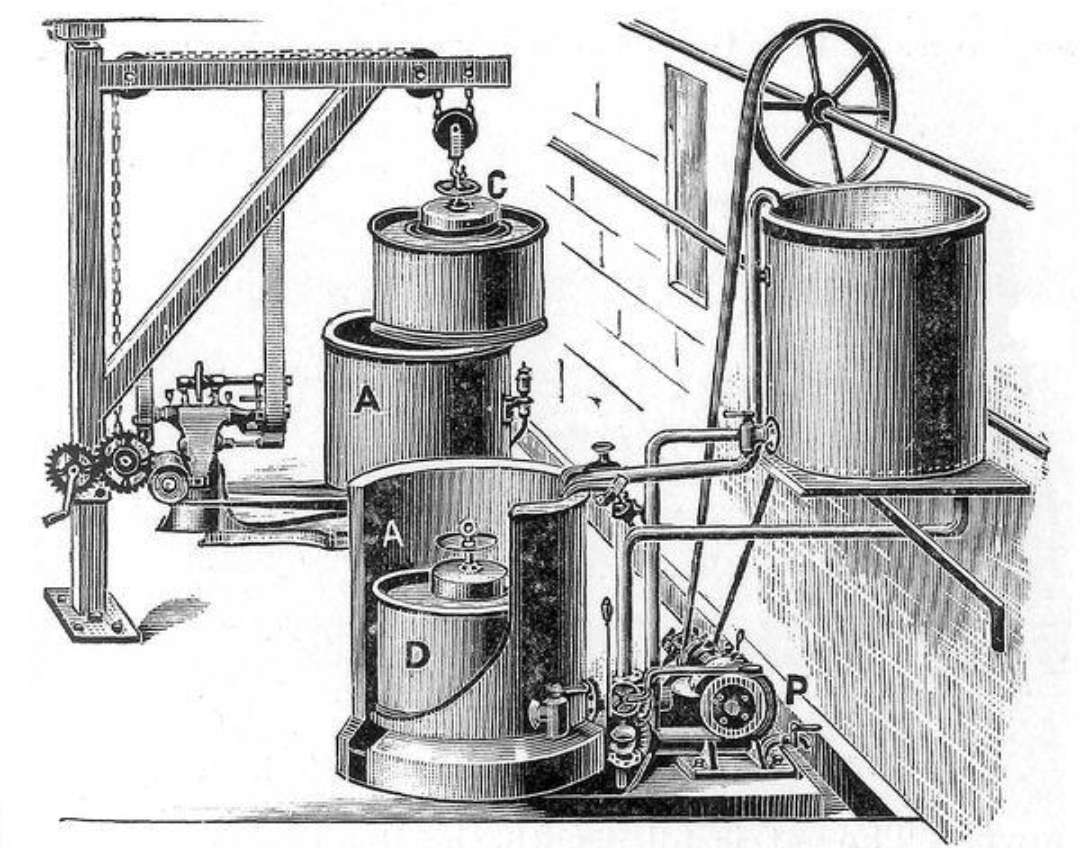
ثم تطورت الماكينات لتتعامل مع الألياف والخيوط والأقمشة بأشكال مختلفة، وظهرت أنظمة مثل:
- الصباغة بالونش (Winch Dyeing)
- الصباغة بالعرض الكامل(Jigger)
- صباغة الحزم (Beam Dyeing)
- صباغة عبوات الخيوط (Package Dyeing)
- صباغة الشلل (Hank Dyeing)
كما تطورت أنظمة الصباغة المستمرة (Continuous Dyeing) لتلبية احتياجات الإنتاج الصناعي الكبير.
وأصبح التحكم في درجة الحرارة والزمن ودرجة الحموضة (pH) وتركيز المواد ومعدل تداول الحمام جزءًا أساسيًا من العملية الصناعية.
من خبرة الصباغ إلى علم الصباغة
في المراحل الأولى من تاريخ الصباغة، اعتمدت النتائج بدرجة كبيرة على الخبرة العملية في اختيار المواد وكميات استخدامها ودرجة الحرارة والزمن وطريقة معالجة النسيج.
ومع تطور الكيمياء وعلم الألياف والفيزياء، بدأ فهم الصباغة ينتقل من المعرفة التجريبية إلى الفهم العلمي لآلية انتقال الصبغة وامتزازها وانتشارها وتثبيتها داخل الليف.
وأصبح من الممكن دراسة تأثير درجة الحرارة ودرجة الحموضة والزمن وتركيز الصبغة والمواد المساعدة ونسبة الحمام وغيرها من المتغيرات بصورة كمية، مما مهد لظهور مفهوم الصباغة كعملية يمكن التحكم فيها وقياس نتائجها وتكرارها.
من التحكم اليدوي إلى الأتمتة
مع تطور صناعة النسيج، انتقلت الصباغة تدريجيًا من الاعتماد الكبير على الخبرة التشغيلية والمراقبة اليدوية إلى أنظمة أكثر اعتمادًا على القياس والتحكم الآلي.
وأصبحت الماكينات الحديثة قادرة على التحكم في متغيرات مثل:
- درجة الحرارة (Temperature)
- درجة الحموضة (pH)
- الجرعات (Dosing)
- معدل تداول الحمام (Circulation)
- معدل التسخين والتبريد (Heating/Cooling Rate)
- الضغط (Pressure)
- الزمن (Time)
كما أصبح تسجيل بيانات التشغيل ومراقبة المنحنى الحراري للصباغة جزءًا مهمًا من تحقيق التكرارية بين الدفعات الإنتاجية.
وهذا التطور غيّر مفهوم الصباغة من مجرد حرفة تعتمد على خبرة الصباغ إلى عملية صناعية يمكن قياس متغيراتها والتحكم فيها وتحليل نتائجها.
من تقييم اللون بالعين إلى القياس الطيفي
كان تقييم اللون تاريخيًا يعتمد بدرجة كبيرة على الملاحظة البصرية وخبرة العامل أو الصباغ.
ومع تطور علوم اللون ظهرت أدوات أكثر دقة لقياس اللون ومقارنة العينات، ومن أهمها أجهزة Spectrophotometer (المطياف الضوئي)، التي ساعدت على تحويل تقييم اللون من عملية تعتمد بدرجة كبيرة على الملاحظة والخبرة إلى قياسات رقمية يمكن تحليلها ومقارنتها.
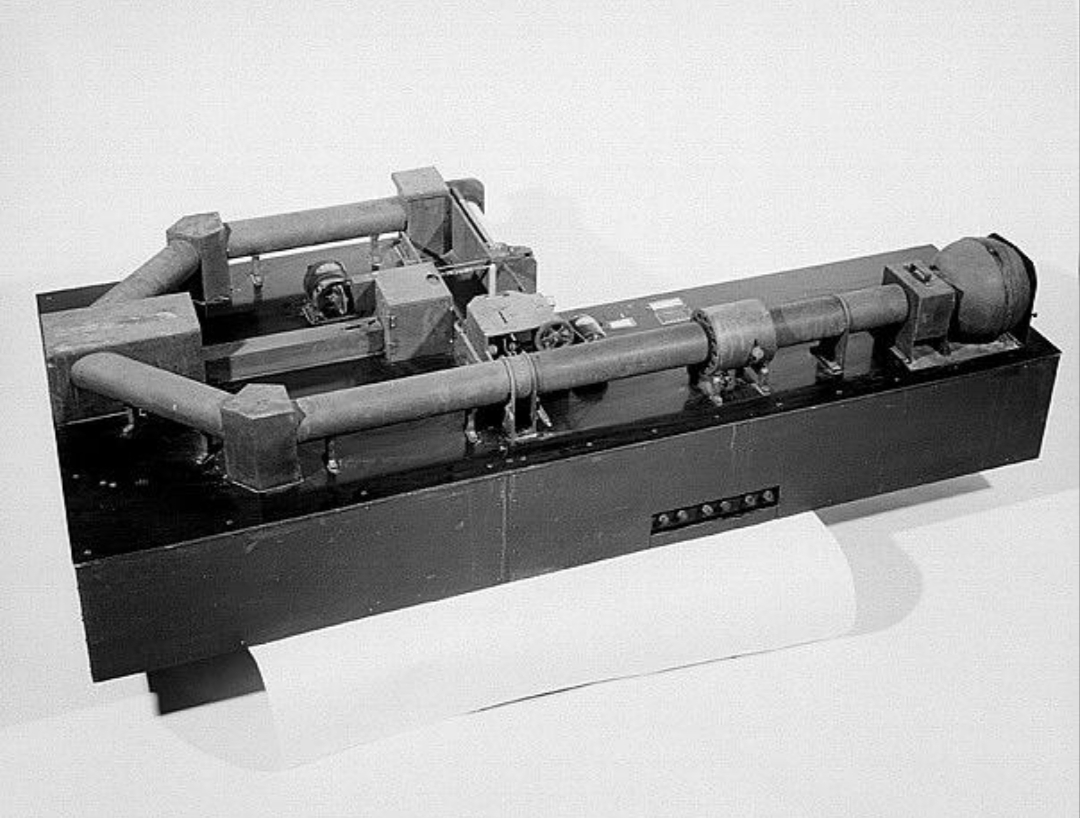
وأصبح من الممكن وصف اللون بصورة رقمية باستخدام نظام (CIE Lab)، وهو نظام يستخدم قيمًا رقمية لوصف خصائص اللون بدلًا من الاعتماد على الوصف البصري فقط.
كما يمكن حساب مقدار الاختلاف بين لونين باستخدام ΔE (Delta E)، وهو رقم يعبّر عن مقدار الفرق اللوني بين عيّنتين؛ فكلما زادت قيمة ΔE دلّ ذلك عمومًا على زيادة الاختلاف بين اللونين، بينما تشير القيم الأصغر إلى تقارب أكبر بينهما.
وتُستخدم هذه القياسات في عمليات Color Matching (مطابقة اللون)، أي ضبط لون العينة للوصول إلى اللون المستهدف، وShade Matching (مطابقة درجة اللون)، أي التأكد من توافق درجة اللون الفعلية مع الدرجة المطلوبة.
وساعد استخدام القياس الطيفي وهذه المفاهيم على تطوير العلاقة بين المعمل والإنتاج، وتقليل الاعتماد على التقييم البصري وحده، وتحسين القدرة على ضبط اللون وتكراره من دفعة إلى أخرى.
الصباغة في العصر الحديث
في القرن الحادي والعشرين، لم يعد تطور تكنولوجيا الصباغة مرتبطًا فقط بإنتاج ألوان جديدة أو زيادة سرعة الإنتاج، بل أصبح مرتبطًا أيضًا بكفاءة استخدام الموارد وتقليل الأثر البيئي.
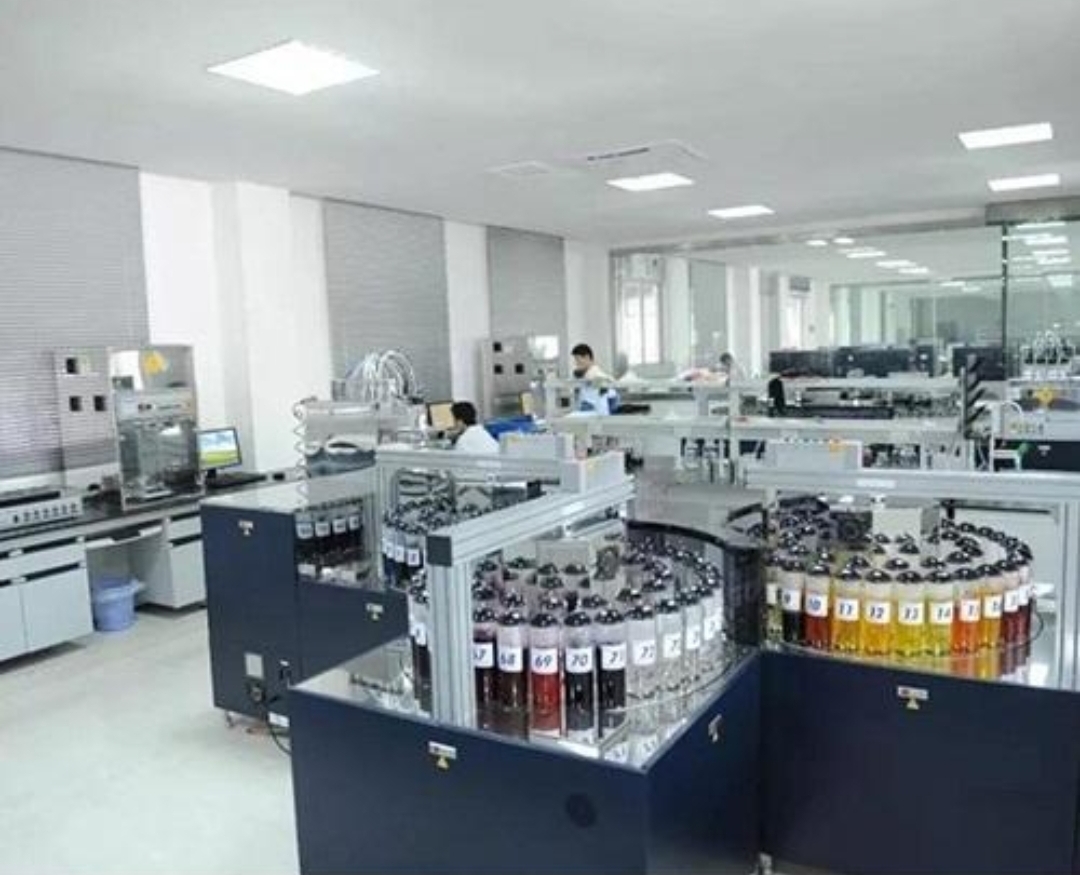
وأصبحت الصناعة تهتم بصورة متزايدة بـ:
- تقليل استهلاك المياه.
- خفض استهلاك الطاقة.
- تحسين استنفاد الصبغة.
- تقليل المواد الكيميائية غير الضرورية.
- خفض الحمل الصبغي في مياه الصرف.
- تطوير أصباغ ومواد مساعدة أكثر كفاءة.
- استخدام أنظمة Low Liquor Ratio.
- تطوير تقنيات الصباغة منخفضة أو عديمة المياه.
كما ظهرت تقنيات واتجاهات جديدة مثل Foam Dyeing وSupercritical CO₂ Dyeing، إلى جانب التطور المستمر في الأتمتة والقياس الرقمي للون.
وبذلك أصبحت تكنولوجيا الصباغة الحديثة نتيجة تراكم طويل بدأ باستخدام المواد الطبيعية، ثم انتقل إلى الكيمياء الصناعية، ثم إلى التحكم الآلي والقياس الرقمي، ويتجه حاليًا نحو مزيد من الكفاءة والاستدامة.
ومن هنا تبدأ دراسة تكنولوجيا الصباغة الحديثة: فهم العلاقة بين الليف والصبغة والماء والمواد المساعدة ودرجة الحرارة وpH والزمن والماكينة، للوصول إلى اللون المطلوب بأعلى جودة وأقل استهلاك ممكن للموارد.
تحضيرات الخامات للصباغة (Pretreatment for Dyeing)
قبل بدء الصباغة، تحتاج المادة النسيجية في كثير من الحالات إلى مجموعة من المعالجات التحضيرية. ولا يقتصر هدف هذه المرحلة على إزالة الشوائب فقط، بل يمتد ليشمل تحسين البلل والامتصاص، وتوحيد قابلية الخامة للصباغة، وتجهيز الليف للمعالجة التالية؛ وهو ما ينعكس مباشرة على انتظام اللون (Levelness) في مرحلة الصباغة.
وتختلف التحضيرات حسب نوع الليف وشكل المادة النسيجية ونوع الصبغة والخواص المطلوبة، لذلك لا توجد سلسلة تحضير واحدة تناسب جميع الخامات. وتختلف سلسلة التحضير باختلاف نوع الليف؛ فعمليات تحضير القطن لا تطابق بالضرورة تحضير البوليستر أو الصوف أو الحرير، كما قد تحتاج الخامات المخلوطة إلى مجموعة من المعالجات المصممة لتناسب مكوناتها المختلفة.
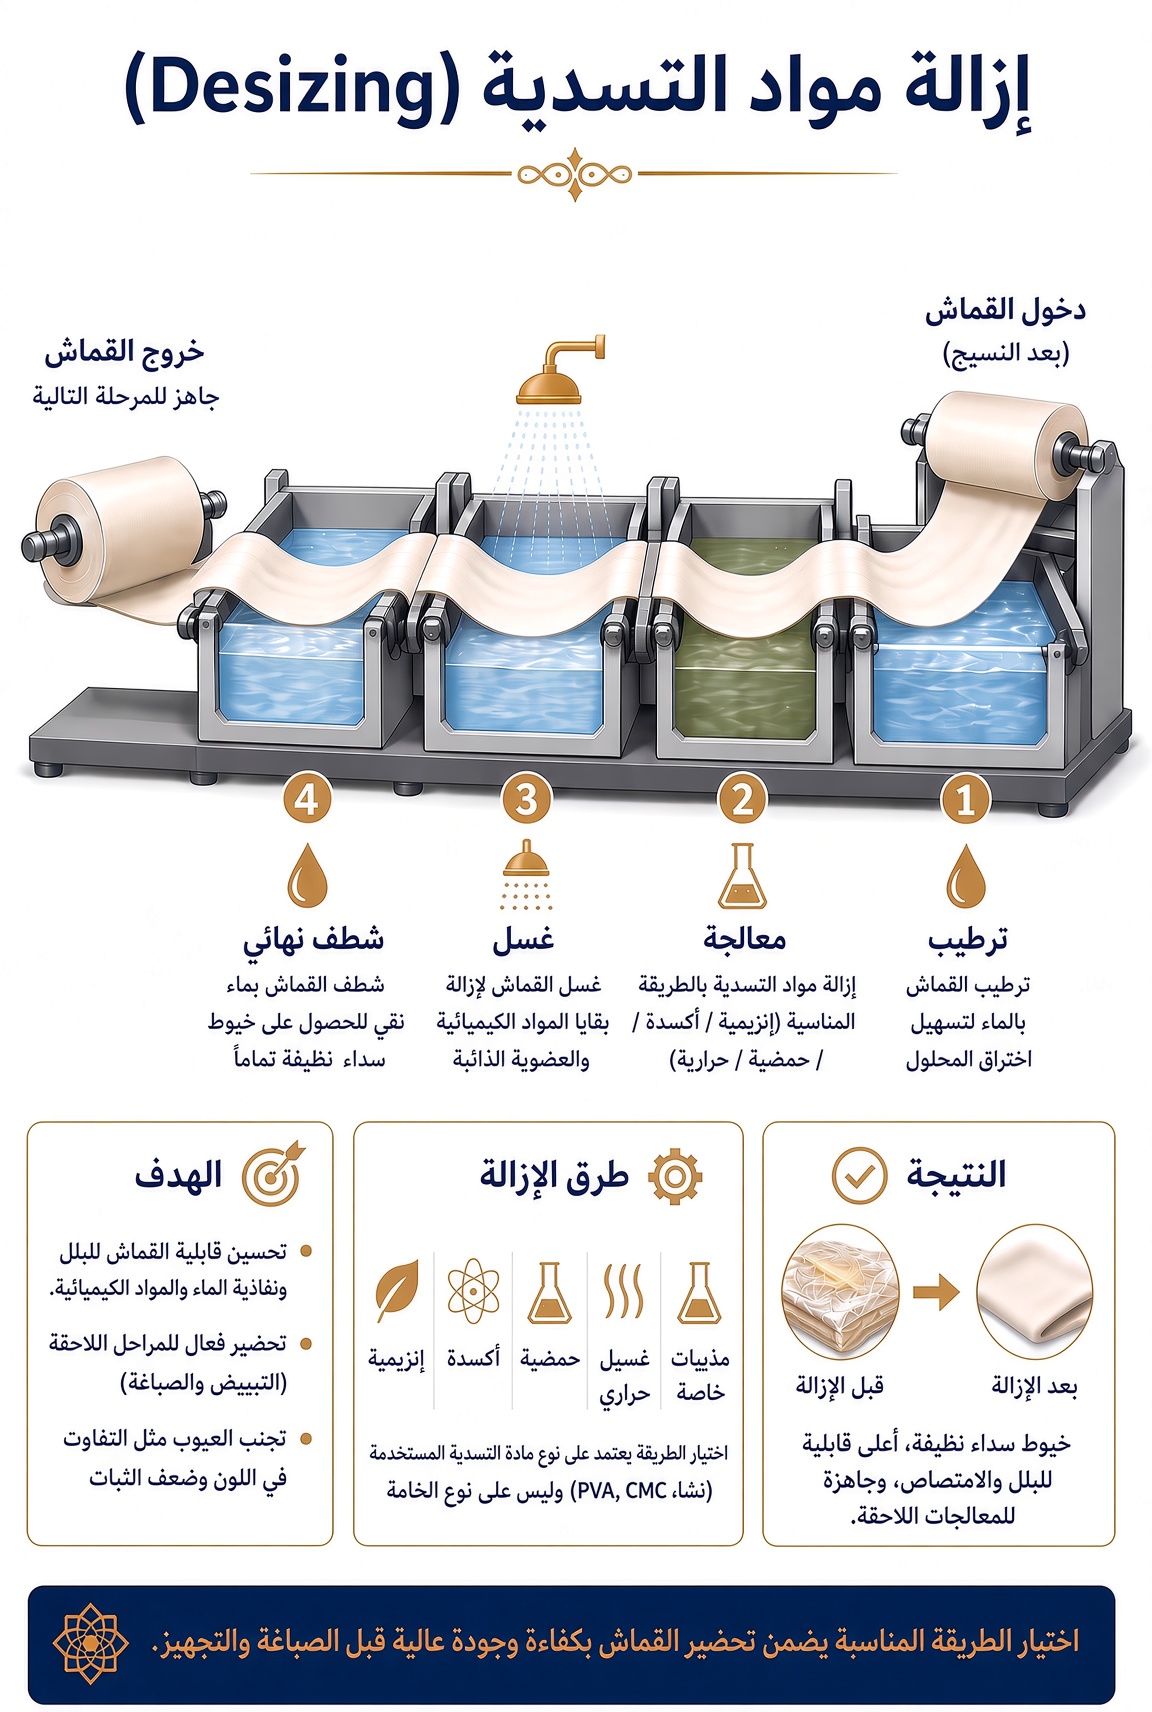
إزالة مواد التسدية (Desizing)
تهدف إلى إزالة مواد التسدية التي أضيفت إلى خيوط السداء أثناء عملية تحضيرات النسيج قبل مرحلة النسيج، مثل النشا وبعض المواد البوليمرية. وتساعد إزالة هذه المواد على تحسين وصول الماء والمواد الكيميائية إلى الألياف.
التنظيف القلوي (Scouring)
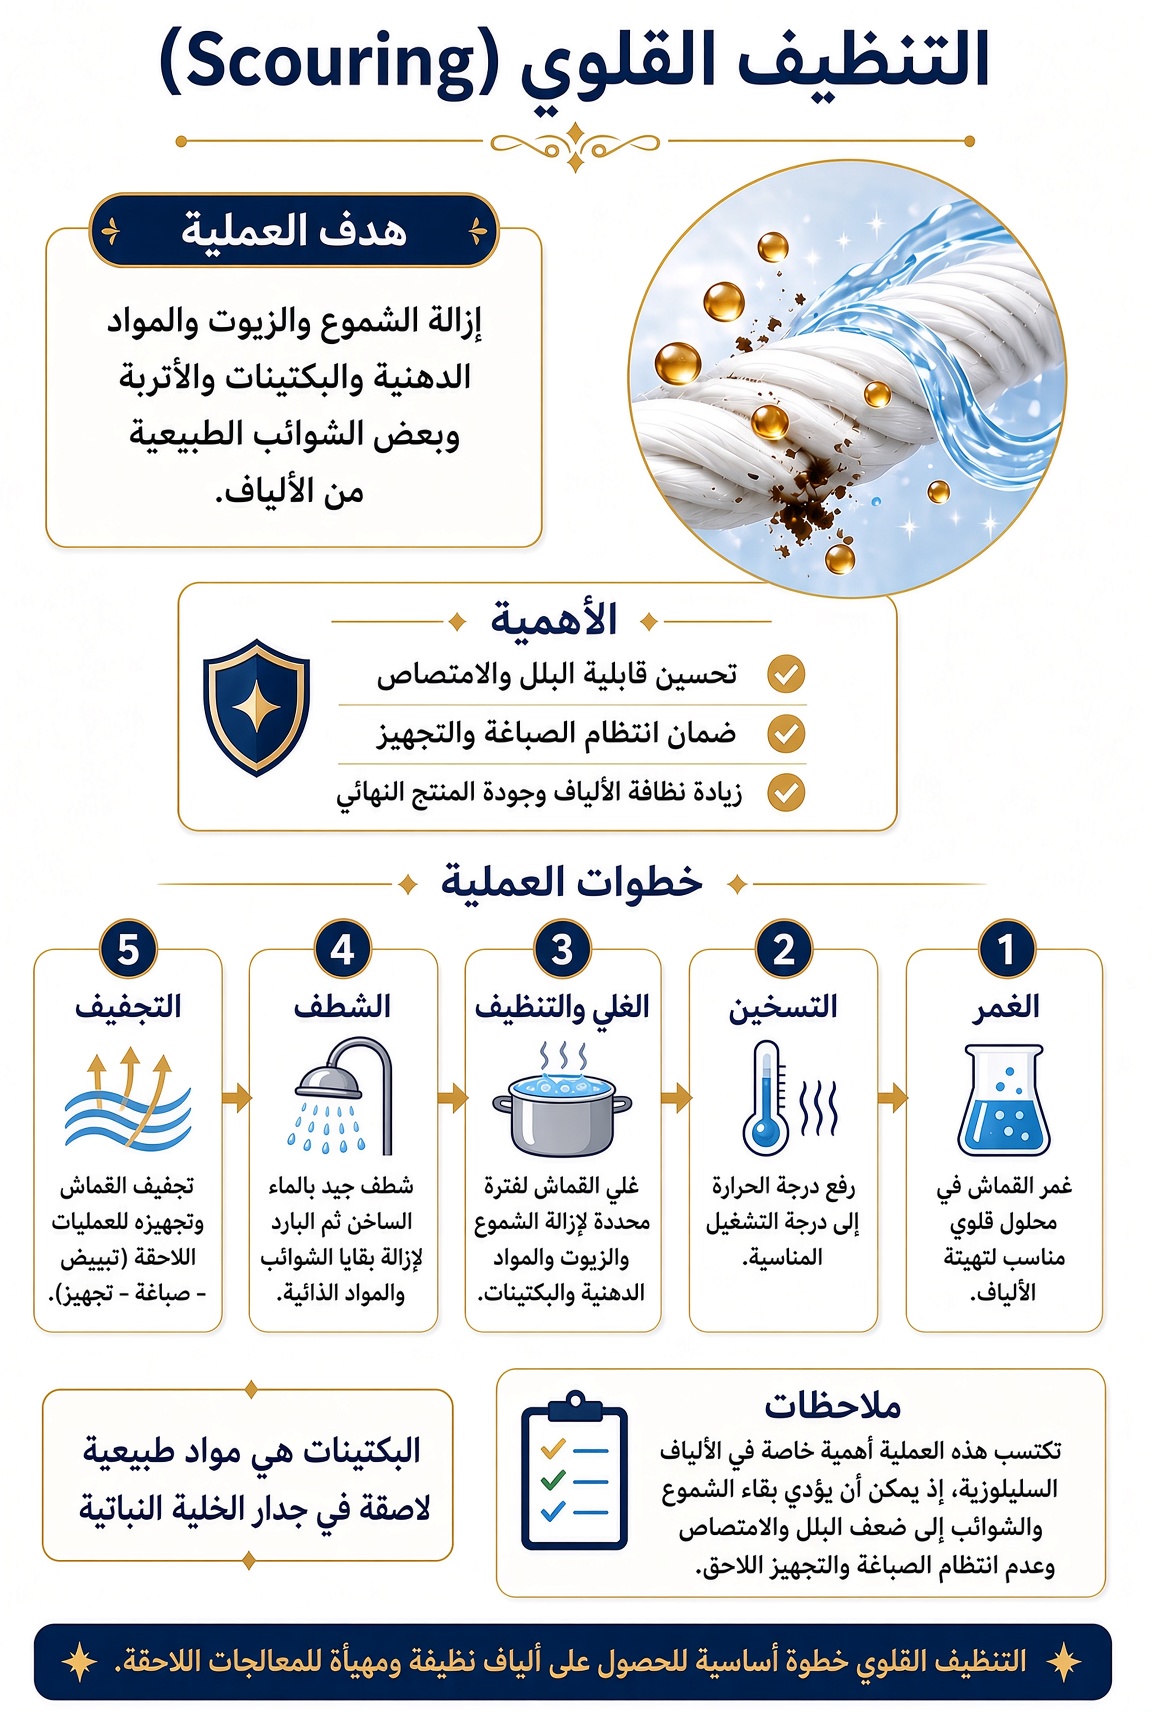
يُعد التنظيف القلوي (Scouring) من أهم عمليات التحضير، ويهدف إلى إزالة الشموع والزيوت والمواد الدهنية والبكتينات والأتربة وغيرها من الشوائب الطبيعية الموجودة على الألياف، وخاصة الألياف السليلوزية مثل القطن.
ارتبطت الطرق التقليدية للتنظيف القلوي بما يُعرف بالغلي أو الغلي في الوعاء (Boil-off / Kier Boiling)، حيث كانت الخامة تُعالج في محلول قلوي ساخن، غالبًا باستخدام هيدروكسيد الصوديوم، لفترة زمنية محددة. وتساعد الحرارة والقلوية على تفكيك وإزالة المواد الدهنية والشمعية والبكتينات وغيرها من الشوائب، مما يجعل الألياف أكثر قابلية للبلل والامتصاص.
ومع تطور تكنولوجيا التجهيز، ظهرت أنظمة أكثر تنوعًا للتنظيف القلوي، منها العمليات الدفعية والمستمرة، مع التحكم في درجة الحرارة والزمن وتركيز المواد الكيميائية وظروف التشغيل.
وتكتسب هذه العملية أهمية خاصة في الألياف السليلوزية، لأن بقاء الشموع والشوائب على الألياف قد يؤدي إلى ضعف البلل والامتصاص وعدم انتظام عمليات الصباغة والتجهيز اللاحقة.
وبذلك تهدف عملية الـScouring إلى تحويل الخامة من حالة تحتوي على شوائب طبيعية ومواد كارهة للماء إلى خامة أكثر نظافة وقابلية للبلل والامتصاص، بما يهيئها للمراحل التالية مثل التبييض والصباغة والطباعة والتجهيز.
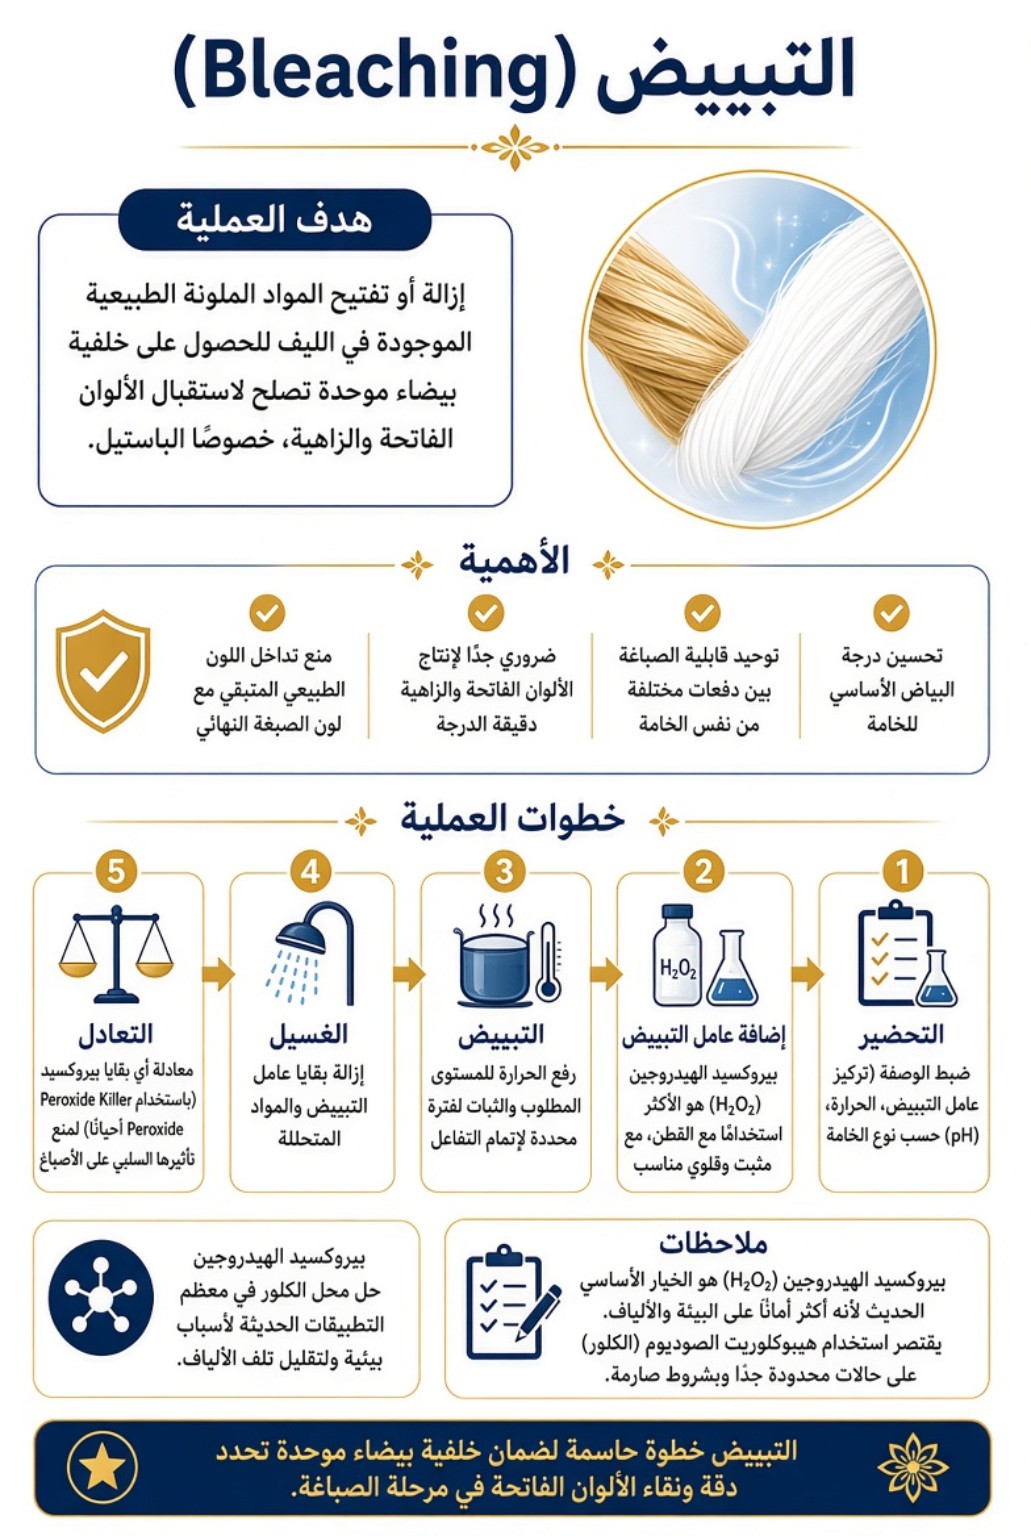
التبييض (Bleaching)
يهدف التبييض إلى إزالة أو تفتيح المواد الملونة الطبيعية الموجودة في الألياف، للحصول على خلفية أكثر بياضًا وتجانسًا، مما يساعد على تحقيق درجات لونية أكثر نقاءً وانتظامًا في عمليات الصباغة والطباعة، وخاصة عند إنتاج الألوان الفاتحة والزاهية.
المرسرة (Mercerization)
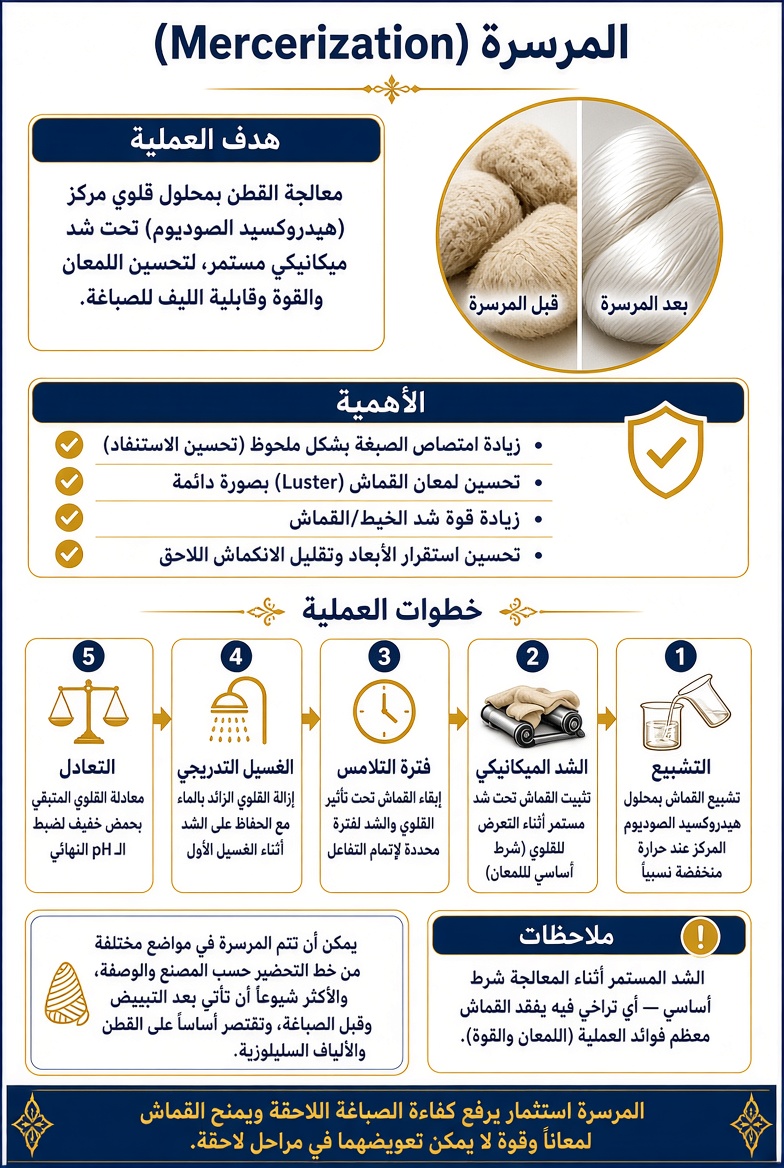
هي معالجة خاصة للألياف القطنية باستخدام محلول قلوي مركز، عادةً هيدروكسيد الصوديوم، تحت ظروف محددة، وغالبًا مع تطبيق الشد. وتؤدي العملية إلى تغيير بعض خواص الليف، مما يساعد على تحسين قابلية امتصاص الصبغة، كما يمكن أن تحسن اللمعان والقوة وبعض الخواص الأخرى.
عمليات تحضير أخرى
قد تتضمن التحضيرات أيضًا عمليات مثل:
- إزالة الزيوت (Degreasing)
- إزالة الشوائب الخاصة
- المعالجة الحرارية لبعض الألياف الصناعية
- المعالجات الخاصة بالخامات المخلوطة
وتختلف تحضيرات البوليستر والصوف والحرير والألياف الصناعية عن بعضها بسبب اختلاف التركيب الكيميائي والخواص الفيزيائية لكل ليف.
الخامات النسيجية وعلاقتها بالصباغة
يُعد اختلاف الألياف النسيجية في التركيب الكيميائي هو السبب الرئيسي وراء اختلاف نظام الصباغة المناسب لكل خامة؛ فكل نوع من الألياف يمتلك مواقع ارتباط كيميائية وخواص فيزيائية مختلفة تحدد أي عائلة من الأصباغ يمكنها التفاعل معه بكفاءة.
القطن والألياف السليلوزية
تحتوي على مجموعات هيدروكسيل نشطة تتفاعل جيدًا مع الأصباغ التفاعلية والمباشرة والفات والكبريتية.
الصوف والحرير والألياف البروتينية
تمتلك بنية بروتينية بمواقع ارتباط مناسبة للأصباغ الحمضية بصورة رئيسية.
البوليستر
ليف صناعي ذو بنية كثيفة وكارهة للماء نسبيًا، ولذلك تستخدم معه الأصباغ المشتتة (Disperse Dyes)، وتحتاج الصباغة التقليدية غالبًا إلى درجات حرارة مرتفعة أو إلى أنظمة Carrier في ظروف الحرارة المنخفضة نسبيًا.
النايلون
على الرغم من كونه صناعيًا، يمتلك مواقع أمينية تسمح باستخدام الأصباغ الحمضية.
الأكريليك
يحتوي على مواقع أنيونية تتفاعل بقوة مع الأصباغ الأساسية (الكاتيونية).
الخامات المخلوطة
تجمع بين أكثر من نوع ليف في المادة الواحدة، وبالتالي تحتاج غالبًا لأكثر من نظام صباغة معًا، كما سيتم توضيحه في قسم صباغة الخامات المخلوطة.
هذا الربط بين تركيب الليف ونوع الصبغة هو ما يفسر جدول “اختيار الصبغة حسب نوع الليف” لاحقًا في هذا المقال.
تصنيف الصباغة
يمكن تصنيف عمليات الصباغة وفق عدة معايير، ويختلف كل معيار عن الآخر في الزاوية التي ينظر منها إلى عملية الصباغة.
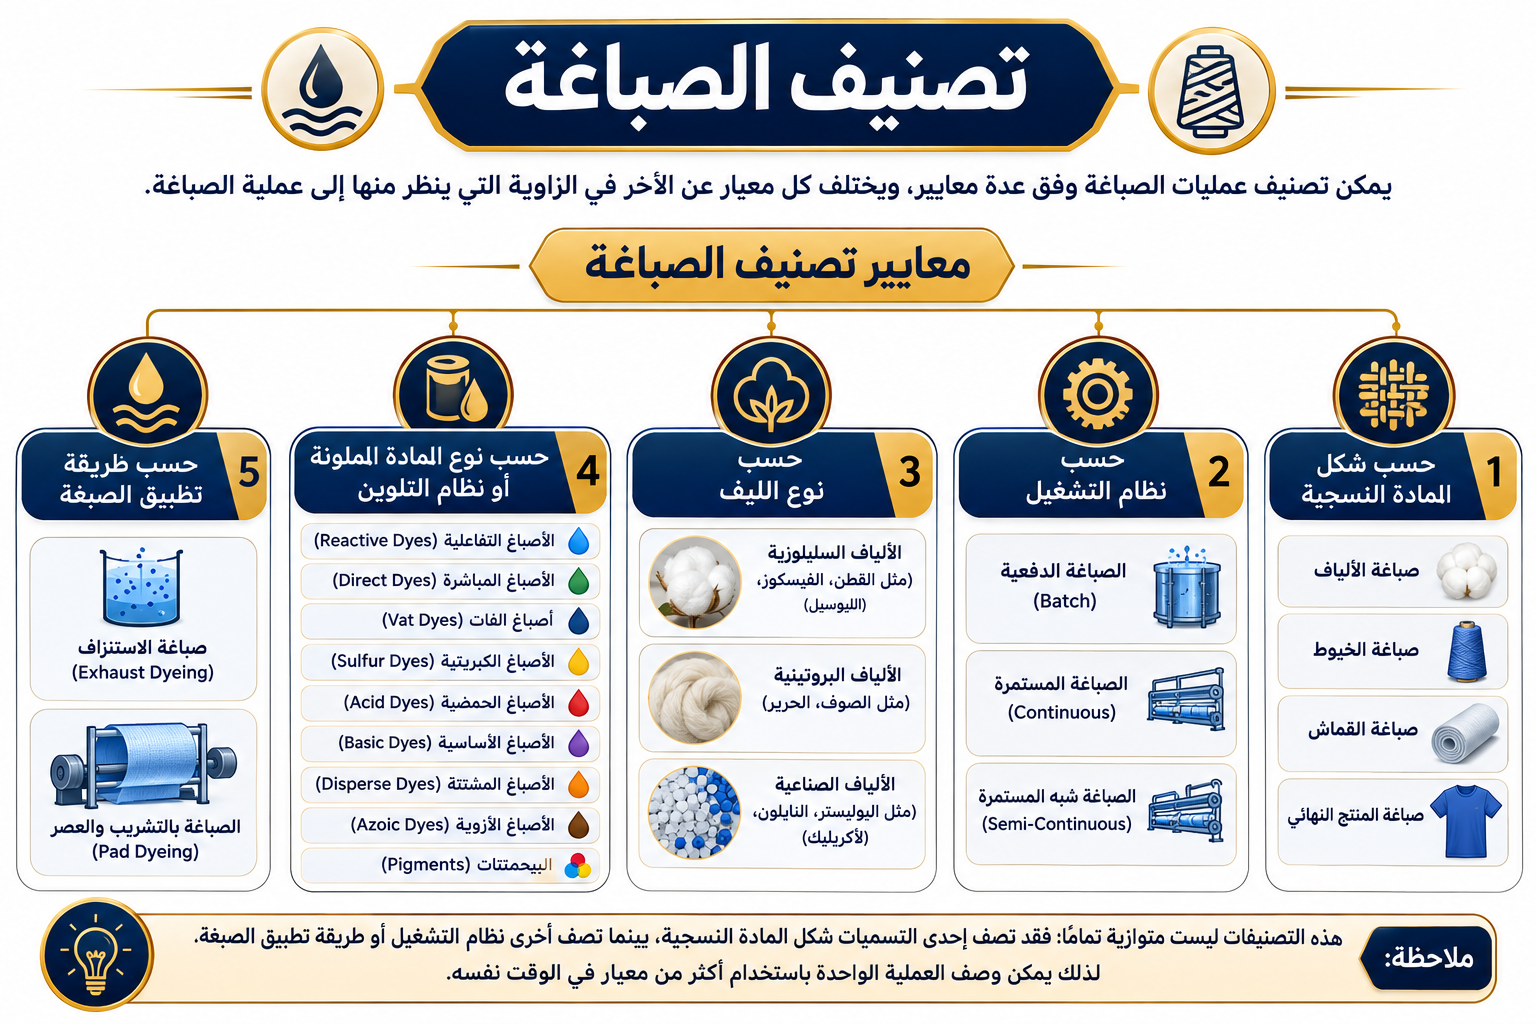
1. حسب شكل المادة النسجية
صباغة الألياف (Fiber Dyeing)
تتم صباغة الألياف قبل تحويلها إلى خيوط، وتستخدم في بعض المنتجات التي تتطلب توزيع اللون داخل الألياف منذ مرحلة مبكرة.
صباغة الخيوط (Yarn Dyeing)
تتم صباغة الخيوط بعد صناعتها في مرحلة الغزل و قبل استخدامها في صناعة الأقمشة، وتتيح إنتاج أقمشة ذات تأثيرات لونية أو تصميمات تعتمد على ترتيب الخيوط.
صباغة القماش (Fabric Dyeing)
تتم صباغة القماش بعد تصنيعه في مرحلة النسيج أو التريكو ، وهي من أكثر صور الصباغة شيوعًا في صناعة المنسوجات.
صباغة المنتج النهائي (Garment Dyeing)
تتم صباغة المنتج بعد تصنيعه، مثل الملابس الجاهزة، وتستخدم للحصول على تأثيرات وألوان محددة وفق طبيعة المنتج والخامة.
2. حسب نظام التشغيل
الصباغة الدفعية (Batch Dyeing)
تتم معالجة كمية محددة من المادة النسيجية داخل ماكينة الصباغة خلال دورة تشغيل محددة، ثم يتم إخراجها بعد انتهاء العملية.
الصباغة المستمرة (Continuous Dyeing)
تمر المادة النسيجية بصورة مستمرة خلال مراحل تطبيق الصبغة والتثبيت والغسيل والتجفيف، وتستخدم بصورة واسعة في الإنتاج الصناعي الكبير.
الصباغة شبه المستمرة (Semi-Continuous Dyeing)
تجمع بين بعض خصائص التشغيل المستمر والدُفعي، حيث تتم عملية تطبيق الصبغة بصورة مستمرة أو شبه مستمرة، ثم تتم مرحلة التثبيت أو المعالجة في خطوة لاحقة.
3. حسب نوع الليف
الألياف السليلوزية (Cellulosic Fibers)
مثل القطن والفيسكوز والليوسيل، وتستخدم معها أنظمة صباغة مختلفة حسب نوع الليف والصبغة المطلوبة.
الألياف البروتينية (Protein Fibers)
مثل الصوف والحرير، وتستخدم معها أنظمة صباغة تتناسب مع طبيعتها البروتينية.
الألياف الصناعية (Synthetic Fibers)
مثل البوليستر والنايلون والأكريليك، وتحتاج إلى أصباغ وأنظمة تطبيق تتوافق مع تركيبها الكيميائي وخواصها الفيزيائية.
4. حسب نوع المادة الملونة أو نظام التلوين
تشمل أهم أنظمة الأصباغ المستخدمة في صناعة النسيج:
- الأصباغ التفاعلية (Reactive Dyes)
- الأصباغ المباشرة (Direct Dyes)
- أصباغ الفات (Vat Dyes)
- الأصباغ الكبريتية (Sulfur Dyes)
- الأصباغ الحمضية (Acid Dyes)
- الأصباغ الأساسية (Basic Dyes)
- الأصباغ المشتتة (Disperse Dyes)
- الأصباغ الآزوية (Azoic Dyes)
- البيجمنتات (Pigments)
تختلف هذه الأنظمة في تركيب المادة الملونة وطريقة تطبيقها وآلية تثبيتها أو احتجازها على أو داخل المادة النسجية.
5. حسب طريقة تطبيق الصبغة
يمكن أيضًا النظر إلى الصباغة من زاوية كيفية تطبيق الصبغة على المادة النسجية:
صباغة الاستنزاف (Exhaust Dyeing)
مبدأ تطبيقي تنتقل فيه الصبغة تدريجيًا من حمام الصباغة إلى المادة النسجية، مع استمرار انتقالها وامتصاصها حتى الوصول إلى مستوى الاستنفاد المطلوب وفق نظام الصباغة.
الصباغة بالتشريب والعصر (Pad Dyeing)
يتم فيها تشريب القماش بمحلول الصباغة ثم عصره ميكانيكيًا للتحكم في كمية المحلول المحتجزة داخل القماش (Pick-up)، ثم تتم عملية التثبيت حسب نوع الصبغة ونظام الصباغة.
ومن المهم ملاحظة أن هذه التصنيفات ليست متوازية تمامًا؛ فقد تصف إحدى التسميات شكل المادة النسجية، بينما تصف أخرى نظام التشغيل أو طريقة تطبيق الصبغة. لذلك يمكن وصف العملية الواحدة باستخدام أكثر من معيار في الوقت نفسه.
لماذا تتم الصباغة؟
إضافة اللون ليست الهدف الوحيد من العملية، وإنما ترتبط بعدة أهداف يمكن تجميعها في محورين رئيسيين:
أهداف جمالية وتسويقية
- تحسين المظهر (Aesthetics).
- تحقيق هوية لونية للمنتج.
- تمييز المنتج عن المنافسين.
- زيادة القيمة التسويقية.
أهداف وظيفية
- تحقيق خواص وظيفية في بعض الأنظمة (مثل مقاومة الأشعة فوق البنفسجية أو الخواص المضادة للبكتيريا).
- تحسين بعض خواص الحماية في تطبيقات محددة.
نظرية الصباغة (Theory of Dyeing)
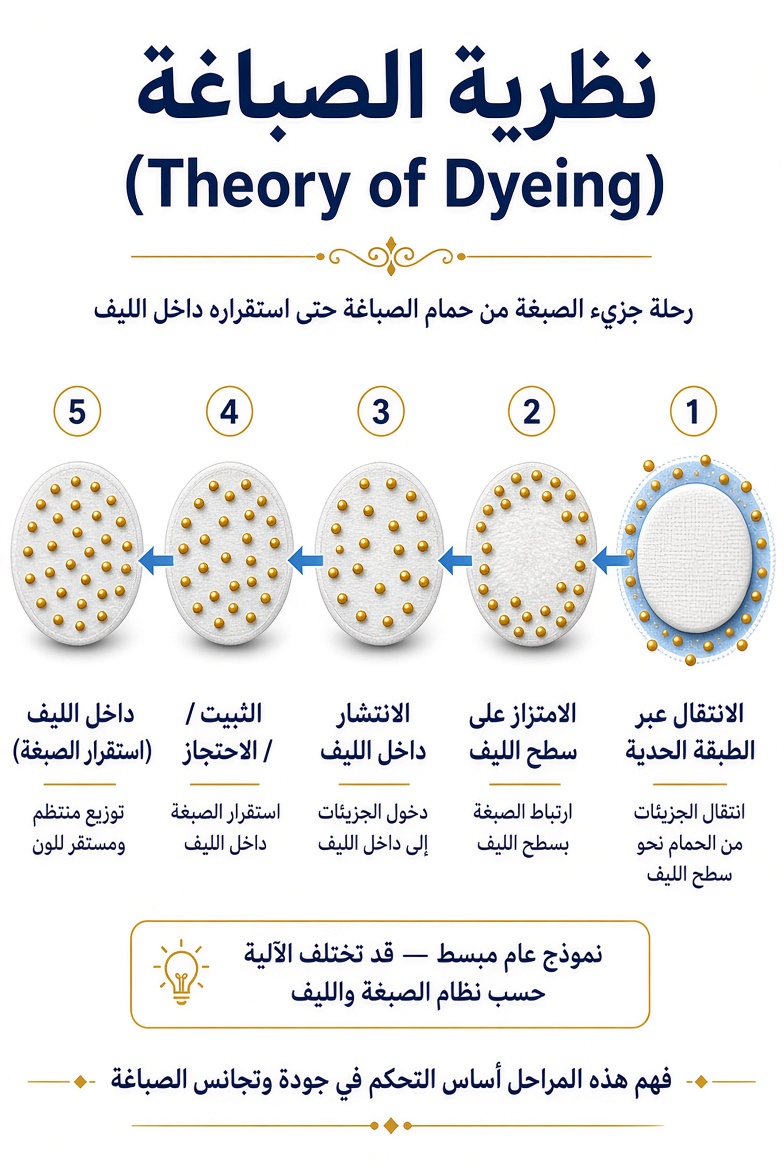
لفهم الصباغة عمليًا، يجب فهم ما يحدث لجزيء الصبغة منذ وجوده في حمام الصباغة وحتى استقراره في المادة النسجية. ويمكن تبسيط العملية إلى أربع مراحل رئيسية:
1. الانتقال (Migration / Transport)
تنتقل جزيئات الصبغة من حمام الصباغة باتجاه سطح الليف، وتتأثر هذه الحركة بدرجة الحرارة والتحريك ومعدل دوران الحمام وتركيز الصبغة وخصائص الماكينة.
2. الامتزاز السطحي (Adsorption)
عند وصول الصبغة إلى سطح الليف، تبدأ في الارتباط أو الالتصاق به نتيجة التفاعلات والقوى المختلفة بين الصبغة والليف.
3. الانتشار داخل الليف (Diffusion)
تنتقل جزيئات الصبغة من سطح الليف إلى داخله، وتعد هذه المرحلة مهمة للوصول إلى توزيع منتظم للون.
4. التثبيت أو الاحتجاز (Fixation / Retention)
تصبح الصبغة أكثر استقرارًا داخل الليف من خلال تفاعل أو ارتباط مناسب لنظام الصبغة والليف. ففي الأصباغ التفاعلية يمكن أن تتكون رابطة تساهمية بين الصبغة والليف، بينما تعتمد أنظمة أخرى على روابط أو قوى تجاذب أو احتجاز فيزيائي.
الألفة والاستنفاد الصبغي (Affinity, Substantivity & Exhaustion)
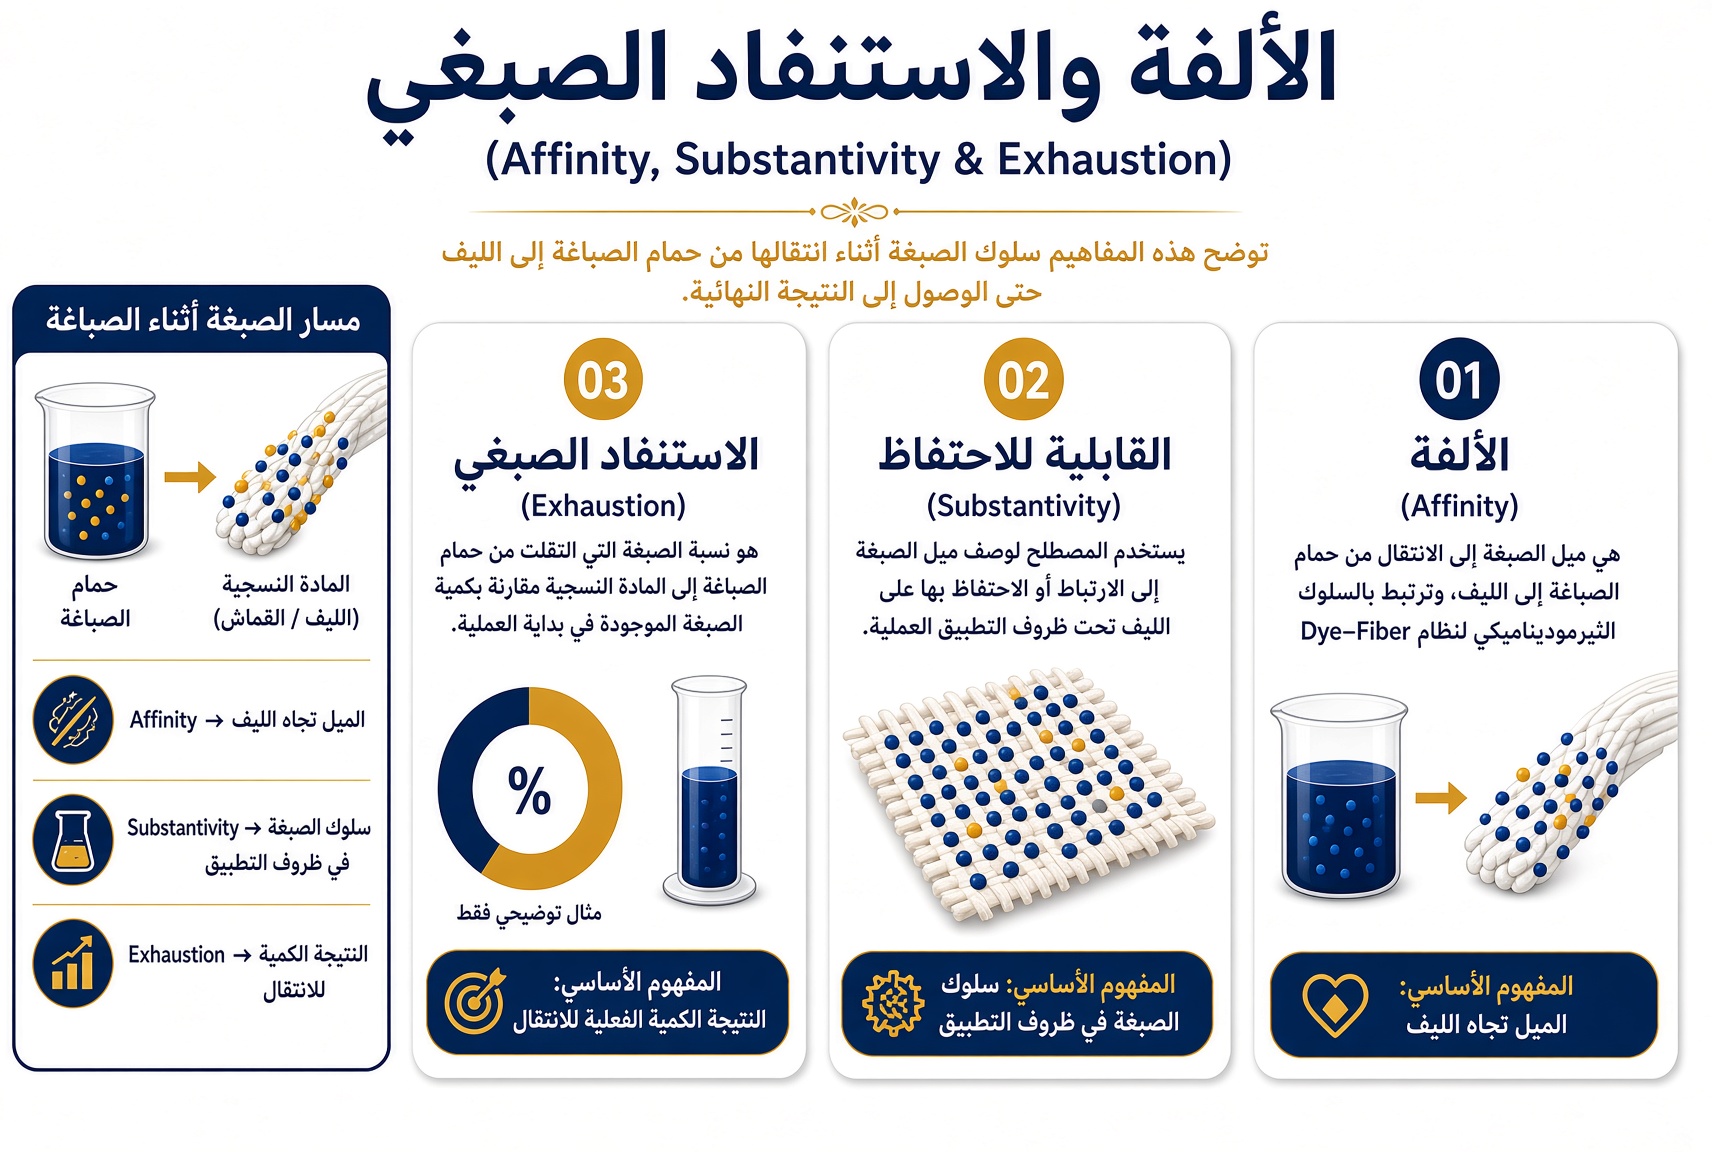
الألفة (Affinity)
هي ميل الصبغة إلى الانتقال من حمام الصباغة إلى الليف، وترتبط بالسلوك الثرموديناميكي لنظام Dye–Fiber.
القابلية للاحتفاظ (Substantivity)
يستخدم المصطلح لوصف ميل الصبغة إلى الارتباط أو الاحتفاظ بها على الليف تحت ظروف التطبيق العملية.
الاستنفاد (Exhaustion)
هو نسبة الصبغة التي انتقلت من حمام الصباغة إلى المادة النسجية مقارنة بكمية الصبغة الموجودة في بداية العملية.
Exhaustion (%) = [(C₀ − Cₜ) / C₀] × 100
حيث:
C₀ = كمية أو تركيز الصبغة الابتدائي في الحمام.
Cₜ = كمية أو تركيز الصبغة المتبقي في الحمام عند الزمن المحدد.
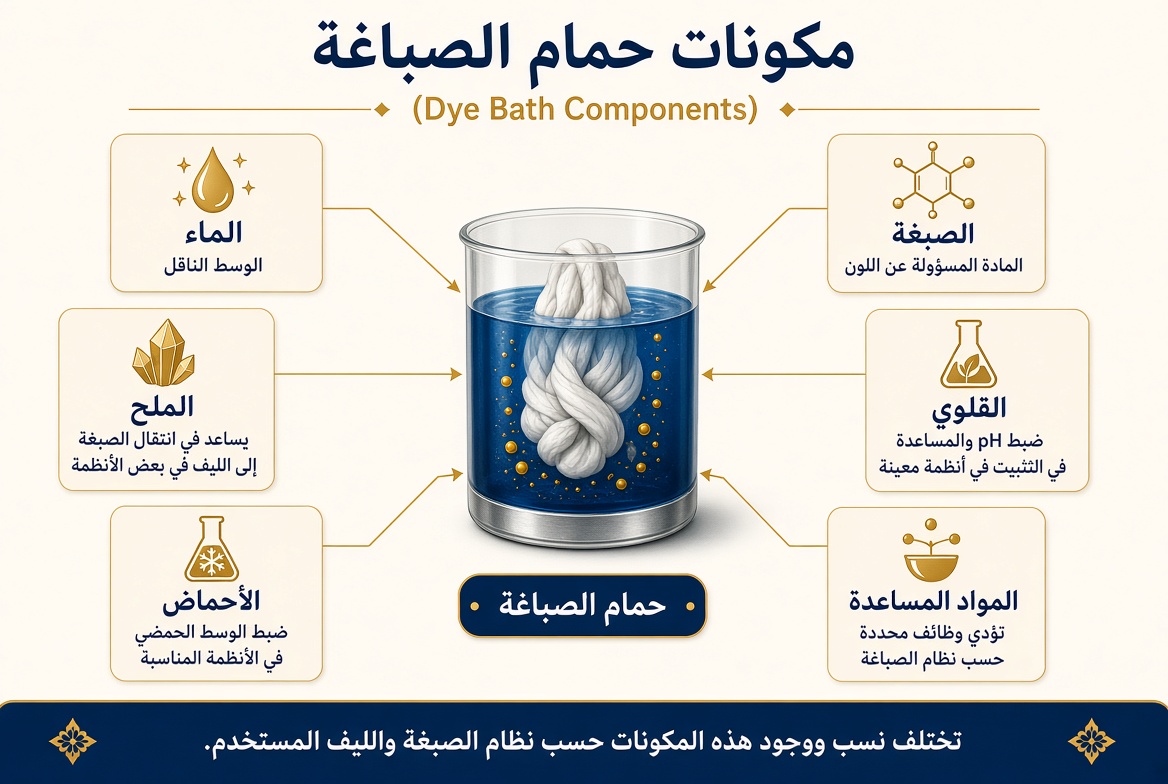
مكونات حمام الصباغة
يتكوّن حمام الصباغة من مجموعة من المكونات التي تعمل معًا لتحقيق انتقال الصبغة إلى الليف والوصول إلى اللون والخواص المطلوبة. ويختلف تركيب الحمام حسب نوع الليف والصبغة ونظام الصباغة وظروف التشغيل، بحيث يؤدي كل مكوّن وظيفة محددة داخل العملية.
المواد المساعدة في الصباغة (Dyeing Auxiliaries)
تشمل المواد المساعدة المستخدمة في عمليات الصباغة والتحضير والتجهيز مجموعات متعددة، لا تُكسب اللون بذاتها، لكنها ضرورية لضمان جودة وانتظام وكفاءة العملية، وتختلف وظيفتها حسب المرحلة: فبعضها يخدم التحضير (كمواد الترطيب والتنظيف)، وبعضها يخدم الصباغة نفسها (كمواد التسوية والتشتيت وعزل الأيونات)، وبعضها يُستخدم بعد الصباغة في مرحلة التجهيز (كالملينات ومواد التثبيت).
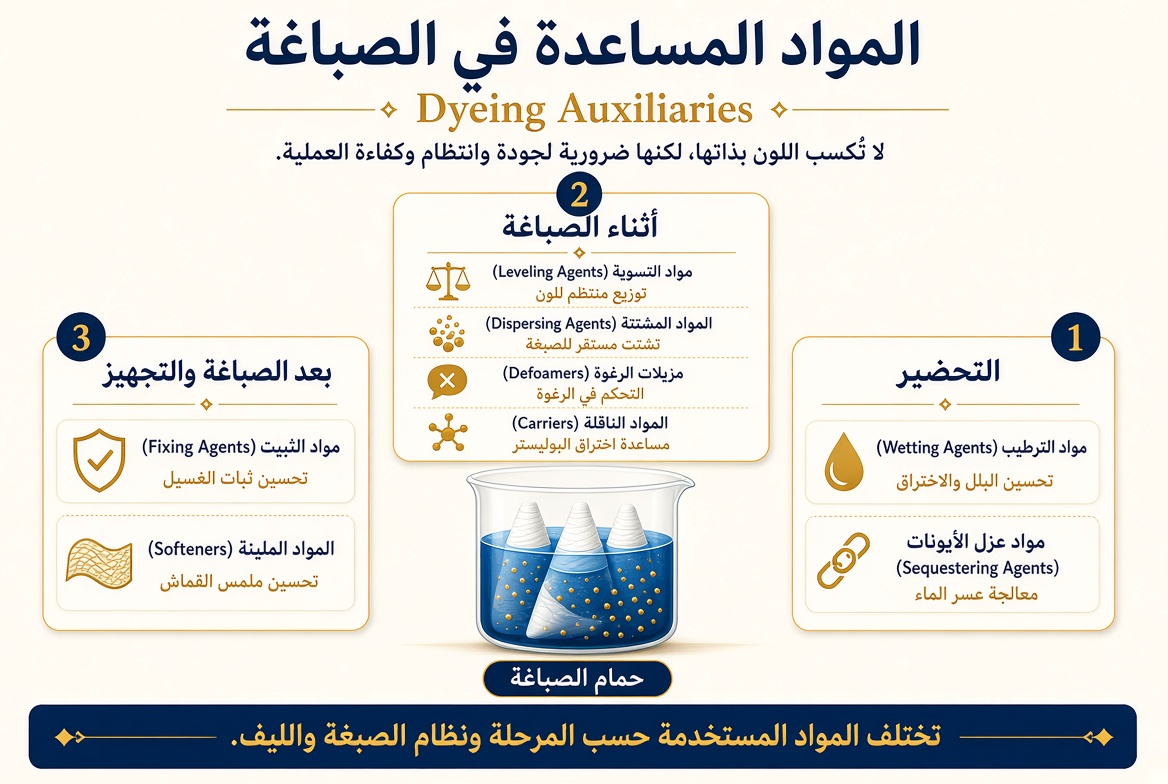
1. مواد مساعدة في التحضير
تُستخدم هذه المواد قبل الصباغة لتهيئة المادة النسجية وتحسين ظروف المعالجة اللاحقة.
مواد الترطيب (Wetting Agents)
تساعد على تحسين بلل المادة النسجية وتسريع اختراق الماء والمواد الكيميائية إلى داخل الألياف، مما يساهم في الحصول على معالجة أكثر انتظامًا.
مواد إخلاب / عزل الأيونات (Sequestering Agents)
تساعد على تقليل تأثير عسر الماء وبعض الأيونات المعدنية التي قد تتداخل مع عمليات التحضير أو الصباغة، وذلك من خلال ارتباطها بهذه الأيونات والحد من تأثيرها.
2. مواد مساعدة أثناء الصباغة (Dyeing Auxiliaries)
تُستخدم هذه المجموعة أثناء عملية الصباغة للتحكم في سلوك الصبغة وتحسين انتقالها وتوزيعها والوصول إلى نتيجة أكثر انتظامًا.
مواد التسوية (Leveling Agents)
تساعد على توزيع الصبغة بصورة أكثر انتظامًا على المادة النسجية، وتقلل من احتمالية ظهور تفاوتات في درجة اللون.
المواد المشتتة (Dispersing Agents)
تحافظ على الصبغة في حالة تشتت مناسبة وتقلل من تجمع جزيئاتها، وتكتسب أهمية خاصة عند استخدام الأصباغ المشتتة (Disperse Dyes).
مزيلات الرغوة (Defoamers)
تتحكم في تكوّن الرغوة أثناء التشغيل، خصوصًا في العمليات التي تتضمن حركة أو تحريكًا قويًا لحمام الصباغة.
المواد الناقلة (Carriers)
تُستخدم في بعض أنظمة صباغة البوليستر عند درجات حرارة أقل من ظروف الصباغة المعتادة، للمساعدة على زيادة نفاذية الصبغة المشتتة إلى الليف.
3. مواد ما بعد الصباغة والتجهيز (After-Treatment Auxiliaries)
تُستخدم هذه المواد بعد انتهاء الصباغة لتحقيق خواص معينة أو تحسين أداء المنتج النهائي.
مواد التثبيت (Fixing Agents)
تُستخدم في بعض أنظمة الصباغة بعد عملية التلوين للمساعدة على تحسين ثبات اللون، وخصوصًا ثباته تجاه الغسيل.
المواد الملينة (Softeners)
تُستخدم ضمن عمليات التجهيز النهائية لتحسين ملمس القماش وإكسابه نعومة وخواص لمسية مناسبة للمنتج المطلوب.
منظومة متكاملة وليست مجرد إضافات
يوضح هذا التنوع أن المواد المساعدة ليست مجموعة واحدة ذات وظيفة موحدة، بل هي منظومة كيميائية متكاملة؛ فكل مادة يتم اختيارها وفق نوع الليف، ونوع الصبغة، ومرحلة المعالجة، ونظام الصباغة، وظروف التشغيل المطلوبة.
وبالتالي فإن نجاح وصفة الصباغة لا يعتمد على اختيار الصبغة وحدها، بل على التوافق بين الليف والصبغة والماء والمواد المساعدة وظروف التشغيل للوصول إلى اللون المطلوب مع أفضل مستوى ممكن من الانتظام والثبات والكفاءة.
مراحل عملية الصباغة
تمر عملية الصباغة بعدة مراحل مترابطة تبدأ بتحضير المادة النسجية، ثم إعداد حمام الصباغة وتطبيق الصبغة، يلي ذلك الغسيل والمعالجات اللاحقة والتجفيف، وفق نوع الليف والصبغة ونظام الصباغة المستخدم.
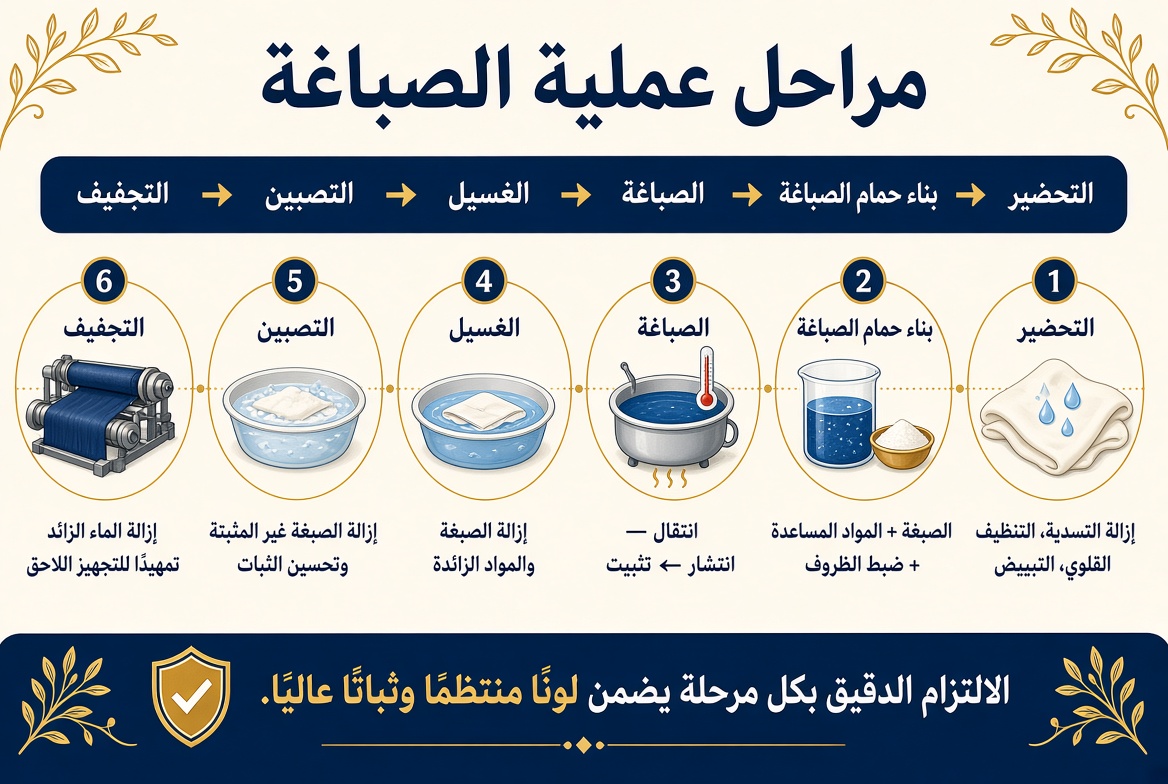
تمثل الصباغة حلقة أساسية ضمن تسلسل صناعي أشمل:
التحضير (Preparation) ← الصباغة (Dyeing) ← الغسيل/التصبين (Washing/Soaping) ← التجفيف (Drying) ← التجهيز النهائي (Finishing) ← مراقبة الجودة (Quality Control)
ويمكن تقسيم دورة الصباغة نفسها بصورة عامة إلى:
أ. التحضير (Preparation)
تهيئة المادة النسجية للصباغة من خلال إزالة مواد التسدية (Desizing)، والغلي والتنظيف (Scouring)، والتبييض (Bleaching)، وغيرها من المعالجات حسب نوع الخامة.
ب. إعداد حمام الصباغة (Dye Bath Preparation)
إضافة الماء والصبغة والمواد المساعدة إلى حمام الصباغة، مع ضبط الظروف المطلوبة مثل درجة الحرارة ودرجة الحموضة (pH) ونسبة الحمام.
ج. الصباغة (Dyeing)
تتم عملية انتقال الصبغة من حمام الصباغة إلى المادة النسجية، ثم انتشارها وتثبيتها وفق نوع الصبغة والليف ونظام الصباغة وظروف التشغيل.
د. الغسيل (Washing)
إزالة بقايا حمام الصباغة والصبغة غير المرتبطة والمواد الزائدة من المادة النسجية بعد انتهاء عملية الصباغة.
هـ. التصبين (Soaping)
معالجة لاحقة تُستخدم خصوصًا بعد الصباغة التفاعلية لإزالة الصبغة غير المثبتة والمواد السطحية المتبقية، مما يساعد على تحسين نظافة المادة وثبات اللون.
و. التجفيف ( Drying)
إزالة الماء المتبقي من المادة النسجية بعد الغسيل والمعالجة، تمهيدًا لعمليات التجهيز النهائية (Finishing) أو المراحل التالية من الإنتاج.
أشهر ماكينات الصباغة
تختلف ماكينات الصباغة حسب شكل المادة النسجية، وطريقة تداولها داخل الماكينة، ونظام تطبيق الصبغة والتثبيت. وفيما يلي مجموعة من أشهر الأنظمة المستخدمة في صباغة الأقمشة والخيوط.
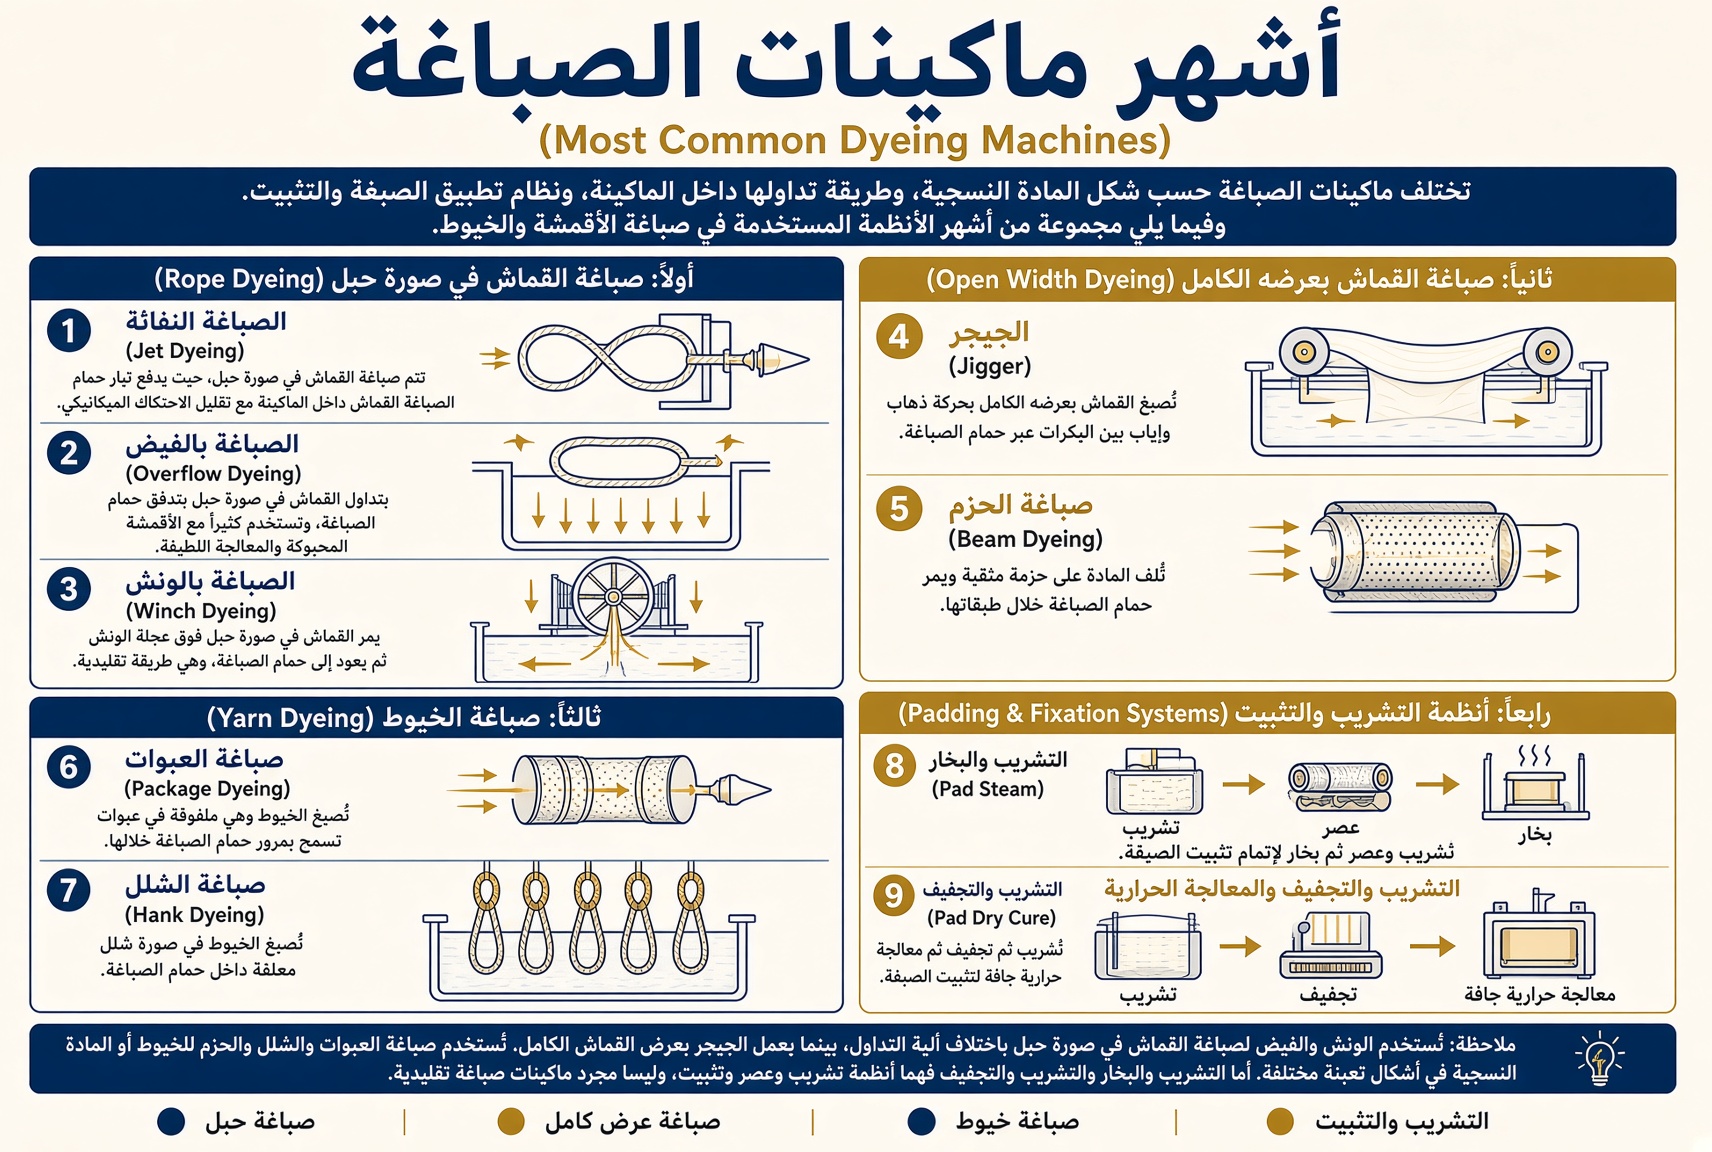
الصباغة النفاثة (Jet Dyeing)
تتم صباغة القماش في صورة حبل (Rope)، حيث يعمل تيار من حمام الصباغة على دفع القماش وتداوله داخل الماكينة، مما يسمح بمعالجة القماش مع تقليل الاحتكاك الميكانيكي.
الصباغة بالفيض (Overflow Dyeing)
تعمل الماكينة على تداول القماش في صورة حبل (Rope) باستخدام تدفق حمام الصباغة، وتتشابه في مبدأها العام مع بعض تصميمات الـJet، مع اختلاف آلية دفع وتداول القماش داخل الماكينة. وتُستخدم على نطاق واسع مع الأقمشة المحبوكة وبعض الأقمشة التي تتطلب معالجة لطيفة.
الصباغة بالونش (Winch Dyeing)
يمر القماش في صورة حبل (Rope) فوق عجلة الونش (Winch) ثم يعود إلى حمام الصباغة، وتُعد من الطرق التقليدية لصباغة الأقمشة.
الجيجر (Jigger)
تتم صباغة القماش بعرضه الكامل (Open Width)، حيث يتحرك القماش ذهابًا وإيابًا بين البكرات ويمر خلال حمام الصباغة في دورات متتابعة.
صباغة الحزم (Beam Dyeing)
تتم صباغة المادة النسجية وهي ملفوفة على حزمة مثقبة (Perforated Beam)، حيث يمر حمام الصباغة خلال طبقات المادة لتحقيق انتقال الصبغة إليها.
صباغة العبوات (Package Dyeing)
تتم صباغة الخيوط وهي ملفوفة في عبوات (Packages) ذات تركيب يسمح بمرور حمام الصباغة خلالها، بحيث ينتقل الحمام من خلال الخيوط الموجودة داخل العبوة.
صباغة الشلل (Hank Dyeing)
تتم صباغة الخيوط في صورة شلل (Hanks) معلقة أو مرتبة داخل حمام الصباغة، وتُستخدم خصوصًا مع أنواع معينة من الخيوط التي تتطلب هذا الشكل من التداول.
التشريب والبخار (Pad Steam)
يتم تشريب القماش بمحلول الصباغة باستخدام وحدة التشريب والعصر (Padding)، ثم يمر القماش إلى وحدة البخار (Steaming) لإتمام تفاعل أو تثبيت الصبغة وفق النظام المستخدم.
التشريب والتجفيف والمعالجة الحرارية (Pad Dry Cure)
يتم تشريب القماش بمحلول الصباغة ثم تجفيفه، يلي ذلك إجراء معالجة حرارية جافة (Dry Cure) للمساعدة على تثبيت الصبغة وفق نوع الصبغة ونظام التشغيل.
مقارنة سريعة بين أشهر ماكينات وأنظمة الصباغة
| الماكينة | المادة المصبوغة | الإنتاجية | استهلاك المياة | أشهر الاستخدامات |
|---|---|---|---|---|
| Jet Dyeing | قماش (حبل) | متوسطة إلى عالية | منخفض | البوليستر والأقمشة المحبوكة والأقمشة الحساسة |
| Overflow Dyeing | قماش (حبل) | متوسطة إلى عالية | منخفض إلى متوسط | المحبوكات والأقمشة التي تتطلب معالجة لطيفة |
| Winch Dyeing | قماش (حبل) | منخفضة إلى متوسطة | مرتفع نسبيًا | المحبوكات الحساسة وبعض الأقمشة الرقيقة |
| Jigger | قماش (عرض كامل) | متوسطة | منخفض إلى متوسط | الأقمشة المنسوجة، وبعض الأقمشة الثقيلة |
| Beam Dyeing | قماش أو خيوط على حزمة | متوسطة | متوسط | الأقمشة أو المواد التي تتطلب تقليل التجعد والاحتكاك |
| Package Dyeing | خيوط (عبوات) | متوسطة إلى عالية | متوسط | الخيوط القطنية والصناعية والصوفية حسب النظام |
| Hank Dyeing | خيوط (شلل) | منخفضة | مرتفع نسبيًا | الصوف والأكريليك وبعض الخيوط الخاصة |
| Pad Steam | قماش (نظام مستمر) | عالية جداً | منخفض نسبيا | الإنتاج المستمر، خصوصًا الأصباغ التي تُثبت بالبخار |
| Pad Dry Cure | قماش (نظام مستمر) | عالية جداً | منخفض | أنظمة الصباغة التي تعتمد على التثبيت الحراري الجاف |
ملاحظة: مستويات الإنتاجية واستهلاك الماء تقديرية، وقد تختلف باختلاف تصميم الماكينة، ونسبة الحمام، ونوع الخامة، ووزن الحمل، ونظام الصباغة وظروف التشغيل.
أنواع الأصباغ (Types of Dyes)
تختلف الأصباغ المستخدمة في صناعة المنسوجات في تركيبها الكيميائي، وطريقة تطبيقها، وآلية ارتباطها أو تثبيتها على الألياف. ويُختار نظام الصبغة وفق نوع الليف، وخواص اللون المطلوبة، ومستوى الثبات وظروف التشغيل.
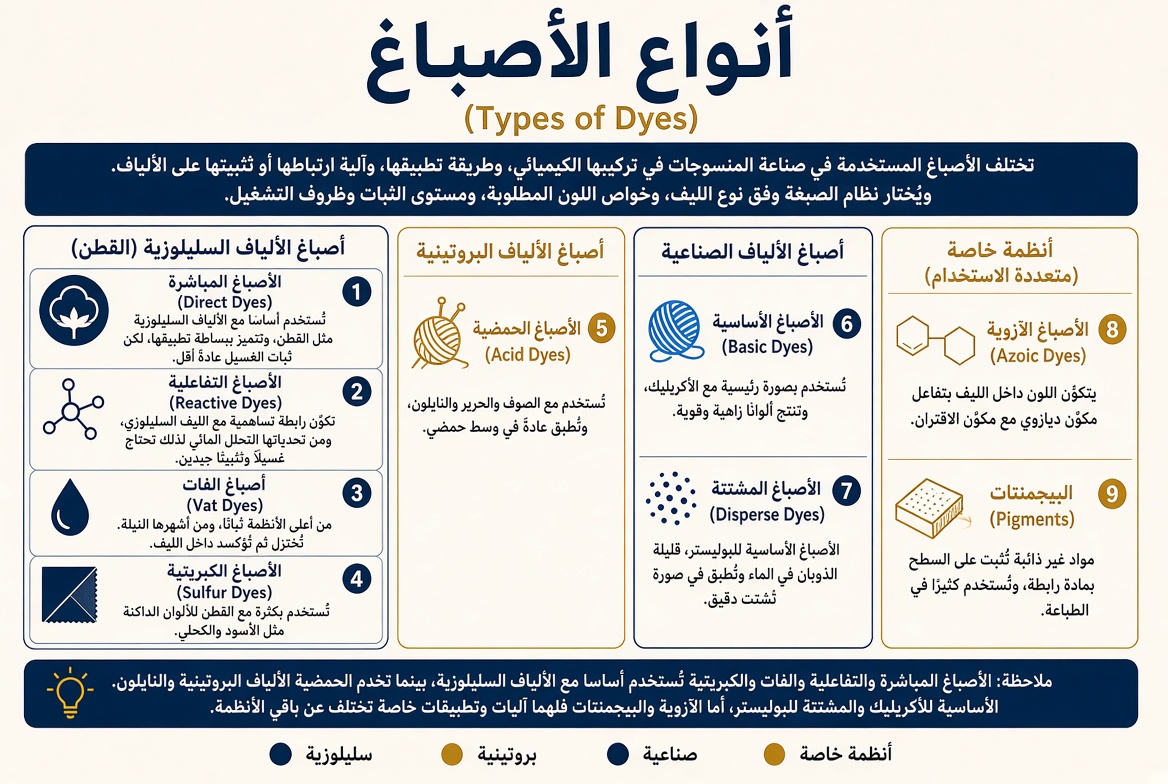
أصباغ الألياف السليلوزية
الأصباغ المباشرة (Direct Dyes)
تُستخدم أساسًا مع الألياف السليلوزية مثل القطن، وتتميز ببساطة تطبيقها وانخفاض تكلفتها نسبيًا. ويكون ثباتها للغسيل عادةً أقل من بعض أنظمة الأصباغ الأخرى، لذلك قد تحتاج إلى معالجة لاحقة لتحسين بعض خواص الثبات.
الأصباغ التفاعلية (Reactive Dyes)
تُعد من أهم الأصباغ المستخدمة مع الألياف السليلوزية، وتمتاز بقدرتها على تكوين رابطة تساهمية (Covalent Bond) مع الليف. ومن أهم التحديات المرتبطة بها التحلل المائي (Hydrolysis)، حيث يمكن أن تتفاعل نسبة من الصبغة مع الماء بدلًا من الارتباط بالليف، ولذلك تكتسب عمليات الغسيل والتصبين أهمية كبيرة بعد الصباغة.
أصباغ الفات (Vat Dyes)
تُعد من أنظمة الصباغة المعروفة بارتفاع ثباتها، ومن أشهر أمثلتها النيلة (Indigo). تكون الصبغة في صورة غير ذائبة، ثم تُحوّل بالاختزال إلى صورة قابلة للتطبيق، وبعد دخولها إلى الليف تُعاد إلى صورتها غير الذائبة بعملية الأكسدة.
الأصباغ الكبريتية (Sulfur Dyes)
تُستخدم بصورة واسعة مع الألياف السليلوزية، وخصوصًا القطن، وتشتهر باستخدامها في إنتاج الألوان الداكنة مثل الأسود والكحلي.
أصباغ الألياف الحيوانية
الأصباغ الحمضية (Acid Dyes)
تُستخدم مع الألياف البروتينية مثل الصوف والحرير، وكذلك مع النايلون، وتُطبق عادةً في وسط حمضي، حيث تعتمد آلية ارتباطها بالليف على طبيعة الليف ونظام الصباغة.
أصباغ الألياف الصناعية
الأصباغ الأساسية (Basic Dyes)
تُستخدم بصورة رئيسية مع ألياف الأكريليك، وتتميز بقدرتها على إنتاج ألوان زاهية وقوية.
الأصباغ المشتتة (Disperse Dyes)
تُستخدم أساسًا في صباغة البوليستر، وهي قليلة الذوبان جدًا في الماء وتُطبق في صورة تشتت دقيق (Fine Dispersion) يسمح بانتقال الصبغة إلى الليف تحت ظروف الصباغة المناسبة.
أنظمة خاصة ( متعددة الاستخدام)
الأصباغ الآزوية (Azoic Dyes)
يتكون اللون داخل الليف نتيجة تفاعل مكونات منفصلة، تشمل مكوّنًا ديازويًا (Diazo Component) ومكوّن الاقتران (Coupling Component)، مما يؤدي إلى تكوين المادة الملونة داخل الليف.
البيجمنتات / المواد الصبغية السطحية (Pigments)
هي مواد ملونة غير ذائبة لا تعتمد في تطبيقها التقليدي على ذوبان المادة الملونة وانتقالها إلى داخل الليف، بل تُثبت جسيمات البيجمنت على سطح المادة باستخدام Binder. وتُستخدم بصورة واسعة في الطباعة، وكذلك في بعض تطبيقات صباغة الملابس (Garment Dyeing).
اختيار الصبغة حسب نوع الليف
| الليف | أشهر أنظمة الصباغة |
|---|---|
| القطن (Cotton) | الأصباغ التفاعلية (Reactive)، الأصباغ المباشرة (Direct)، أصباغ الفات (Vat)، الأصباغ الكبريتية (Sulfur) |
| البوليستر (Polyester) | الأصباغ المشتتة (Disperse) |
| الصوف (Wool) | الأصباغ الحمضية (Acid) |
| الحرير (Silk) | الأصباغ الحمضية (Acid) |
| النايلون (Nylon | الأصباغ الحمضية (Acid) |
| الأكريليك (Acrylic) | الأصباغ الأساسية (Basic) |
ملاحظة: هذا الجدول إرشادي وليس وصفة تشغيلية ثابتة؛ فالاختيار النهائي لنظام الصباغة يعتمد على اللون المطلوب، ومستوى الثبات، ونوع المنتج، وظروف التشغيل والماكينة، والتكلفة، والاشتراطات الكيميائية والبيئية.
صباغة الخامات المخلوطة (Blend Dyeing)
تزداد تعقيدات الصباغة عندما تحتوي المادة النسجية على أكثر من نوع من الألياف، لأن كل مكوّن قد يختلف في قابليته للصباغة، ونوع الصبغة المناسبة له، ودرجة الحرارة ودرجة الحموضة (pH) وظروف التشغيل المطلوبة.
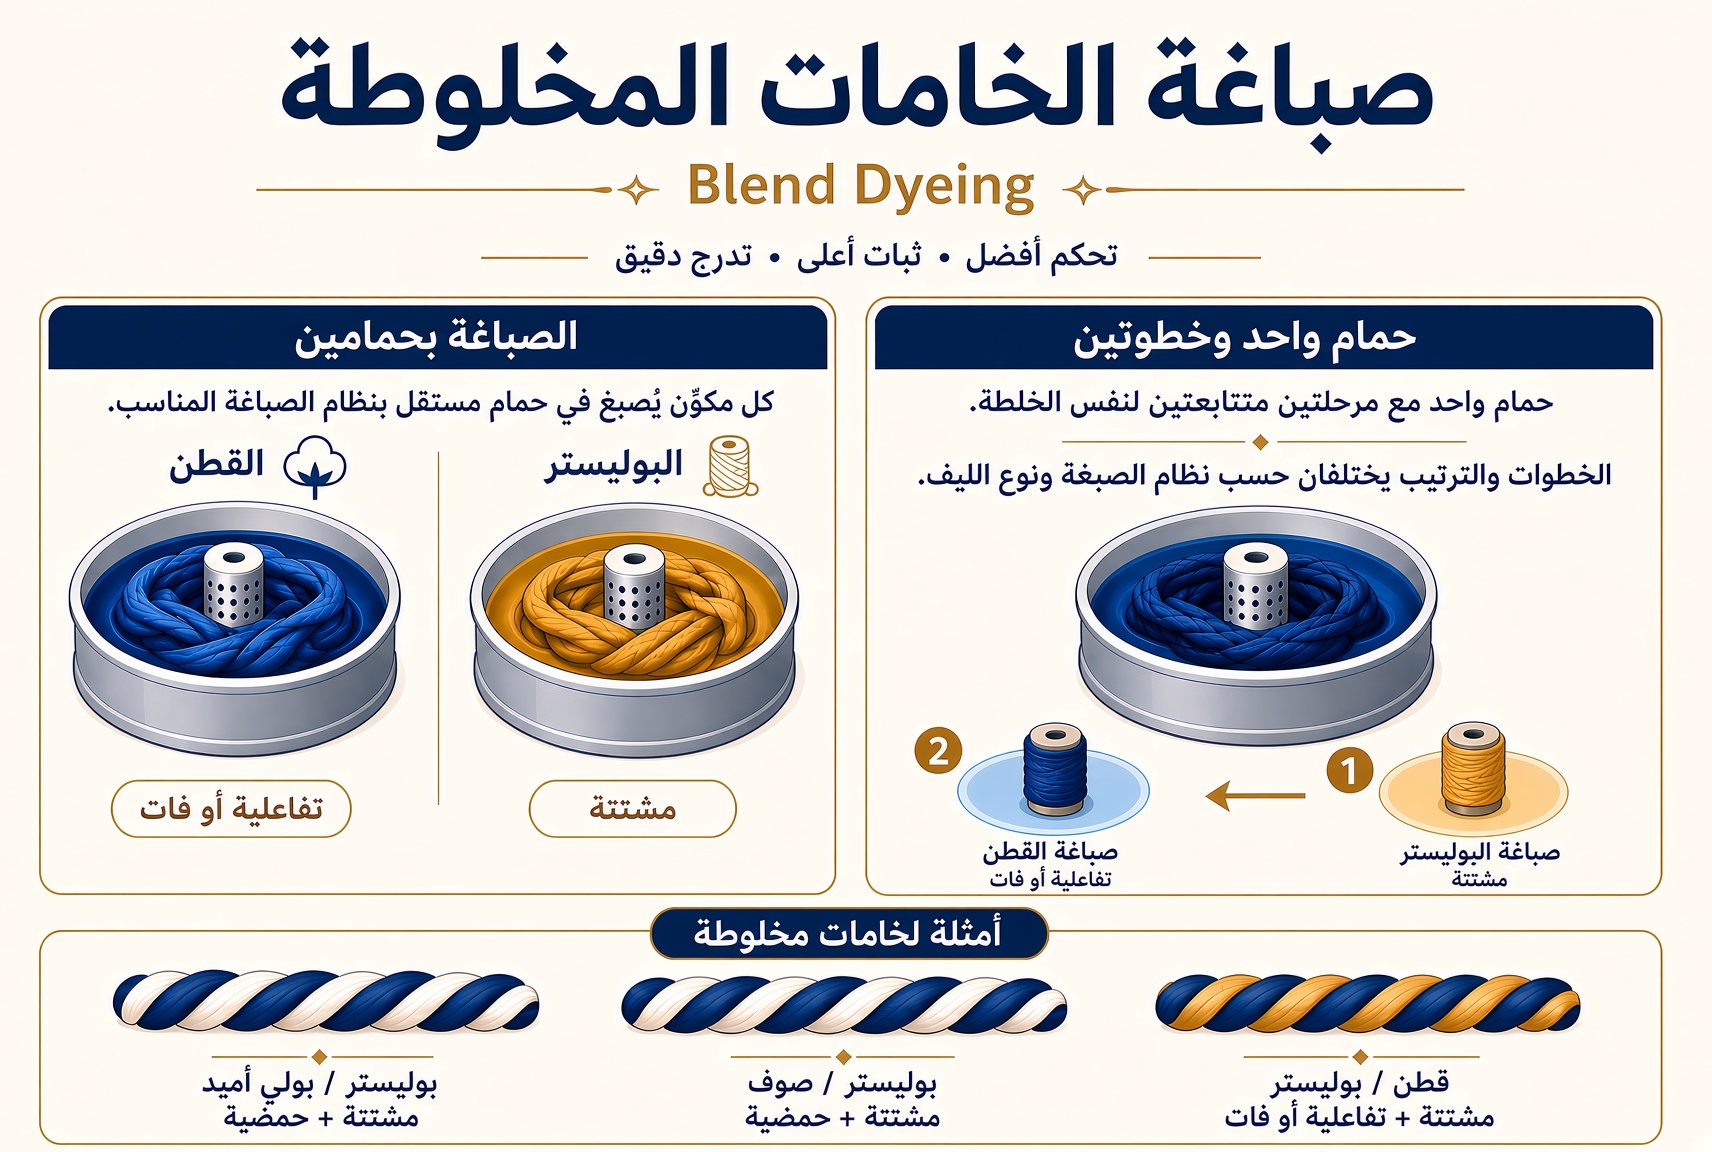
الصباغة بحمامين (Two-Bath Dyeing)
تتم صباغة كل مكوّن من مكونات الخليط في حمام صباغة مستقل، باستخدام نظام الصباغة المناسب له، مع إجراء المعالجة في الظروف المطلوبة لكل مكوّن.
الصباغة بحمام واحد وخطوتين (One-Bath Two-Step)
يُستخدم حمام صباغة واحد لمعالجة مكونات الخليط، ولكن تتم صباغة كل مكوّن في خطوة متتابعة وفق نظام الصباغة والظروف المناسبة له.
مثال: خليط القطن والبوليستر (Cotton/Polyester)
يُستخدم عادةً الصبغ المشتت (Disperse) لصباغة مكوّن البوليستر، بينما يمكن استخدام الأصباغ التفاعلية (Reactive) أو أصباغ الفات (Vat) لصباغة مكوّن القطن، وفق اللون المطلوب ونظام التشغيل.
خلطات أخرى
أما الخامات المخلوطة الأخرى، مثل البوليستر/الصوف (Polyester/Wool) والبوليستر/البولي أميد (Polyester/Polyamide)، فتحتاج إلى دراسة ظروف الصباغة بعناية بسبب اختلاف قابلية كل مكوّن للصباغة، ونوع الصبغة المناسبة، ودرجات الحرارة والظروف الكيميائية المطلوبة.
ملاحظة: اختيار نظام الصباغة للخامات المخلوطة ليس ثابتًا لكل خلطة؛ فقد تختلف الطريقة المناسبة حسب نسبة كل مكوّن، ونوع الصبغة، واللون المطلوب، ومستوى الثبات، وتصميم الماكينة وظروف التشغيل.
العوامل المؤثرة في عملية الصباغة
تتأثر نتيجة الصباغة بمجموعة من العوامل الفيزيائية والكيميائية والتشغيلية، ويؤثر التحكم فيها بصورة مباشرة على انتظام اللون، وعمق اللون، وثباته، وكفاءة العملية. وتختلف القيم المثلى لهذه العوامل حسب نوع الليف، ونوع الصبغة، ونظام الصباغة المستخدم.
درجة الحرارة (Temperature)
تؤثر درجة الحرارة في سرعة انتقال الصبغة وامتصاصها وانتشارها داخل الليف، وكذلك في بعض أنظمة التثبيت. ولكل نظام صبغة–ليف (Dye–Fiber) نطاق أو منحنى حراري مناسب.
الزمن (Time)
يجب توفير زمن كافٍ لإتمام المراحل المطلوبة من انتقال الصبغة وامتصاصها وانتشارها وتثبيتها، وفق نظام الصباغة المستخدم.
درجة الحموضة (pH)
تُعد درجة الحموضة من أهم المتغيرات الكيميائية في الصباغة، وتختلف قيمتها المناسبة حسب نوع الصبغة والليف وآلية التثبيت.
تركيز الصبغة (Dye Concentration)
يرتبط تركيز الصبغة بدرجة عمق اللون المطلوبة، كما يؤثر في سلوك الصبغة أثناء عملية الصباغة.
التحريك والدوران (Agitation/Circulation)
يساعد تحريك المادة النسجية وتداول حمام الصباغة على تجديد التلامس بين الحمام والمادة، وتحسين انتقال الصبغة وتقليل احتمالات عدم انتظام اللون.
نوع الليف (Fiber Type)
يحدد نوع الليف خواصه الكيميائية والفيزيائية، وبالتالي يؤثر في قابلية الصبغة للانتقال والارتباط أو الاحتفاظ بها على أو داخل الليف.
نوعية الماء (Water Quality)
تؤثر جودة الماء، بما في ذلك العسر والأيونات المعدنية الموجودة فيه، في بعض أنظمة الصباغة؛ لذلك تُعد جودة الماء من عناصر التحكم المهمة في العملية.
نسبة الحمام (Liquor Ratio)
تشير نسبة الحمام (Liquor Ratio – LR) إلى النسبة بين كمية حمام الصباغة ووزن المادة النسجية.
فعلى سبيل المثال، تعني نسبة LR = 1:10 استخدام نحو 10 كجم من حمام الصباغة لكل 1 كجم من المادة النسجية.
وتؤثر نسبة الحمام في عدة جوانب من العملية، منها:
- استهلاك المياه.
- تركيز الصبغة والمواد الكيميائية.
- كمية الطاقة اللازمة للتسخين.
- تكلفة العملية.
- سلوك انتقال الصبغة.
ولهذا أصبح الاتجاه نحو نسب الحمام المنخفضة (Low Liquor Ratio) أحد محاور تطوير تقنيات الصباغة الحديثة، بهدف تقليل استهلاك المياه والطاقة والمواد الكيميائية مع الحفاظ على جودة الصباغة.
حسابات الصباغة الأساسية
يعتمد تحويل وصفة الصباغة من النسب النظرية إلى كميات فعلية على مجموعة من الحسابات الأساسية. وتساعد هذه الحسابات على تحديد كميات الصبغة والمواد الكيميائية وحجم حمام الصباغة المطلوبة وفق وزن الخامة ونظام التشغيل.
نسبة الحمام (Liquor Ratio – LR)
هي النسبة بين كمية حمام الصباغة ووزن المادة النسجية، وتُستخدم لتحديد كمية الحمام اللازمة لعملية الصباغة.
النسبة على وزن الخامة (% owf)
تعني النسبة المئوية من وزن الخامة (on weight of fabric)، وتُستخدم للتعبير عن كمية الصبغة أو بعض المواد الكيميائية مقارنة بوزن المادة النسجية.
نسبة التشريب (Pick-up %)
هي نسبة كمية محلول الصباغة أو المعالجة التي تحتفظ بها المادة النسجية بعد التشريب والعصر الميكانيكي في أنظمة الصباغة المستمرة، وتحدد كمية المحلول التي تنتقل فعليًا مع القماش إلى المراحل التالية.
كمية الصبغة
تُحسب كمية الصبغة اعتمادًا على النسبة المطلوبة (% owf) ووزن المادة النسجية.
كمية الصبغة = وزن الخامة × (% owf ÷ 100)
كمية الملح والقلوي
تُحدد وفق نظام الصباغة والوصفة المستخدمة، وقد يُعبَّر عنها بوحدات مختلفة مثل جرام/لتر (g/L) أو % owf أو غيرها، حسب نوع الصبغة وطريقة التشغيل.
وزن الخامة وحجم حمام الصباغة
يمثل وزن الخامة نقطة البداية للحسابات الأساسية، بينما يمكن تحديد كمية حمام الصباغة اعتمادًا على نسبة الحمام (Liquor Ratio) وظروف التشغيل.
وتُعد هذه الحسابات أساسًا لتحويل وصفة الصباغة إلى كميات تشغيلية فعلية، بينما تتطلب الحسابات التفصيلية لكل نظام صباغة معرفة الوصفة وظروف التشغيل والوحدات المستخدمة.
وصفة الصباغة (Dyeing Recipe)
تُعد وصفة الصباغة (Dyeing Recipe) وثيقة فنية تحدد مكونات عملية الصباغة وظروف تشغيلها، وتحول متطلبات اللون ونظام الصباغة إلى تعليمات تشغيلية يمكن تطبيقها وتكرارها في المعمل والإنتاج.
وتتضمن الوصفة عادةً مجموعة من العناصر الأساسية، منها:
- نوع الصبغة أو مزيج الأصباغ المستخدم.
- تركيز الصبغة (Dye Concentration).
- المواد المساعدة (Dyeing Auxiliaries) وكمياتها.
- الملح أو القلوي أو الحمض حسب نظام الصباغة.
- نسبة الحمام (Liquor Ratio – LR).
- درجة الحرارة (Temperature).
- الزمن (Time).
- درجة الحموضة (pH).
- ترتيب وتوقيت إضافة المواد.
- منحنى الصباغة (Dyeing Curve) الذي يوضح تغير درجة الحرارة والزمن ومراحل الإضافات خلال العملية.
وتُعد وصفة الصباغة حلقة وصل بين الفهم النظري لسلوك الصبغة والليف، مثل الألفة (Affinity) والقابلية للاحتفاظ (Substantivity) والاستنفاد (Exhaustion)، وبين التطبيق العملي على ماكينة الصباغة.
لذلك فإن أي تغيير في أحد عناصر الوصفة، مثل تركيز الصبغة أو pH أو درجة الحرارة أو زمن المعالجة أو ترتيب الإضافات، قد يؤثر في عمق اللون وتجانسه وثباته وقابلية تكرار النتيجة من دفعة إلى أخرى.
التحكم في عملية الصباغة (Dyeing Process Control)
يتطلب تنفيذ وصفة الصباغة على الماكينة مراقبة وتحكمًا مستمرين في مجموعة من المتغيرات التشغيلية طوال العملية، لأن أي انحراف في هذه المتغيرات قد يؤثر في انتقال الصبغة وتجانس اللون وثباته وقابلية تكرار النتيجة.
ومن أهم متغيرات التحكم:
- التحكم في درجة الحرارة (Temperature Control)
- التحكم في درجة الحموضة (pH Control)
- جرعات إضافة المواد (Dosing)
- تداول حمام الصباغة (Circulation)
- الضغط (Pressure)
- نسبة الحمام (Liquor Ratio – LR)
- معدل التسخين والتبريد (Heating/Cooling Rate)
- أخذ العينات أثناء التشغيل (Sampling)
ولا تقتصر أهمية هذه المتغيرات على الوصول إلى اللون المطلوب فقط، بل تمتد إلى تحقيق التكرارية بين دفعات الإنتاج، وتقليل عيوب الصباغة، وتحسين استهلاك المياه والطاقة والمواد الكيميائية.
ويُعد ضعف التحكم في أحد هذه المتغيرات أو عدم توافقه مع نظام الصباغة المستخدم من العوامل التي قد تؤدي إلى ظهور العديد من عيوب الصباغة، والتي سيتم تناولها بالتفصيل في الأقسام اللاحقة.
دورة الصباغة (Dyeing Cycle)
تُمثّل دورة الصباغة عادةً باستخدام منحنى زمني–حراري (Time–Temperature Curve) يوضح تغير درجة الحرارة مع الزمن خلال مراحل العملية. ويساعد هذا المنحنى على تحديد معدلات التسخين والتبريد، وفترات تثبيت درجة الحرارة، وتوقيت بعض الإضافات والمعالجات وفق وصفة الصباغة.
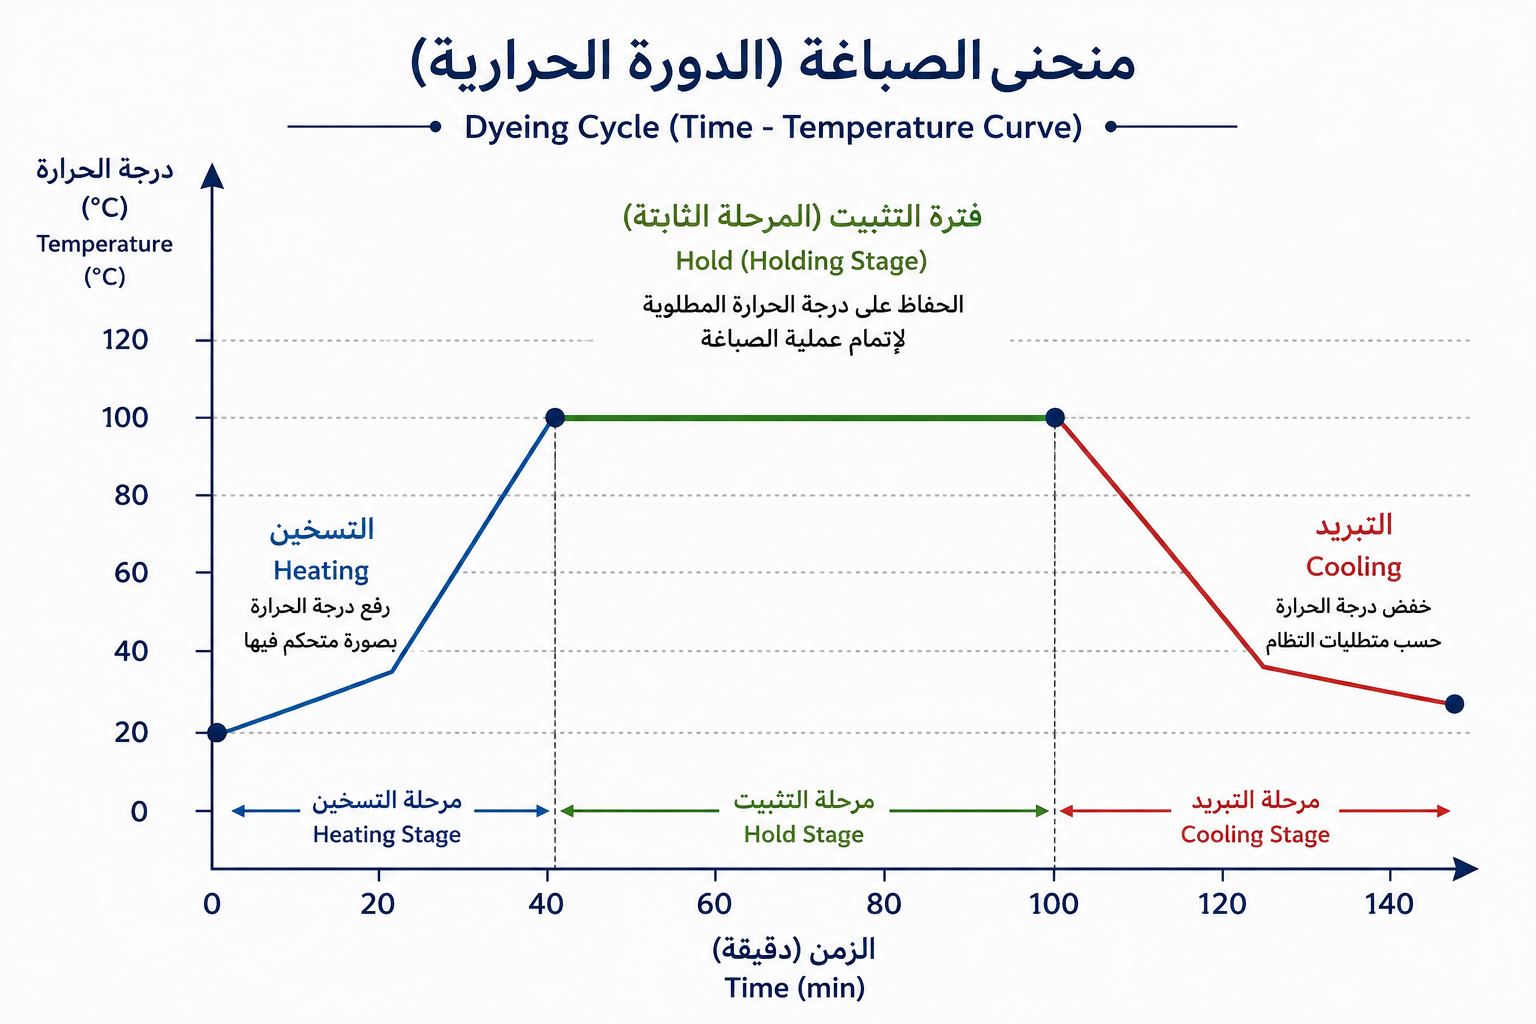
التسخين (Heating)
رفع درجة حرارة حمام الصباغة بصورة متحكم فيها وبمعدل مناسب لنوع الليف والصبغة، لتجنب التأثيرات السلبية على انتقال الصبغة وانتظام اللون.
التثبيت عند درجة الحرارة (Hold)
الحفاظ على درجة الحرارة المطلوبة لفترة زمنية محددة، لإتاحة الوقت اللازم لإتمام انتقال الصبغة وانتشارها وتثبيتها وفق نظام الصباغة.
التبريد (Cooling)
خفض درجة حرارة حمام الصباغة بصورة متحكم فيها وفق متطلبات النظام، تمهيدًا لاستكمال المعالجات التالية أو إنهاء دورة الصباغة.
ويختلف شكل منحنى الصباغة (Dyeing Curve) من وصفة إلى أخرى حسب نوع الليف، ونوع الصبغة، ونظام الصباغة، والماكينة، وظروف التشغيل. وقد يتضمن المنحنى مراحل إضافية مثل الإضافات الكيميائية، وفترات التثبيت، والتدرجات المختلفة في التسخين والتبريد.
وبالتالي، فإن منحنى الصباغة ليس مجرد رسم لدرجة الحرارة والزمن، بل يمثل ترجمة بصرية لتسلسل خطوات الوصفة وظروف تنفيذها على الماكينة.
من المعمل إلى الإنتاج (Lab to Bulk Production)
قبل تنفيذ وصفة الصباغة على كامل الدفعة الإنتاجية، تمر العملية عادةً بمراحل متتابعة تبدأ من تطوير اللون في المعمل وتنتهي بمراقبة درجة اللون أثناء الإنتاج.
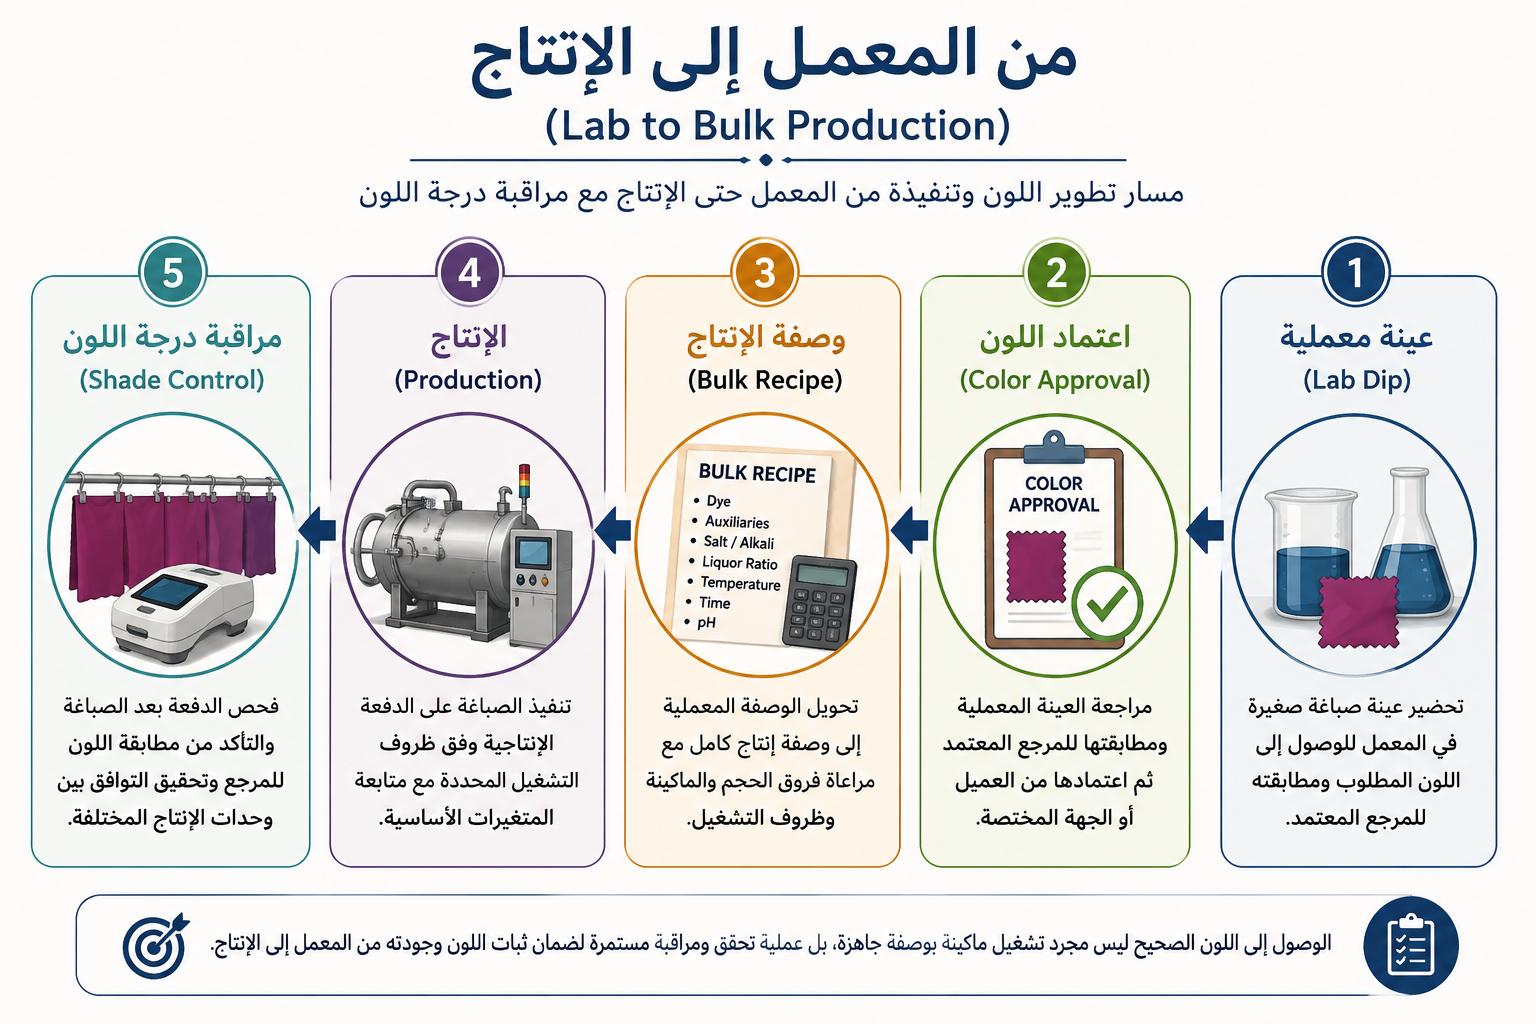
عينة معملية (Lab Dip)
يتم تحضير عينة صباغة صغيرة بهدف الوصول إلى اللون المطلوب ومطابقته للمرجع المعتمد.
اعتماد اللون (Color Approval)
تُراجع العينة المعملية وتُعتمد من العميل أو الجهة المختصة قبل الانتقال إلى الإنتاج.
وصفة الإنتاج (Bulk Recipe)
تُحوّل الوصفة المعملية إلى وصفة مناسبة للإنتاج، مع مراعاة اختلاف حجم الدفعة والماكينة وظروف التشغيل.
الإنتاج (Production)
تُنفذ الوصفة على الدفعة الإنتاجية وفق ظروف التشغيل المحددة، مع متابعة المتغيرات الأساسية أثناء العملية.
مراقبة درجة اللون (Shade Control)
تُفحص الدفعة بعد الصباغة للتأكد من مطابقة اللون للمرجع وتحقيق التوافق بين الدفعات الإنتاجية.
وتوضح هذه الحلقة أن الوصول إلى اللون المطلوب لا يعتمد على تشغيل الماكينة بوصفة جاهزة فقط، بل يتطلب سلسلة متكاملة من التطوير والاعتماد والتحويل إلى الإنتاج ثم المراقبة.
قياس اللون ومطابقة الألوان (Color Measurement)
لا تعتمد مراقبة اللون في مصانع النسيج الحديثة على التقييم البصري وحده، بل تُستخدم أجهزة القياس الطيفي مثل المطياف الضوئي (Spectrophotometer) لقياس خصائص اللون ومقارنة العينات بصورة أكثر موضوعية ودقة.
ومن أهم الموضوعات المرتبطة بقياس اللون ومطابقته:
- المطياف الضوئي (Spectrophotometer)
- مطابقة الألوان (Color Matching)
- مطابقة درجة اللون (Shade Matching)
- العينة المعملية (Lab Dip)
- فرق اللون (Color Difference)
- فرق اللون ΔE (Delta E)
- نظام الألوان L*a*b* (CIELAB)
ويمثل قياس اللون حلقة مهمة بين المعمل والإنتاج، إذ يساعد على تقييم العينات، ومطابقة درجات اللون، ومراقبة الفروق بين الدفعات الإنتاجية، بما يدعم تحقيق درجة لون أكثر ثباتًا وتكرارًا.
المعالجة بعد الصباغة والتجهيز النهائي
بعد اكتمال مراحل الصباغة والغسيل والتصبين والشطف، قد تحتاج المادة النسجية إلى مجموعة من المعالجات اللاحقة، وذلك حسب نوع الليف، ونوع الصبغة، وشكل المنتج، والخواص المطلوبة.
وقد تشمل هذه المعالجات:
التجفيف (Drying)
إزالة الرطوبة المتبقية من المادة تمهيدًا للعمليات التالية.
المعالجة الحرارية (Heat Setting / Curing)
تُستخدم في بعض الخامات والأنظمة لتحقيق ثبات الأبعاد أو إتمام تثبيت بعض المواد.
التجهيز النهائي (Finishing)
مجموعة من المعالجات التي تهدف إلى تحسين خواص المنتج النهائي مثل الملمس والمظهر والأداء.
التنعيم (Softening)
يُستخدم لتحسين ملمس القماش وإضفاء درجة النعومة المطلوبة.
إعادة التسوية أو ضبط العرض والأبعاد
تُجرى عند الحاجة للوصول إلى الأبعاد والمظهر المطلوبين للمنتج.
إزالة اللون أو تصحيح الصباغة (Stripping)
تُستخدم في بعض الحالات لمعالجة أخطاء الصباغة أو إزالة جزء من اللون قبل إعادة المعالجة.
وتختلف هذه الخطوات من منتج إلى آخر؛ فليست كل الخامات بحاجة إلى جميع هذه المعالجات، كما أن اختيار التجهيز المناسب يعتمد على نوع الليف وبنية القماش والخواص المطلوبة.
وقد تؤثر عمليات التجهيز اللاحقة في ملمس القماش، ومظهره، وأبعاده، وثباته، وبعض خواصه الوظيفية، ولذلك تُعد جزءًا مهمًا من الوصول إلى المواصفات النهائية للمنتج.
اختبارات جودة الصباغة وثبات اللون
تُعد اختبارات ثبات اللون من أهم اختبارات تقييم جودة الصباغة، وتهدف إلى معرفة مدى مقاومة اللون للتغير أو الانتقال عند تعرض المادة النسجية لظروف الاستخدام المختلفة.
ثبات الغسيل (Wash Fastness)
يقيس مدى مقاومة اللون للتغير والبهتان، وكذلك انتقال اللون إلى الخامات المجاورة أثناء الغسيل.
ثبات الاحتكاك (Rubbing / Crocking Fastness)
يقيس مدى انتقال اللون من سطح المادة النسجية نتيجة الاحتكاك، سواء في الحالة الجافة أو الرطبة.
ثبات الضوء (Light Fastness)
يقيس مدى مقاومة اللون للتغير أو البهتان نتيجة التعرض للضوء لفترة محددة وفق ظروف الاختبار.
ثبات العرق (Perspiration Fastness)
يقيس مقاومة اللون للتغير أو الانتقال عند تعرض المادة لتأثير العرق تحت ظروف الاختبار المحددة.
ثبات الكلور (Chlorine Fastness)
يقيس مقاومة اللون للتغير أو الفقد نتيجة التعرض للكلور أو المواد المحتوية عليه، في التطبيقات التي تتطلب هذا النوع من الثبات.
ولا يقتصر تقييم جودة الصباغة على اختبارات الثبات فقط، بل يشمل أيضًا تجانس اللون، ومطابقة درجة اللون (Shade Matching)، وفرق اللون (Color Difference)، وخواص القماش بعد المعالجة.
أشهر عيوب الصباغة(Common Dyeing Defects)
تظهر عيوب الصباغة نتيجة عوامل متعددة قد ترتبط بالخامة، أو الوصفة، أو تحضير حمام الصباغة، أو ظروف التشغيل، أو أداء الماكينة.
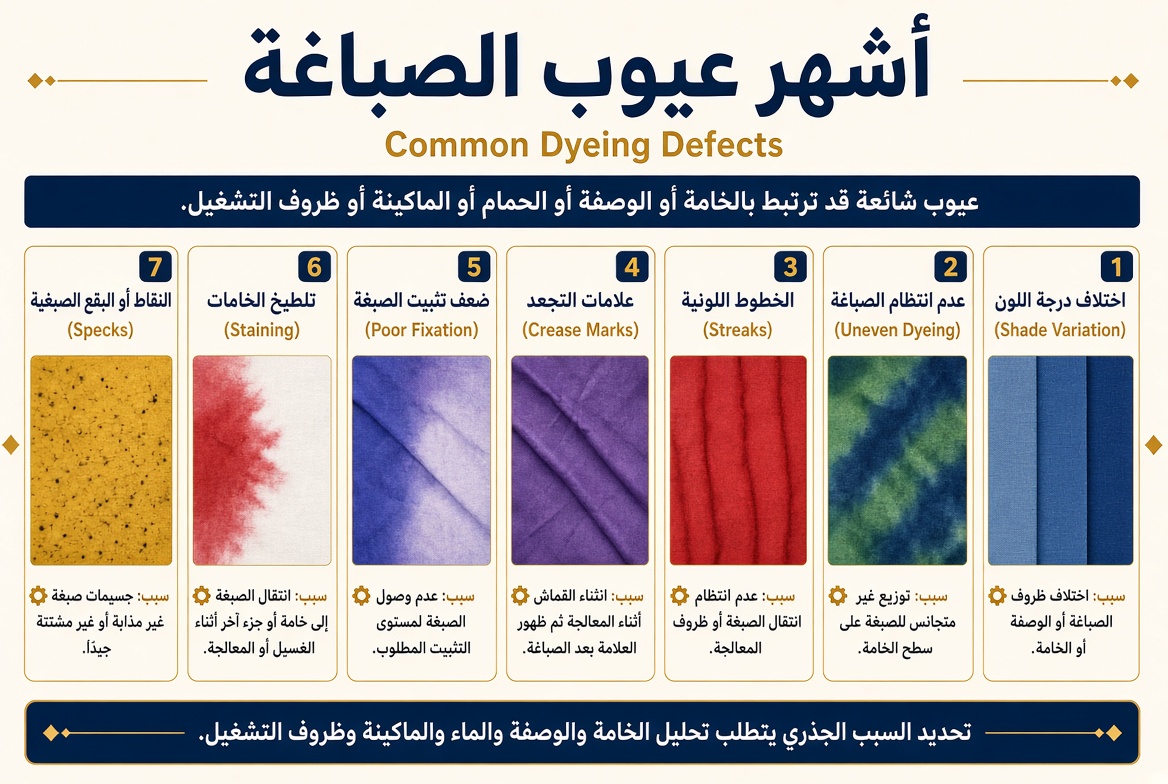
ومن أشهر هذه العيوب:
اختلاف درجة اللون (Shade Variation)
اختلاف درجة اللون بين أجزاء الدفعة نفسها أو بين دفعات إنتاج مختلفة، وقد ينتج عن اختلاف ظروف الصباغة أو الوصفة أو الخامة.
عدم انتظام الصباغة (Uneven Dyeing)
عدم تجانس توزيع اللون داخل القماش أو على سطح المادة النسجية، مما يؤدي إلى اختلافات واضحة في درجة اللون من منطقة إلى أخرى.
الخطوط اللونية (Streaks)
ظهور خطوط أو شرائط لونية على سطح القماش، وقد تكون طولية أو عرضية، نتيجة عدم انتظام انتقال أو توزيع الصبغة أو ظروف المعالجة.
علامات التجعد (Crease Marks)
ظهور علامات أو خطوط ناتجة عن انثناء أو تجعد المادة النسجية أثناء المعالجة، وقد تصبح أكثر وضوحًا بعد الصباغة.
ضعف تثبيت الصبغة (Poor Fixation)
عدم وصول الصبغة إلى مستوى التثبيت المطلوب على الليف، مما قد يؤدي إلى انخفاض بعض خواص الثبات وزيادة احتمال فقد اللون أثناء المعالجة اللاحقة أو الاستخدام.
تلطيخ الخامات (Staining)
انتقال الصبغة أو ترسبها على خامة أخرى أو جزء آخر من المنتج، وقد يظهر بشكل واضح في عمليات الغسيل أو عند معالجة أكثر من مكوّن معًا.
النقاط أو البقع الصبغية (Specks)
ظهور نقاط أو بقع صغيرة على المادة النسجية نتيجة وجود جسيمات صبغة غير مذابة أو غير مشتتة جيدًا، أو نتيجة ترسبات صبغية أثناء العملية.
تختلف أسباب عيوب الصباغة من حالة إلى أخرى، وقد ينتج العيب الواحد عن أكثر من عامل في الوقت نفسه؛ لذلك يتطلب تحديد السبب الجذري تحليل الخامة والوصفة والماء والماكينة وظروف التشغيل.
الاستدامة في الصباغة (Sustainability in Dyeing)
أصبحت الاستدامة أحد المحاور الرئيسية في تطوير صناعة الصباغة، وتركز جهود تحسين العملية على خفض استهلاك المياه والطاقة والمواد الكيميائية وتقليل الحمل على مياه الصرف.
توفير المياه (Water Saving)
تساعد الماكينات وأنظمة الصباغة ذات نسبة الحمام المنخفضة (Low Liquor Ratio) على تقليل كمية المياه المستخدمة في بعض العمليات.
تحسين الاستنفاد (Exhaustion Improvement)
يساعد تحسين انتقال الصبغة وامتصاصها إلى الليف على تقليل كمية الصبغة المتبقية في حمام الصباغة، وبالتالي خفض الحمل الصبغي في مياه الصرف.
تقليل استهلاك الطاقة (Energy Reduction)
يمكن أن يساهم خفض حجم حمام الصباغة وتحسين برامج التسخين والتبريد في تقليل استهلاك الطاقة، حسب نظام الصباغة والماكينة.
إعادة استخدام المياه (Water Reuse)
يمكن معالجة مياه الصرف وإعادة استخدامها في بعض العمليات المناسبة، وفق جودة المياه المطلوبة وطبيعة العملية.
تقليل استخدام المواد الكيميائية (Chemical Reduction)
يساعد تحسين كفاءة الوصفة وجرعات المواد الكيميائية وتقليل الفاقد على خفض استهلاك المواد وتقليل الحمل الكيميائي الناتج عن العملية.
تقنيات الصباغة منخفضة أو شبه عديمة المياه
تتجه صناعة الصباغة إلى تطوير تقنيات تقلل الاعتماد على المياه، بهدف خفض استهلاك المياه والطاقة وتقليل مياه الصرف الناتجة عن العملية. ومن أبرز الاتجاهات والتقنيات:
الصباغة بالرغوة (Foam Dyeing)
استخدام الرغوة كوسيط لحمل الصبغة وتقليل كمية السائل المستخدمة مقارنة ببعض طرق الصباغة التقليدية.
الصباغة بثاني أكسيد الكربون فوق الحرج (Supercritical CO₂ Dyeing)
استخدام ثاني أكسيد الكربون في الحالة فوق الحرجة كوسط لنقل الصبغة، وهي تقنية يمكن أن تقلل أو تلغي استخدام الماء في بعض تطبيقات صباغة الألياف الصناعية.
تقنيات نسبة الحمام المنخفضة (Low Liquor Ratio)
تقليل نسبة حمام الصباغة المستخدمة لكل وحدة وزن من المادة النسجية، مما يساعد على خفض استهلاك المياه والطاقة والمواد الكيميائية.
أنظمة محسنة للاستنفاد (Improved Exhaustion Systems)
تحسين انتقال الصبغة وامتصاصها إلى الليف لتقليل كمية الصبغة المتبقية في الحمام، وبالتالي تقليل الحمل الصبغي في مياه الصرف.
ملاحظة : هذه التقنيات ليست بدائل متطابقة، ولكل منها نطاقات تطبيق ومتطلبات تشغيل مختلفة حسب نوع الليف والصبغة والماكينة.
الأصباغ والمواد الكيميائية (Dyes & Chemicals)
يتزايد الاهتمام في صناعة الصباغة باختيار أصباغ ومواد كيميائية ذات أثر بيئي أقل، إلى جانب تحسين كفاءة استخدامها وإدارة مياه الصرف الناتجة عن العمليات.
الأصباغ الطبيعية (Natural Dyes)
تشهد الأصباغ الطبيعية اهتمامًا متجددًا، خاصة مع زيادة الاهتمام بالمواد ذات المصادر المتجددة. ومع ذلك، يواجه استخدامها على نطاق صناعي واسع عددًا من التحديات، منها:
- اختلاف تركيز المادة الملونة.
- تفاوت درجة اللون.
- توافر المواد الخام.
- مستوى الثبات.
- التكلفة.
- قابلية تكرار اللون والنتيجة.
- معالجة مياه الصرف.
لذلك، لا يعني استخدام مصدر طبيعي بالضرورة أن العملية أكثر استدامة؛ إذ يجب تقييم دورة العملية بالكامل، بدءًا من مصدر المادة الخام واستخلاص اللون، مرورًا بالصباغة، وصولًا إلى استهلاك المياه والطاقة ومعالجة مياه الصرف.
مستقبل تكنولوجيا الصباغة (Future of Dyeing Technology)
تتجه صناعة الصباغة نحو مزيد من الأتمتة والتحكم الرقمي، من خلال تطوير أنظمة دقيقة لوزن المواد وجرعاتها، والتحكم في درجة الحرارة ودرجة الحموضة (pH)، ومراقبة ظروف التشغيل وتسجيل بيانات العملية.
كما يزداد استخدام الذكاء الاصطناعي (Artificial Intelligence) وتحليل البيانات في مجالات مثل التنبؤ بوصفات الصباغة، وتحسين مطابقة الألوان، وتقليل عدد التجارب المعملية، ودعم اتخاذ القرار في عمليات الإنتاج.
وفي الوقت نفسه، يستمر تطوير تقنيات الصباغة منخفضة المياه وتحسين كفاءة الاستنفاد والقياس الرقمي للون، بهدف تقليل استهلاك الموارد وتحسين التكرارية وجودة الإنتاج.
كما تمثل تقنيات النانو والإنزيمات مجالات بحث وتطوير واعدة يمكن أن تسهم في تحسين كفاءة بعض الأصباغ والمواد المساعدة وعمليات المعالجة، مع إمكانية تقليل بعض المعالجات الكيميائية التقليدية في تطبيقات محددة.
وبذلك يتجه مستقبل تكنولوجيا الصباغة نحو الجمع بين الكيمياء المتقدمة، والأتمتة، والبيانات، وكفاءة استخدام الموارد، للوصول إلى عمليات أكثر دقة وتكرارية واستدامة.
إحصائيات سوق أصباغ المنسوجات (Textile Dye Market Statistics)
وفق أحدث البيانات المنشورة من Mordor Intelligence، يُقدَّر حجم سوق أصباغ المنسوجات عالميًا بنحو 12.65 مليار دولار في 2025، ويُتوقع أن يصل إلى 13.21 مليار دولار في 2026، ثم إلى نحو 16.71 مليار دولار بحلول 2031، بمعدل نمو سنوي مركب يبلغ 4.81% خلال الفترة 2026–2031.
وتشير البيانات إلى أن منطقة آسيا والمحيط الهادئ (Asia-Pacific) تمثل أكبر سوق لأصباغ المنسوجات، كما تُعد الأسرع نموًا خلال فترة التوقعات، مدفوعة بتركز جزء كبير من صناعة المنسوجات والملابس ومرافق الصباغة والتجهيز في المنطقة.
المصدر: Mordor Intelligence — Textile Dye Market Size & Share Analysis، آخر تحديث للصفحة: 4 أغسطس 2026.
الخلاصة
الصباغة ليست مجرد عملية لإكساب المادة النسجية لونًا معينًا، بل هي منظومة صناعية متكاملة تبدأ من اختيار وتحضير الخامة، ثم اختيار نظام الصباغة المناسب، وتطبيق الصبغة والتحكم في انتقالها وامتصاصها وانتشارها وتثبيتها أو احتجازها، وتنتهي بالمعالجات اللاحقة وقياس اللون واختبارات الجودة.
ويعتمد نجاح العملية على التوافق بين نوع الليف، ونوع الصبغة، ونظام التشغيل، وتركيب حمام الصباغة، ودرجة الحرارة، ودرجة الحموضة (pH)، والزمن، ونسبة الحمام (Liquor Ratio)، وتركيز الصبغة، والمواد المساعدة، وظروف تداول المادة النسجية.
كما أن فهم سلوك الصبغة داخل حمام الصباغة يتطلب استيعاب مفاهيم مثل الألفة (Affinity)، والقابلية للاحتفاظ (Substantivity)، والاستنفاد (Exhaustion)، إلى جانب فهم العلاقة بين هذه المفاهيم وبين ظروف التشغيل ونوع الليف والصبغة.
ولا تتوقف جودة الصباغة عند الوصول إلى الدرجة اللونية المطلوبة، بل تشمل تجانس اللون، ومطابقة درجة اللون (Shade Matching)، وفرق اللون (ΔE)، وثبات اللون، وقابلية تكرار النتيجة بين الدفعات الإنتاجية.
ومع تطور الصناعة، أصبحت الصباغة مرتبطة أيضًا بكفاءة استخدام الموارد، من خلال تقليل استهلاك المياه والطاقة والمواد الكيميائية، وتحسين كفاءة الاستنفاد، وتقليل الحمل في مياه الصرف، وتطوير أنظمة صباغة أكثر كفاءة. ولا يعني ذلك أن كل تقنية أو مادة جديدة أكثر استدامة بالضرورة، بل يجب تقييم تأثير العملية ككل وفق ظروف التطبيق.
ومن الأصباغ الطبيعية والطرق التقليدية إلى الأصباغ الصناعية، والماكينات الحديثة، والأتمتة، والقياس الطيفي، وتحليل البيانات والذكاء الاصطناعي، تطورت تكنولوجيا الصباغة من حرفة تعتمد بدرجة كبيرة على الخبرة العملية إلى عملية صناعية يمكن قياس متغيراتها والتحكم فيها وتحليل نتائجها.
وفي النهاية، فإن الوصول إلى صباغة ناجحة لا يعتمد على الصبغة وحدها أو الماكينة وحدها، وإنما على التكامل بين الخامة والكيمياء والماء والمعدات وظروف التشغيل والقياس والجودة؛ وهو ما يجعل تكنولوجيا الصباغة مجالًا يجمع بين الكيمياء وعلوم الألياف والهندسة والتحكم وعلوم اللون.
وبهذا يمكن النظر إلى الصباغة الحديثة باعتبارها عملية متكاملة هدفها تحقيق اللون المطلوب، بالجودة والثبات والتكرارية المناسبة، مع استخدام الموارد بكفاءة وتقليل الأثر البيئي قدر الإمكان.
